


Sıkça Sorulan Sorular
Yüksek kaliteli pres freni takımları genellikle şunlardan yapılır: 42CrMo veya 42CrMo4 alaşımlı çelikBu malzeme, mükemmel mukavemet, aşınma direnci ve tokluk sağlar. Yüksek bükme kuvvetleri ve tekrarlanan üretim döngüleri altında güvenilir performans gösterir.
Isı işlemi iyileştirir mukavemet, sertlik ve dayanıklılık Takım tezgahlarının üretimi gibi süreçler. Sertleştirme, temperleme ve indüksiyonla sertleştirme Çalışma yüzeyi yüksek aşınma direncine ulaşırken yapısal sağlamlığın korunmasına yardımcı olur. Bendmax, istikrarlı takım performansı sağlamak için kontrollü ısıl işlem süreçleri uygular.
Yüksek hassasiyete ek olarak pres freni takımları, Bendmax Sac metal bükme işlemlerinin verimli ve doğru bir şekilde gerçekleştirilmesini desteklemek için eksiksiz bir çözüm yelpazesi sunar.
Ürün yelpazemiz şunları içermektedir:
Pres Freni Takımları
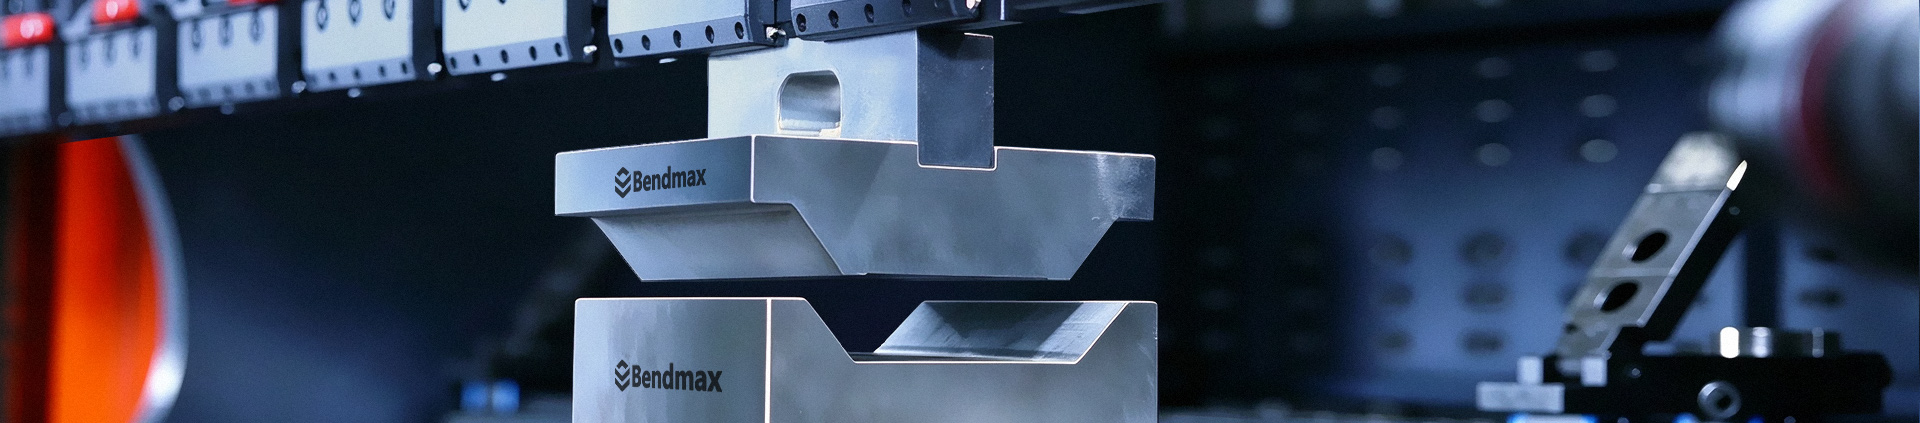
Bendmax, yüksek hassasiyetli, birinci sınıf malzemelerden üretilmiş zımba ve kalıplar üretmektedir. 42CrMo alaşımlı çelikEuro, Amada ve Trumpf gibi başlıca pres fren sistemleriyle dayanıklılık, hassasiyet ve uyumluluk göz önünde bulundurularak tasarlanmıştır.
Pres Fren Silindirleri
Pres frenleri için tasarlanmış yüksek performanslı hidrolik silindirler, istikrarlı kuvvet iletimi, düzgün hareket ve güvenilir uzun süreli çalışma sağlar.
Sıkıştırma Sistemleri
Hızlı ve güvenli sıkıştırma sistemleri, hızlı takım değişimine ve hassas takım konumlandırmasına olanak tanıyarak operatörlerin verimliliği artırmasına ve makine arıza sürelerini azaltmasına yardımcı olur.
Taç Sistemleri
Mekanik veya hidrolik bombeli bükme sistemleri, bükme işlemi sırasında makine sapmasını telafi ederek şunları sağlar: İş parçasının tüm uzunluğu boyunca tutarlı bükme açıları.
Diğer Pres Fren Aksesuarları
Bendmax ayrıca çeşitli aksesuarlar da tedarik etmektedir, bunlar arasında şunlar yer almaktadır: takım tutucular, adaptörler ve konumlandırma cihazlarıMüşterilerin bükme performansını ve esnekliğini optimize etmelerine yardımcı olmak.
Sunarak entegre takım ve makine destek bileşenleriBendmax, üreticilerin bükme doğruluğunu, verimliliğini ve genel üretim güvenilirliğini artırmalarına yardımcı olur.
En yaygın kusur, metalin büküldükten sonra hafifçe orijinal şekline geri dönmesi olan geri yaylanmadır. Bu durum genellikle yanlış bükme açılarına yol açar ve tasarım veya kurulum sırasında telafi gerektirir.
Sac metal şekillendirmede bükme açısı varyasyonu sık karşılaşılan bir sorundur ve genellikle şu nedenlerden kaynaklanır: Malzeme kalınlığındaki farklılıklar, malzeme mukavemetindeki farklılıklar, pres freni sapması, uygunsuz V-kalıp seçimi veya takım aşınması gibi faktörler arızalara neden olabilir.Bu faktörler, bükme kuvvetini ve geri yaylanmayı etkileyerek iş parçası boyunca tutarsız bükme açılarına neden olabilir.
Bu sorunları en aza indirmek için, Bendmax, yüksek hassasiyetli pres freni takımlarını birinci sınıf 42CrMo alaşımlı çelik kullanarak üretmektedir.Kontrollü ısıl işlem süreçleriyle birleştirildiğinde, takım gövdesinin sertliği korunur. HRC 30–35, sırasında İndüksiyonla sertleştirme, iş yüzeyinin sertliğini HRC 54–60'a kadar artırır.Bu sayede istikrarlı performans ve uzun kullanım ömrü sağlanır.
Ek olarak, Bendmax, müşterilerin doğru zımba, kalıp açıklığı ve takım konfigürasyonunu seçmelerine yardımcı olmak için mühendislik desteği sağlar.Bu sayede tutarlı bükme açıları elde edilmesine ve üretim verimliliğinin artmasına yardımcı olur.
Pres freni takımları genel olarak şu şekilde sınıflandırılır: standart takım Ve özel aletlerBu, bükme uygulamasının standart geometriler mi yoksa özel şekillendirme çözümleri mi gerektirdiğine bağlıdır.
Standart takımlar Bu aletler, genel sac bükme işlemleri için tasarlanmıştır ve çoğu imalat atölyesinde yaygın olarak kullanılmaktadır. Bu aletler, sektördeki yaygın standartlara uygundur ve genellikle stokta bulunur, bu da daha hızlı teslimat ve kolay değiştirme imkanı sağlar.
Standart takım tezgahlarına tipik örnekler şunlardır:
Düz yumruklar genel bükme işlemleri için
Kazboynu yumrukları Şekillendirilmiş parçaların veya kutu şekillerinin boşluklu bükülmesi için
Standart V-kalıpları (tek V, çift V veya çoklu V yongaları)
Radius yumruk atar ve ölür. kontrollü bükme yarıçapları için
Dört yollu kalıplar esnek V açılımı seçimi için
Standart pres bükme uçları genellikle endüstri standardı bükme açılarıyla üretilir, örneğin: 30°, 60°, 75°, 78°, 85° ve 88°Bunlar, yaygın bükme yöntemleri için uygundur, bunlar arasında hava bükme ve alt bükme.
Özel aletlerÖte yandan, bunun için tasarlanmıştır. karmaşık iş parçaları veya özel şekillendirme işlemleri Bu, standart aletler kullanılarak elde edilemeyen bir sonuçtur. Bu aletler genellikle müşterinin parça geometrisine, malzeme kalınlığına ve bükme sırasına göre tasarlanır.
Özel takım kullanımına ilişkin yaygın örnekler şunlardır:
Kenar kıvırma ve düzleştirme aletleri kenar katlama için
Ofset bükme takımları (Z-bükme takımları)
Oluklu levha aletleri dalga veya kaburga yapıları oluşturmak için
Kabartma aletleri takviye nervürleri veya desenleri için
Kutu bükme zımbaları Derin kutu profilleri için tasarlanmıştır.
Pencere delikleri Girişim bölgelerine sahip bükme parçaları için
Bendmax hem standart pres freni takımları hem de özelleştirilmiş özel takım çözümleri sunmaktadır. Güçlü mühendislik desteği ve hassas üretim yetenekleriyle Bendmax, müşterilerinin yaygın bükme işlemleri için standart takımları seçmelerine veya bükme verimliliğini, doğruluğunu ve üretim güvenilirliğini artırmak için çizimlere veya örneklere dayalı özel takımlar tasarlamalarına yardımcı olabilir.
Sac metal imalatında doğru bükme açıları elde etmek, iş parçasının yüzeyini korumak ve verimli üretim sağlamak için doğru V-kalıbı seçmek çok önemlidir.
Yaygın pres freni V kalıpları şunlardır:
Tek V-kalıplarıGenellikle genel bükme uygulamalarında kullanılanlar.
Çift V-kalıplarBu sayede, daha iyi esneklik için tek bir kalıpta iki adet V şeklinde açıklık sağlanmıştır.
Çoklu V kalıplarıBu sayede farklı sac kalınlıklarını desteklemek için birden fazla V açıklığı oluşturulabilir.
Yarıçap ölüyorİş parçasında belirli bükme yarıçapları oluşturmak üzere tasarlanmıştır.
Özel şekillendirme kalıplarıKenar kıvırma, düzleştirme, ofset bükme veya diğer karmaşık şekillendirme işlemleri gibi uygulamalar için kullanılır.
Doğru V-die'ı seçerken, aşağıdakiler de dahil olmak üzere çeşitli faktörler göz önünde bulundurulmalıdır. Sac kalınlığı, malzeme türü, bükme yarıçapı ve gerekli bükme açısıGenel bir kural şudur ki, V şeklindeki açıklık, sac kalınlığının yaklaşık 6-10 katı olmalıdır.Bu da istikrarlı bükme sonuçları elde edilmesine yardımcı olur ve aşırı tonaj veya malzeme hasarını önler.
Bendmax, çok çeşitli standart ve özel pres fren kalıpları sunmaktadır.Tek V, çok V ve özel şekillendirme kalıpları dahil olmak üzere. Hemen bizimle iletişime geçin!
Yaygın kullanılan takım sistemleri şunlardır: Avrupa (Promecam/Euro stili), Amada stili ve Trumpf stili. Bendmax, dünya çapında kullanılan birçok pres fren sistemiyle uyumlu takımlar üretmektedir.
Yüzeydeki izler, aşağıdaki yöntemler kullanılarak en aza indirilebilir. iz bırakmayan kalıplar, kanat bükme aletleri veya koruyucu filmlerAyrıca, makinenin doğru şekilde ayarlanması da gereklidir. Bendmax, iz bırakmayan bükme uygulamaları için tasarlanmış özel takım çözümleri sunmaktadır.
Doğru aleti seçmek şunlara bağlıdır: Sac kalınlığı, malzeme türü, bükme açısı ve parça geometrisi. Bendmax mühendislik desteği, bükme uygulamalarını değerlendirmeye ve uygun zımba ve kalıp çözümlerini önermeye yardımcı olabilir.
Stokta bulunan standart takımlar genellikle şu süre içinde teslim edilebilir: 3-5 gün, sırasında özel takımlar genellikle gerektirir 20-25 günTasarım karmaşıklığına bağlı olarak. Bendmax, hızlı teslimatı desteklemek için yaygın kullanılan aletlerin stokunu bulundurmaktadır.
 Phone: (0086)-15002165198
 Email: jason@bendmax.com
 Wechat: Gizlilik Politikası

 IPv6 network supported
leave a message
Scan to wechat :
Scan to whatsapp :
 Türkçe


