


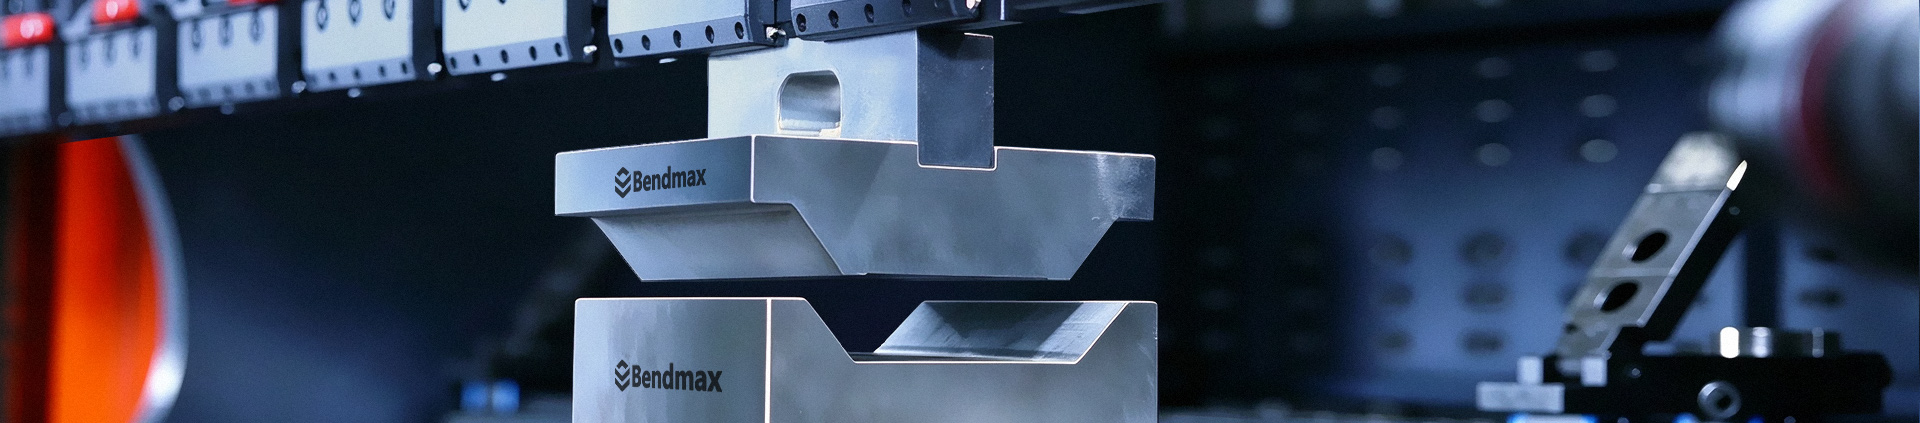
Müşteriler özel bir bükme gereksinimiyle bize geldiğinde, her zaman öncelikle bitmiş parça çizimine yakından bakarak işe başlarım. Önemli olan, malzemeyi U şekline bükebilecek bir zımba ve kalıp bulmak değil, bitmiş parçanın yeniden üretmesi gereken her detayı anlamaktır.
Bu özel takım çözümü fikrinin ardındaki temel düşünce buydu.
İş parçası, alt kısmında dağılmış bir dizi küçük çıkıntıya sahip U şeklinde bir kesite sahiptir. Bu tekrarlanan özellikler, uygulamayı geleneksel U şekilli bükme işleminden farklı kılar. Genel profil ve küçük alt detaylar birlikte şekillendirilmelidir, bu nedenle kalıp, parçanın gerçek geometrisine göre tasarlanmalıdır.
Standart bir aleti tasarlanmadığı bir gereksinime uyarlamak yerine, müşterinin çizimine uygun özel bir üst zımba ve alt kalıp geliştirdik.
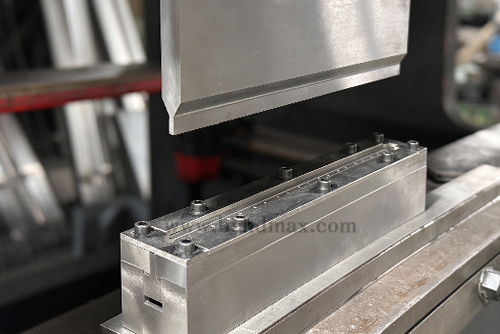
BENDMAX ÖZEL U Şekilli Alet
Bu tasarımın en önemli kısmı, üst zımba ile alt kalıp arasındaki ilişkidir.
Üst zımba boyunca, belirli konumlarda küçük şekillendirme çıkıntıları tekrarlanır. Alt kalıp ise bunlara karşılık gelen oluklar içerir. Şekillendirme sırasında, bu tamamlayıcı profiller birlikte çalışarak U şeklindeki parçanın alt kısmında gerekli çıkıntıları oluşturur.
Bu düzenleme, tekrarlanan özelliklerin boyutlarına, aralıklarına ve hizalanmasına dikkatli bir şekilde özen gösterilmesini gerektirir. Çizimde doğru görünen bir tasarım yeterli değildir; üst ve alt profillerin gerçek şekillendirme koşulları altında da birlikte çalışması gerekir.
Özel takımlar geliştirirken, bu arayüzlere özellikle dikkat ediyorum. Takımın genel şekli basit olabilir, ancak nihai iş parçası geometrisini belirleyen detaylar genellikle gerçek mühendislik çalışmasının yattığı yerdir.
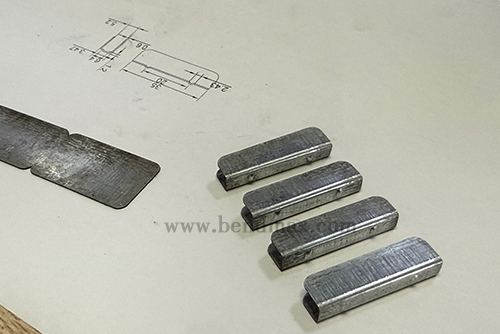
Müşteri Çizimi ve Parça Ölçüleri
Üretime geçmeden önce, kalıp yapısını müşterinin çizimine göre gözden geçirdik.
Ana odak noktamız, zımba çıkıntıları ile kalıp olukları arasındaki uyumu, genel şekillendirme geometrisini ve iş parçası için mevcut alanı kontrol etmekti. Ayrıca, amaçlanan malzeme ve şekillendirme işlemi için gerekli boşluğu da dikkate aldık.
Bu aşama en iyi şu şekilde tanımlanabilir: takım tasarımı doğrulamasıSonlu eleman simülasyonu yerine, önerilen geometriyi gözden geçirmeyi ve aletler üretilmeden önce potansiyel tasarım çatışmalarını belirlemeyi amaçlar.
Özel kalıp üretimi için bu inceleme, daha sonra gereksiz ayarlamaları azaltmada önemli bir adımdır. Parça gereksinimleri kalıp yapısına ne kadar net bir şekilde yansıtılırsa, deneme bükme sırasında tasarım o kadar etkili bir şekilde değerlendirilebilir.
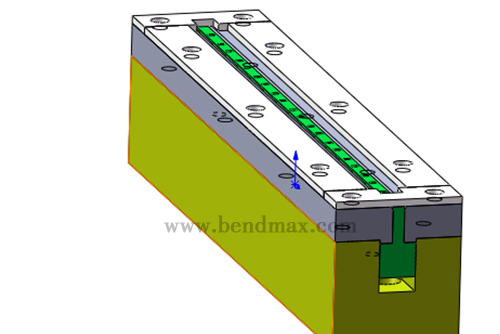
Özel Zımba ve Kalıp Tasarımı
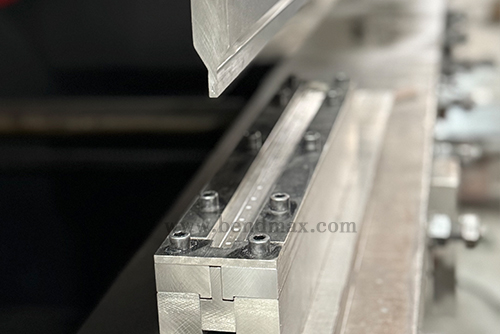 | Çizimden Gerçek Kalıp ÜretimineTasarım incelendikten sonra, üst zımba ve alt kalıp belirtilen profillere göre imal edildi. Tekrarlanan şekillendirme özelliklerine sahip takımlarda, takım uzunluğu boyunca tutarlılık önemlidir. Çıkıntılar ve oluklar, amaçlanan boyutlara ve aralıklara uygun olmalı, eşleşen yüzeyler ise tasarlandığı gibi birlikte çalışmalıdır. Üretimden sonra, aletler pres frenine takılmadan önce kontrol edildi. Bu, gerçek şekillendirme sonucunu değerlendirmeden önce boyut detaylarını ve geometri uyumunu doğrulama fırsatı sağladı. Bu sürecin amacı oldukça basittir: Tamamlanan kalıp, tasarıma sadece benzemekle kalmamalı, aynı zamanda amaçlanan uygulamaya uygun olmalıdır. |
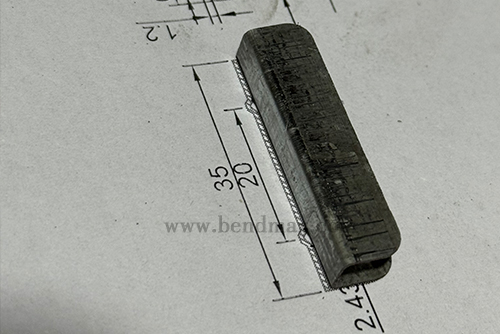 | Deneme Bükme: Tasarımın Gerçeklikle Buluştuğu YerÖzel bir alet ne kadar özenle tasarlanmış olursa olsun, performansı nihayetinde pratikte test edilmelidir. Pres bükme makinesine takım takıldıktan sonraki adım, şekillendirme sonucunu değerlendirmekti. Genel U şeklindeki profile ve özellikle de alt kısımdaki tekrarlanan çıkıntıların istenildiği gibi oluşup oluşmadığına odaklandık. Deneme bükme işlemi, yalnızca takım geometrisinden her zaman anlaşılamayan sorunları ortaya çıkarmaya da yardımcı olur. Malzeme özellikleri, makine kurulumu, hizalama ve bükme parametreleri, nihai bileşeni etkileyebilir. Bu nedenle deneme bükme işlemini özel kalıp geliştirmenin önemli bir parçası olarak görüyorum. Tasarım çalışmasını gerçek üretim koşullarıyla birleştirir ve gerekli ayarlamalar için bir temel sağlar. |
Son adım, üretilen parçanın müşterinin çizimine göre incelenmesiydi.
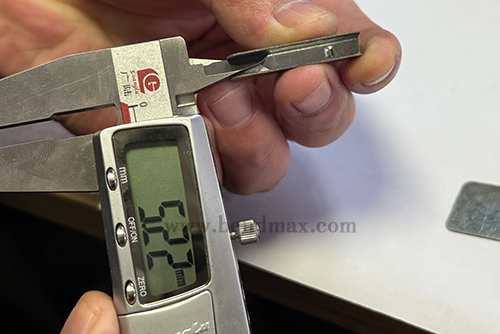
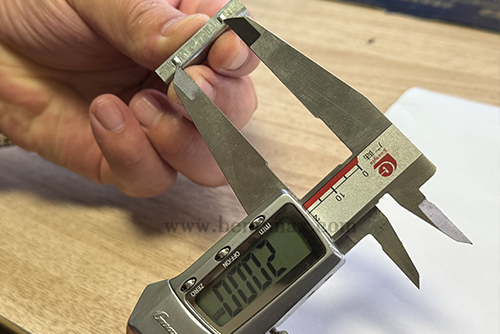
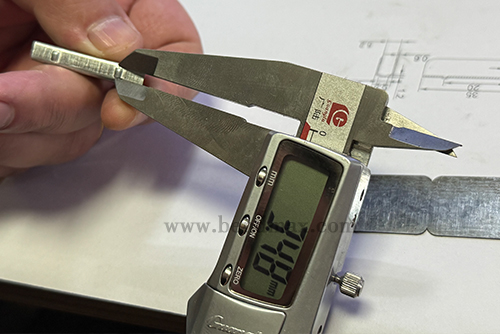
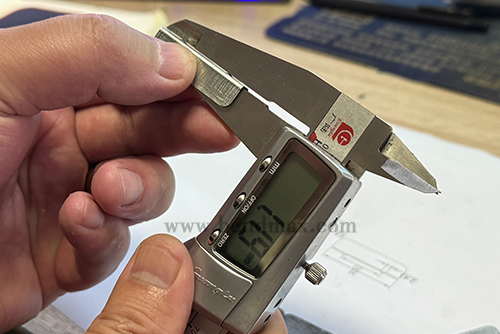
Dijital bir kumpas kullanarak ilgili boyutları kontrol ettik ve bitmiş profili değerlendirdik. Özellikle U şeklindeki bölüme ve tekrarlanan alt özelliklerle ilişkili boyutlara dikkat ettik.
Benim için boyut kontrolü, üretim kontrol listesindeki son madde olmaktan çok daha fazlasıdır. Orijinal gereksinim ile gerçek sonucu karşılaştırdığımız noktadır. Çizim, parçanın nasıl olması gerektiğini tanımlar; kontrol ise bitmiş parçanın kararlaştırılan gereksinimleri karşılayıp karşılamadığını belirlemeye yardımcı olur.
Kabul kararı, yalnızca görünüme değil, belirtilen boyutlara, toleranslara ve muayene kriterlerine dayanmalıdır.
Bu uygulamaya geriye dönüp baktığımızda, en önemli ders, özel bükme gereksinimlerine bitmiş parçadan geriye doğru yaklaşılması gerektiğidir.
Alt kısmında tekrarlanan çıkıntılara sahip U şeklinde bir bileşen, uygun bir bükme açısından daha fazlasını gerektirir. Kalıplama işlemi, koordineli bir zımba ve kalıp yapısı aracılığıyla genel profili ve yerel şekillendirme detaylarını yeniden üretmelidir.
Bizim için bu çalışma, çizimi anlamayı, uygun profilleri tasarlamayı, kalıp yapısını doğrulamayı, kalıpları üretmeyi ve deneme bükme ve boyut kontrolü yoluyla bitmiş parçayı kontrol etmeyi içeriyordu. Her adım aynı amaca hizmet ediyordu: müşterinin parça gereksinimlerini uygulanabilir bir kalıp çözümüyle birleştirmek.
Bendmax'te, özel pres freni kalıplama yaklaşımımız şu şekildedir: Standart bir kalıpla başlayıp her uygulamanın ona uyacağını beklemiyoruz. İş parçasıyla başlıyor, şekillendirme zorluklarını belirliyor ve önemli gereksinimler doğrultusunda kalıplama ekipmanını geliştiriyoruz.
 |
|
 Phone: (0086)-15002165198
 Email: jason@bendmax.com
 Wechat: Gizlilik Politikası

 IPv6 network supported
leave a message
Scan to wechat :
Scan to whatsapp :
 Türkçe


