Standart delme işlemleri için yeterli alan kalmadığında,
Kazboynu yumrukları yer açar.
Derin Kutular, U-Kanallar ve Geri Dönüş Flanşları için Kazboynu Pres Fren Zımbaları
Bendmax Genel Amaçlı Pres Fren Aletleri Serisinin ilk makalesinde, şunları tanıtmıştık: Standart Pres Freni Zımbası Günlük bükme hareketlerinin çok yönlü temeli olarak.
Standart bir zımba güçlü, pratik ve birçok geleneksel bükme işlemi için uygundur. Bununla birlikte, bazı iş parçaları farklı bir zorluk yaratır: Sorun eğilme kuvveti değil, yetersiz boşluktur..
Derin kutular, U-kanallar, geri dönüş flanşları ve çok bükümlü muhafazalar, şekillendirme işlemi tamamlanmadan önce geleneksel düz zımbalama işlemine müdahale edebilir. Bu durumda, makine tonajını artırmak sorunu çözmeyecektir.
Çözüm genellikle farklı bir takım geometrisidir.
Standart yumrukların alanı tükendiğinde, kaz boynu yumruklar yer açar.
1. Kazboynu pres bükme aleti nedir?
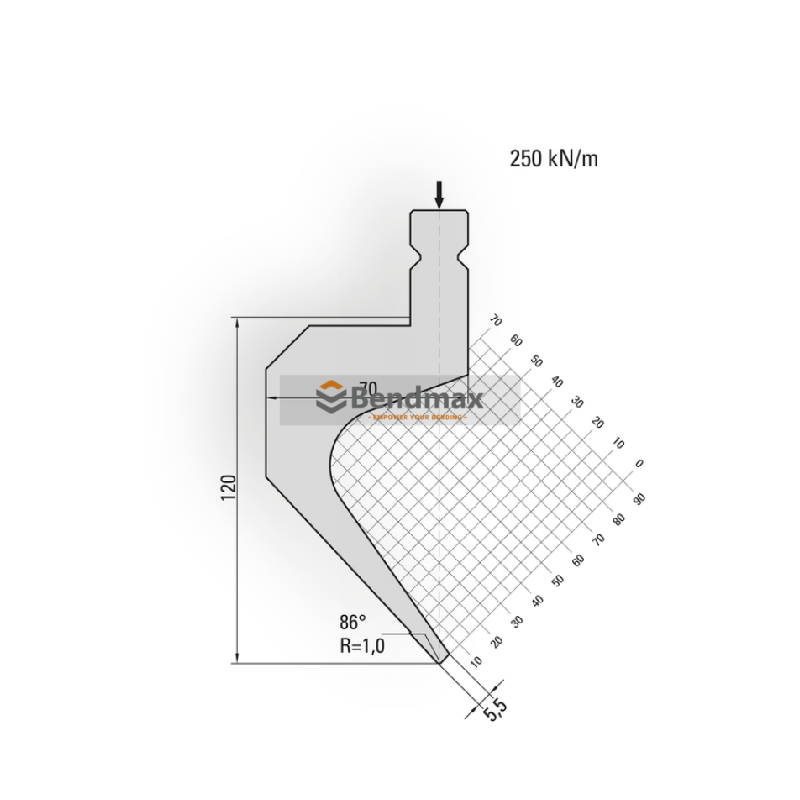
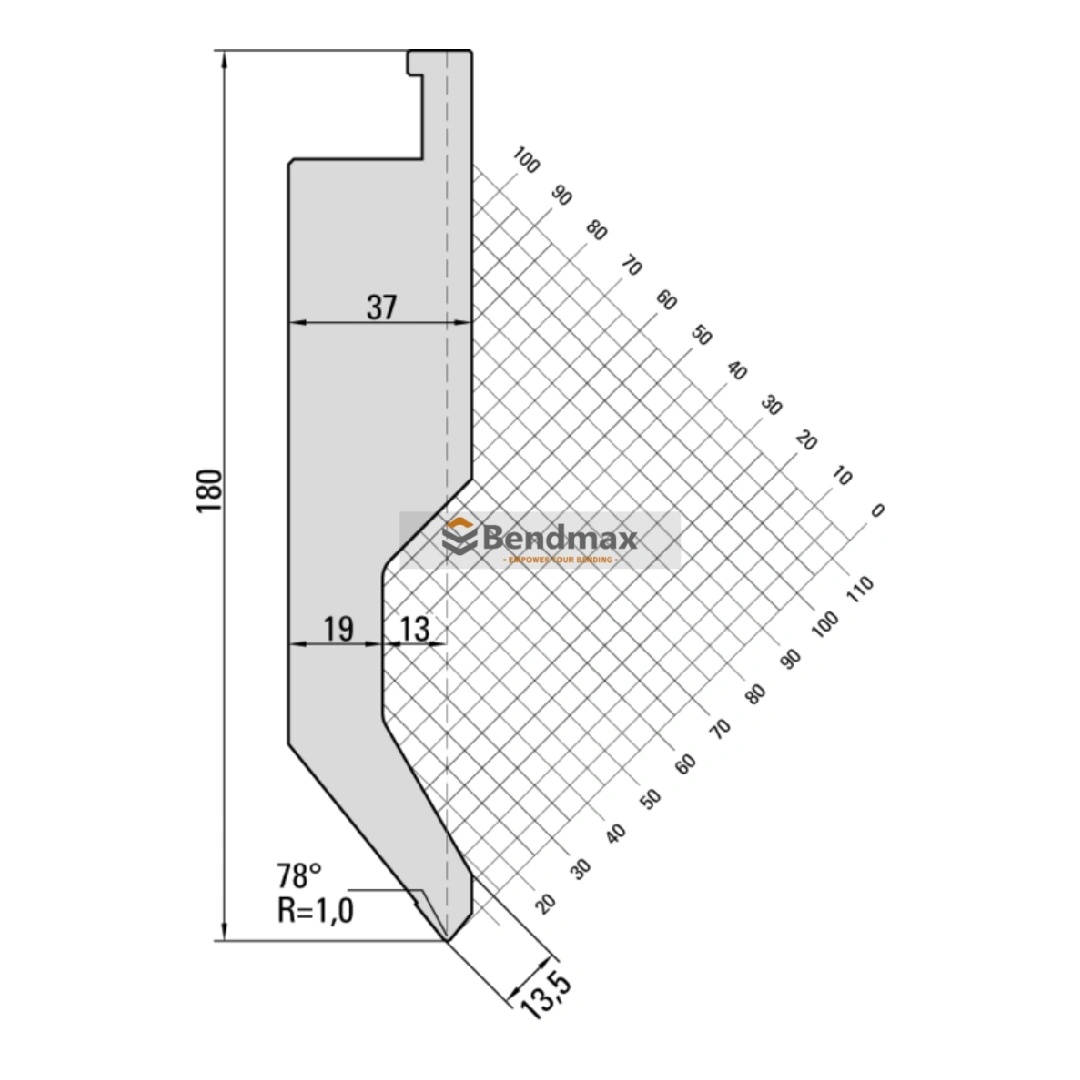
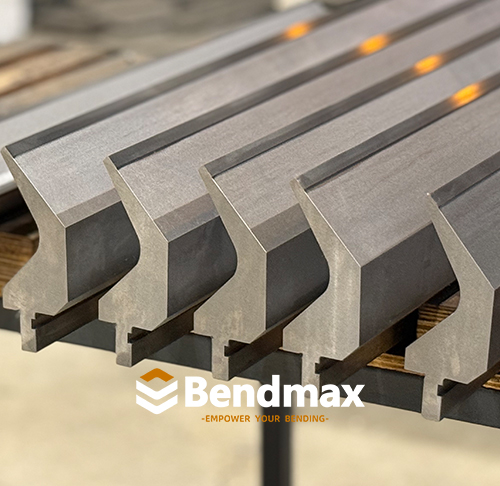
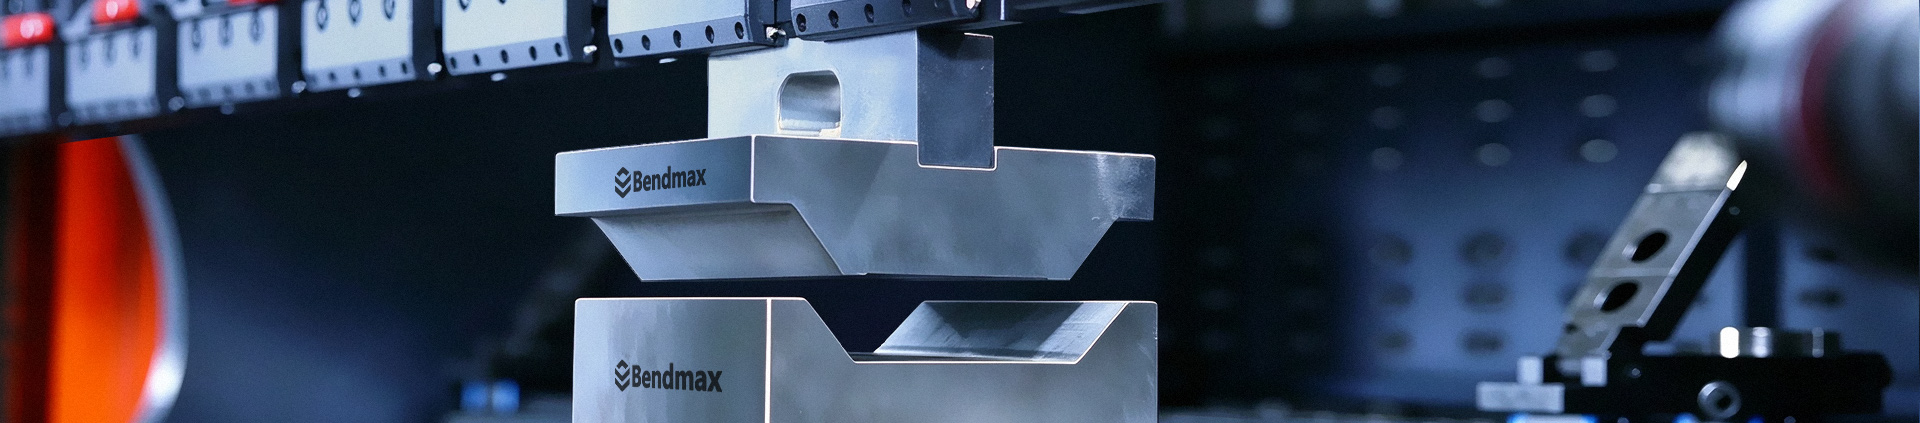
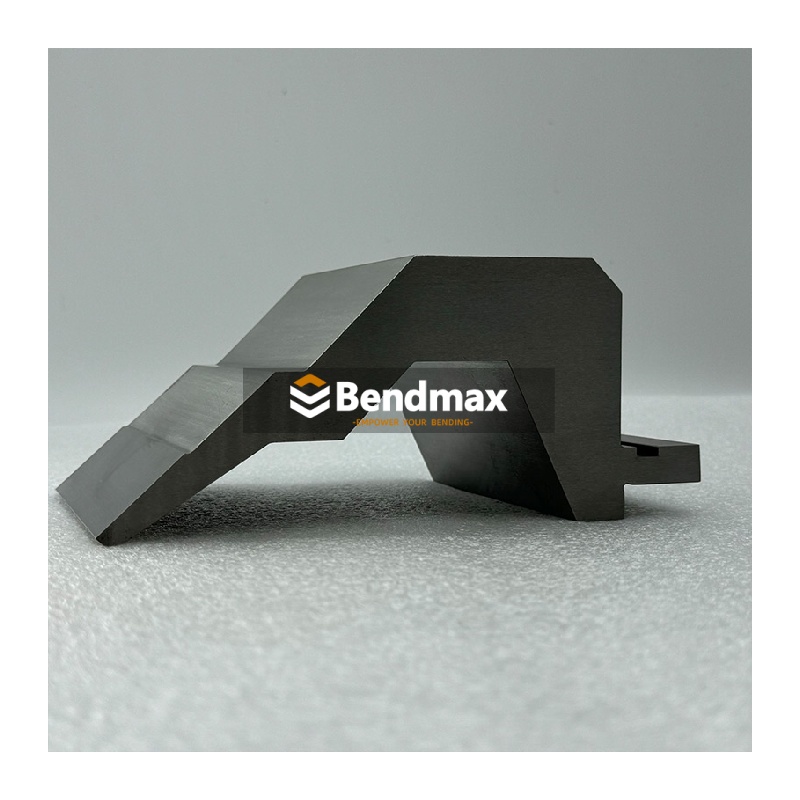
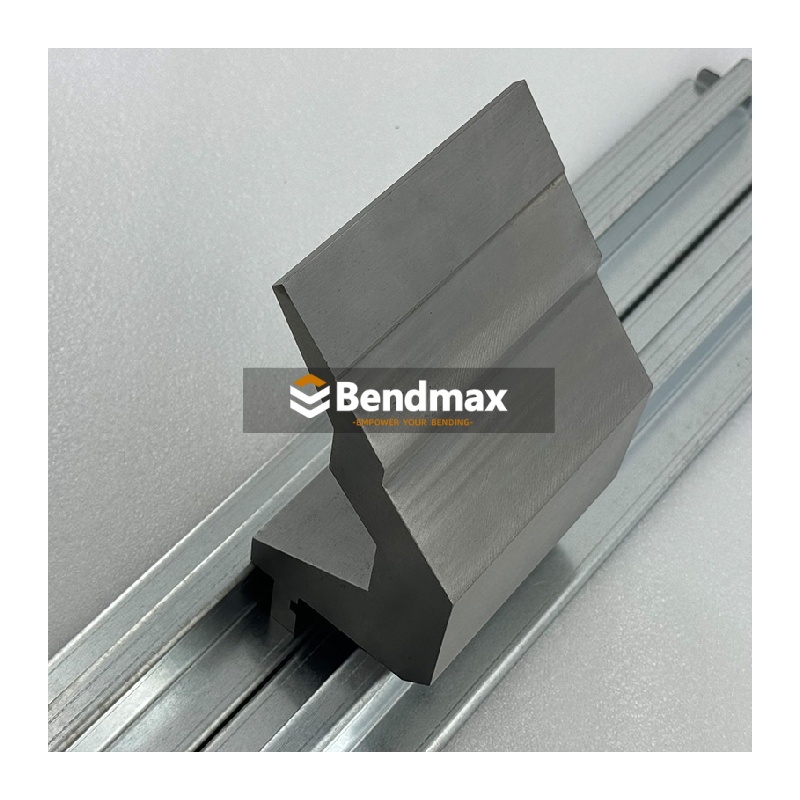
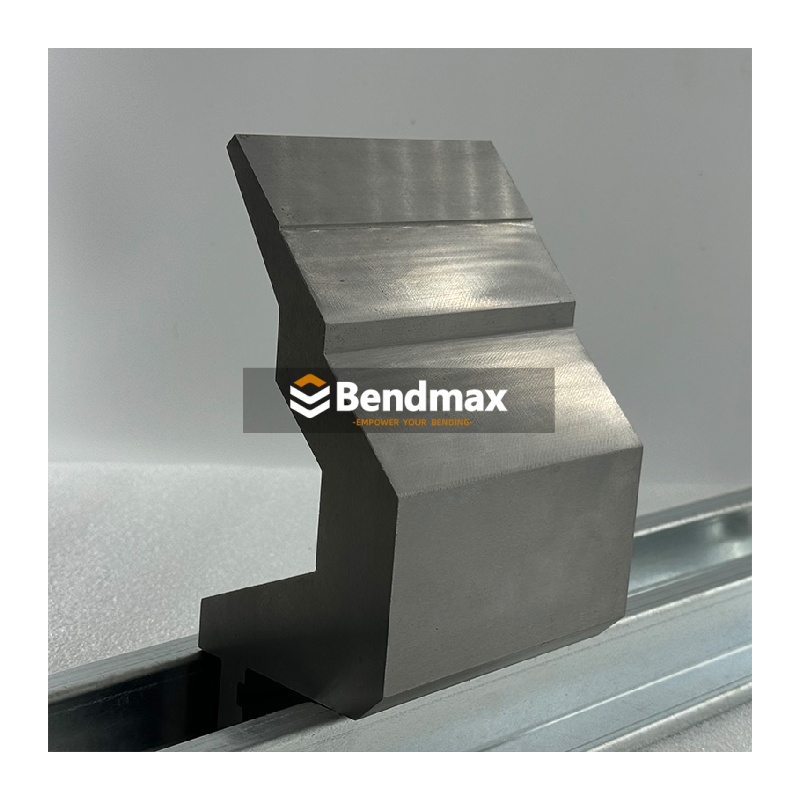
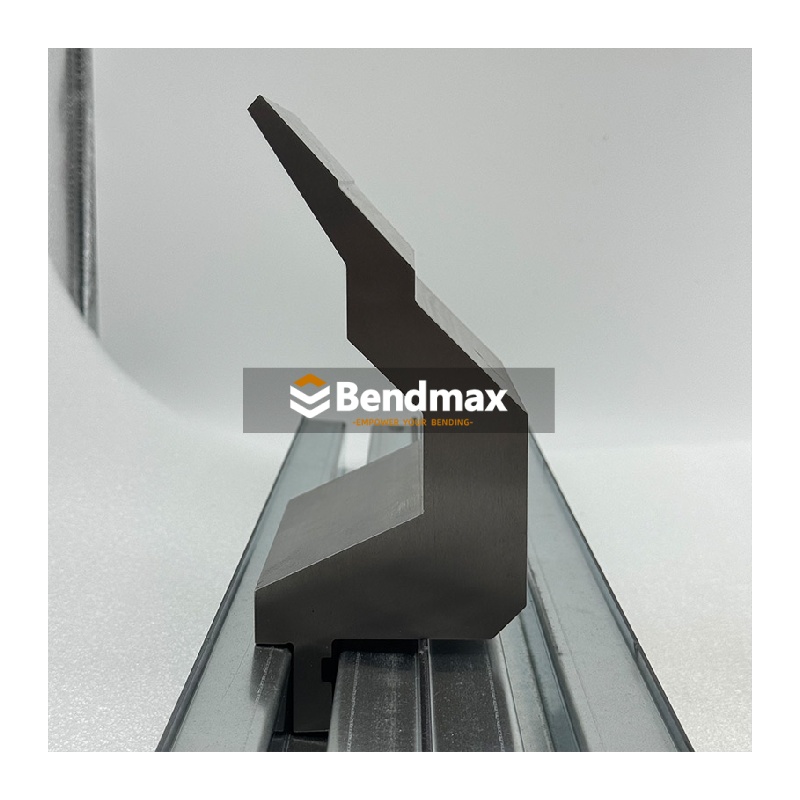
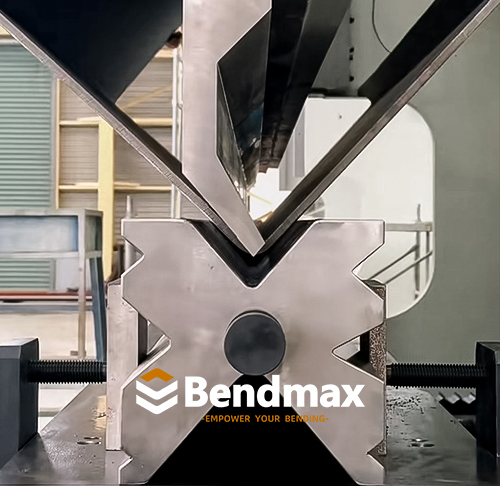
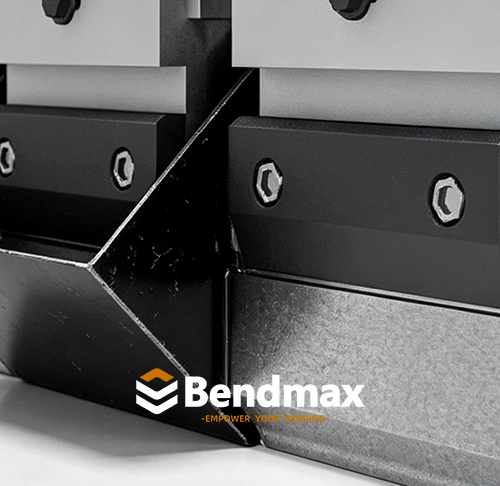
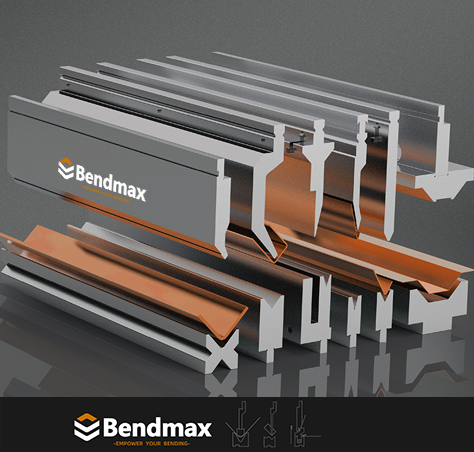
A Kazboynu Yumruğu Bu, pres freni için özel bir üst takım parçasıdır. Gömme, kavisli veya ofset profili, zımba ucunun arkasında ek boşluk yaratır.
Bu açık alan, önceden şekillendirilmiş flanşların ve derin iş parçası bölümlerinin, takım ile çarpışmadan zımba gövdesi etrafında hareket etmesine olanak tanır.
Geleneksel standart zımbaya kıyasla, kaz boynu zımba özellikle şu amaçlar için kullanışlıdır:
- Derin kutu bükme
- U-şekilli kanal şekillendirme
- Dönüş flanşı bükme
- Elektrik panosu üretimi
- Muhafaza ve gövde imalatı
- Derin kanallar ve tavalar
- Çok aşamalı bükme işlemleri
- İç boşluğu kısıtlı parçalar
İsmi, aletin karakteristik boyun şeklindeki profilinden geliyor. Geometrisi, düz bir zımbanın normalde iş parçasıyla çakışacağı yerde boşluk sağlamak üzere tasarlanmıştır.
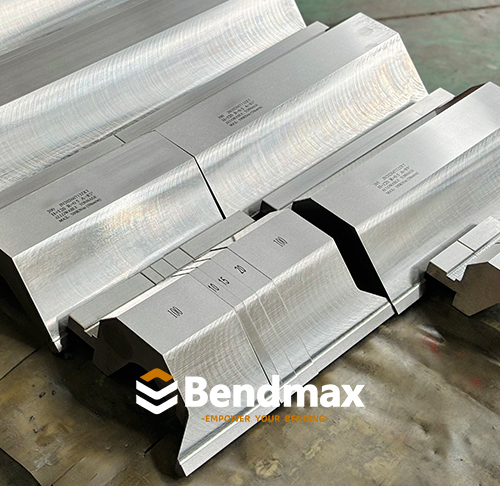
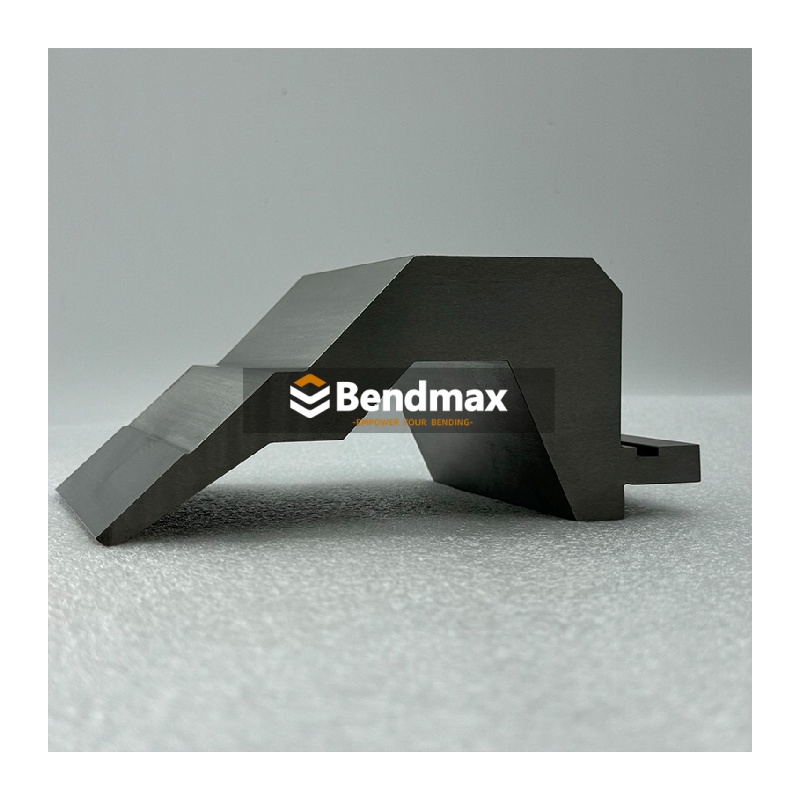 Bednmax - Amada sistem pres freni kuğu boynu/kuğu zımbası | 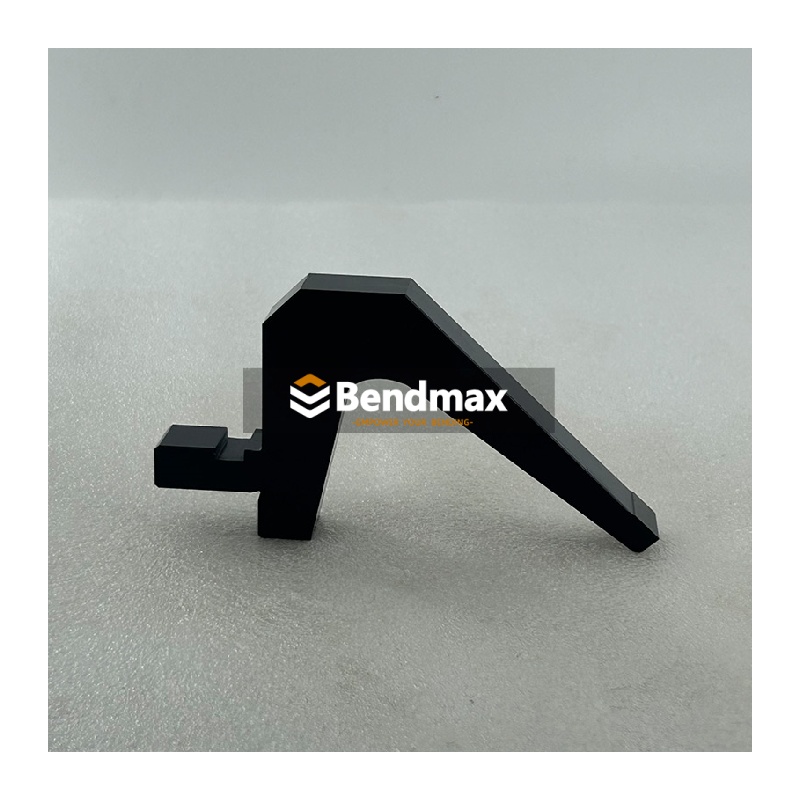 Bednmax - Amada sistem pres freni kuğu boynu/kuğu zımbası | 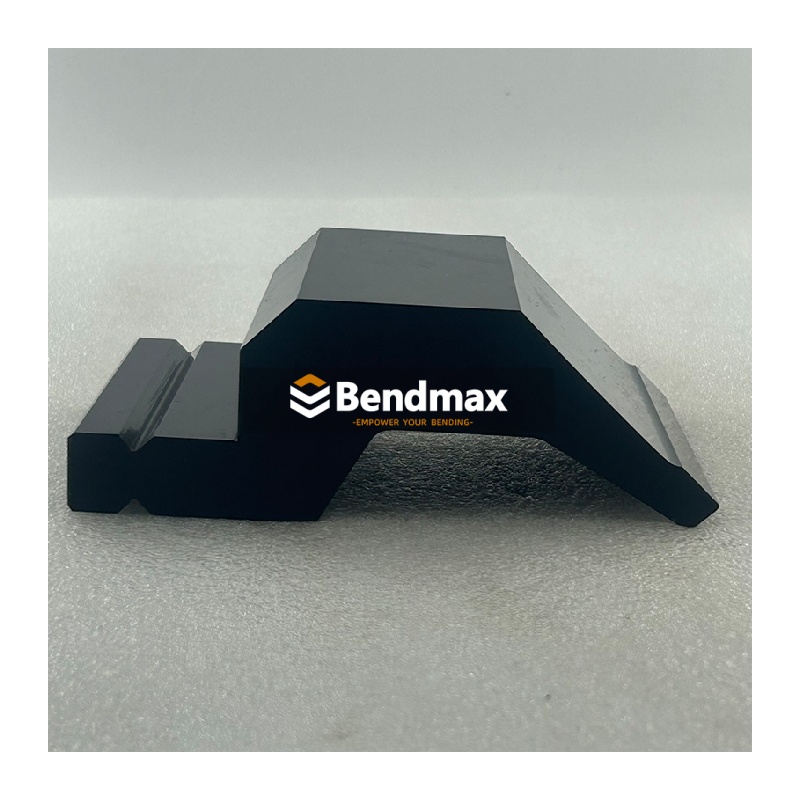 Bednmax - WILA/Trumpf sistemli pres freni, kuğu boynu/kuğu zımbası | 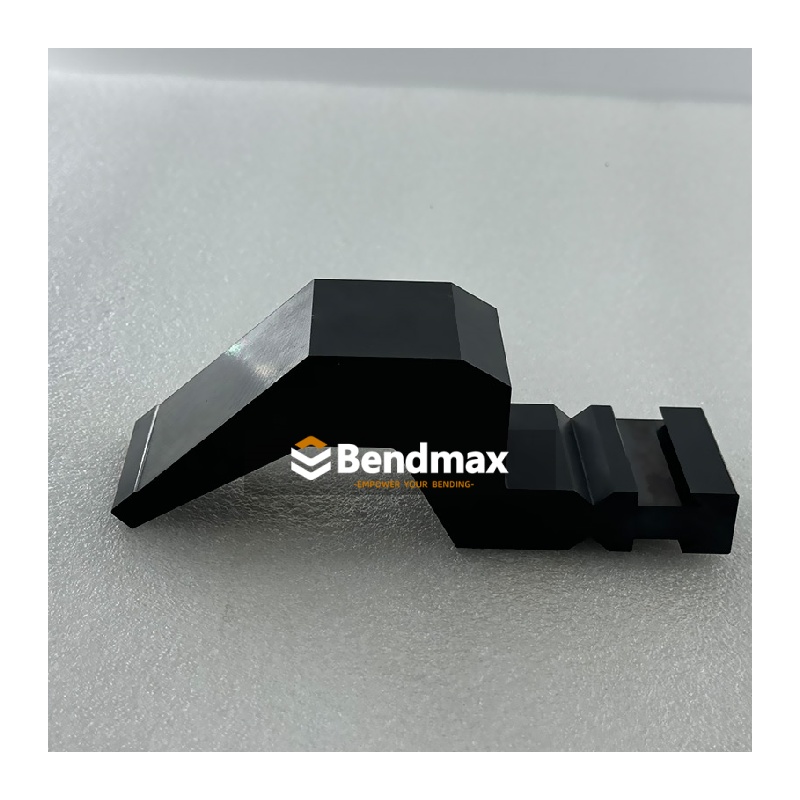 Bednmax - Bystronic sistem pres freni kuğu boynu/kuğu zımbası |
2. Standart Zımbaların Bazen Boşluk Yetersizliğinin Sebepleri
Standart bir zımba, nispeten sağlam ve dayanıklı bir gövdeye sahiptir. Bu tasarım, iyi bir yapısal dayanıklılık sağlar ve genel amaçlı bükme işlemleri için uygun hale getirir.
Ancak, karmaşık bükme işlemleri sırasında iş parçası düz kalmaz.
İlk bükülmeden sonra flanş yükselir. Birkaç bükülmeden sonra, iş parçası üst aleti çevrelemeye başlayabilir. Bir sonraki flanş yukarı doğru hareket ettiğinde, Standart Zımbanın katı gövdesiyle çarpışabilir.
Tipik girişim sorunları şunlardır:
- Yumruk gövdesine isabet eden derin bir yan duvar.
- Geri dönüş flanşı zımba ile çarpışıyor.
- Daha önce bükülmüş olan flanş, takım tutucuya temas ediyor.
- Dar bir kutu, düz bir yumruk için çok daralmaya başladı.
- Parçanın aleti çevrelemesi nedeniyle son bükme işlemi imkansız hale geliyor.
Bu bir temizleme sorunuBu, mutlaka bir güç sorunu anlamına gelmez.
Mukavemet, yük sorunlarını çözer. Geometri, boşluk sorunlarını çözer.
Daha güçlü bir standart zımba daha fazla bükme kuvvetine dayanabilir, ancak derin veya önceden oluşturulmuş bir flanşın etrafında ek boşluk yaratamaz.
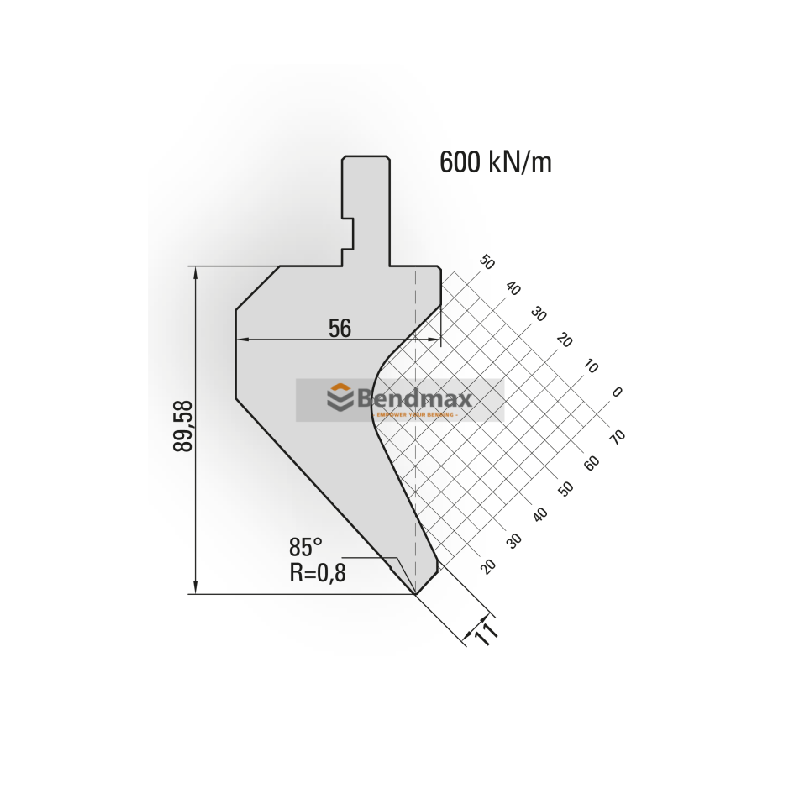
No. 11.660
Bednmax - Amada sistem pres freni kuğu boynu/kuğu zımbası
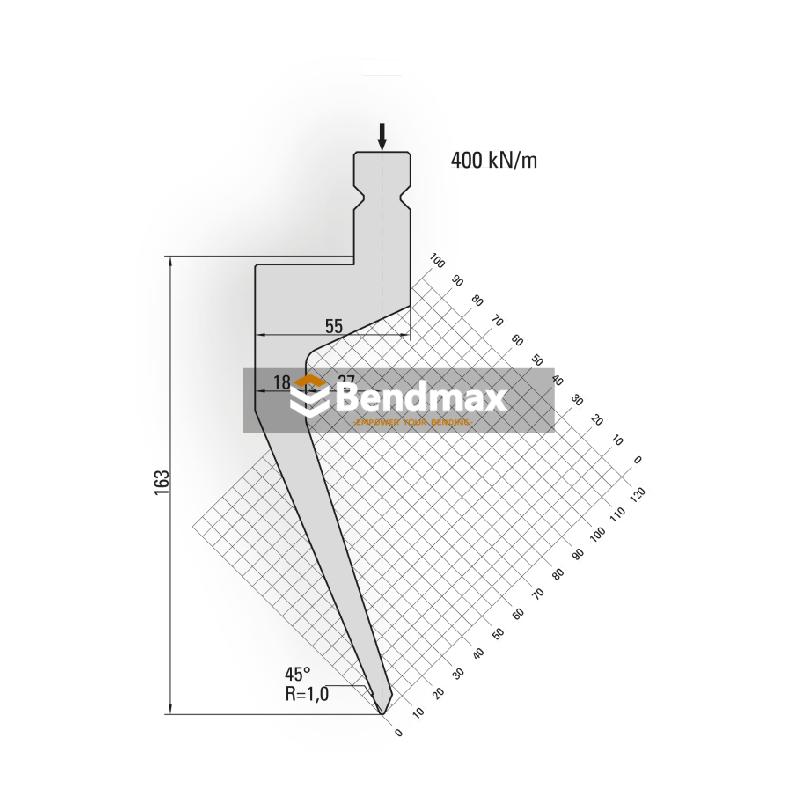
No. 19.226
Bednmax - Wila sistem pres freni kuğu boynu/kuğu zımbası
No.15.380
Bednmax - Trumpf sistem pres freni kuğu boynu/kuğu zımbası
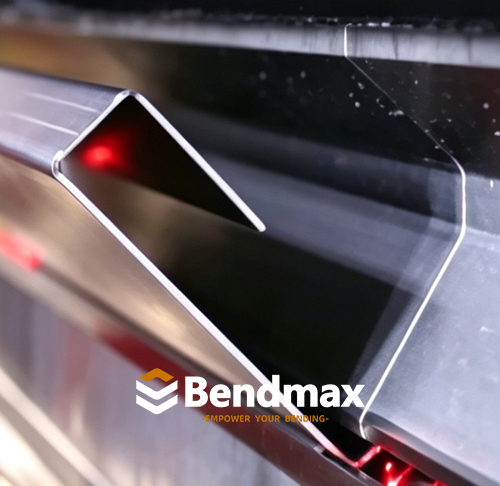
No.16. 500
Bednmax - Amada sistem pres freni kuğu boynu/kuğu zımbası
 | 3. Kazboynu geometrisi nasıl daha fazla alan yaratır? Kaz boynu zımbasının en belirgin özelliği, girintili boyun veya boğaz kısmıdır. Alet, zımba ucunun arkasında sağlam bir profil kullanmak yerine, girişim alanından malzeme çıkarır. Bu, bükme hareketi sırasında iş parçası flanşının geçebileceği bir boşluk bölgesi oluşturur. Çalışma prensibi basittir: • Zımba ucu sac levhaya temas eder. • Malzeme, V-şekilli kalıbın etrafında oluşmaya başlar. • Önceden bükülmüş olan flanşlar yukarı doğru hareket eder. • Gömme zımba profili, bu flanşlar için yer sağlar. • Bükme işlemi, iş parçasının zımba gövdesine çarpmasına gerek kalmadan tamamlanabilir.
Bu geometri, özellikle derin kutular veya geri dönüş bükümleri oluştururken, iş parçasının ardışık işlemler sırasında üst takıma giderek daha fazla yaklaştığı durumlarda son derece değerlidir. |
4. Kazboynu Zımbalarının Tipik Uygulamaları
Derin Kutu Bükme
Derin kutular, kaz boynu zımbalarının en yaygın kullanım alanlarından biridir.
Bir kutunun ilk kenarları büküldüğünde, kalan kenarlar zımbanın yanında yükselebilir. Düz bir zımba, son büküm tamamlanmadan önce bu duvarlara çarpabilir.
Kaz boynu şeklindeki zımbanın girintili profili, mevcut kutu duvarlarının boşluk alanına doğru hareket etmesine olanak tanır.
Tipik ürünler şunlardır:
• Elektrik panoları • Kontrol kabinleri • Metal gövdeler • Makine kapakları
• Paslanmaz çelik kutular • Sac metal tepsiler • Endüstriyel ekipman çerçeveleri
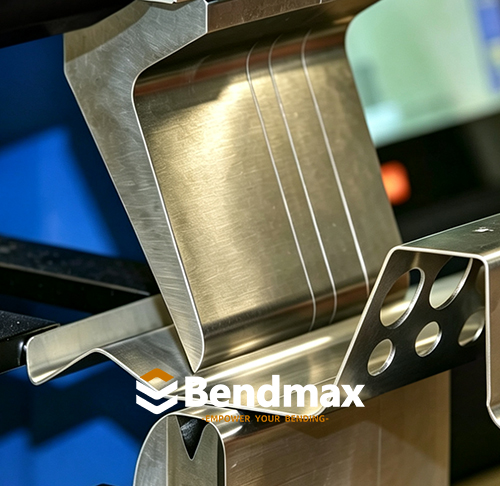
U-Kanal Şekillendirme
U-profiller genellikle yüksek yan flanşlar ve dar iç boşluklar gerektirir. Standart bir zımba, yan duvarların yükselmesi için yeterli alan sağlamayabilir.
Kaz boynu şeklinde bir zımba, derin kanal profilleri oluşturmak için ek boşluk sağlarken, girişim riskini de azaltır.
Dönüş Flanşı Bükme
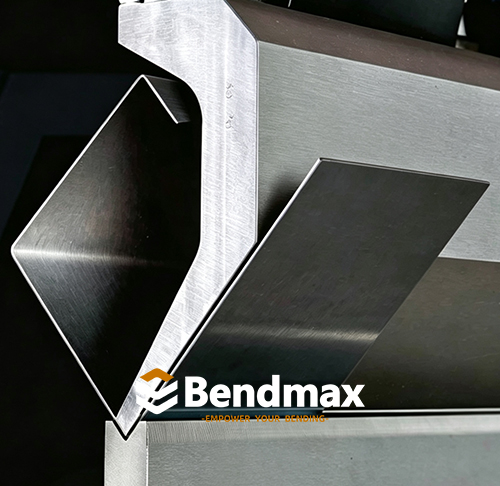
Geri dönüş flanşları, iş parçasının ana gövdesine doğru katlanır. Bu, düz bir zımba ile ulaşılması zor olabilen kısıtlı bir bükme alanı oluşturur.
Kaz boynu zımbasının girintili boğazı, şekillendirme sırasında geri dönüş flanşının çalışma ucunun arkasından geçmesine olanak tanır.
Çoklu Bükme Bileşenleri
Bazı parçalar farklı yönlerde birkaç büküm gerektirir. Parça daha karmaşık hale geldikçe, önceden oluşturulmuş flanşlar bir sonraki büküm işlemine engel olabilir.
Kaz boynu şeklindeki takımlar, iş parçasına daha fazla hareket özgürlüğü sağlar ve zorlu bükme işlemlerinin daha kolay tamamlanmasını mümkün kılar.
5. Kazboynu yumruğu ile standart yumruk karşılaştırması
Özellik | Standart Zımba | Kazboynu Yumruğu |
|---|
Ana amaç | Genel amaçlı bükme | Karmaşık profiller için onay |
Gövde tasarımı | Sağlam ve dayanıklı | Gömme veya yana kaydırılmış |
Genel bükme | Harika | İyi |
Derin kutu bükme | Gümrükten geçmeyle sınırlı | Son derece uygun |
U-şekilli kanal şekillendirme | Uygulamaya bağlı | Son derece uygun |
Dönüş flanşları | Sınırlı alanlarda kısıtlı | Daha iyi erişim |
Yapısal dayanıklılık | Genellikle daha yüksek | Boğaz derinliğine ve tasarıma bağlıdır. |
En büyük avantaj | Güç ve çok yönlülük | Ek iş parçası temizliği |
Bu iki araç birbirinin doğrudan yerine geçemez.
İş parçasının geleneksel geometrisi ve yeterli boşluk payı olduğunda genellikle standart bir zımba seçilmelidir. İş parçası standart aletle fiziksel olarak çakıştığında ise kaz boynu zımba kullanışlı hale gelir.
6. Başlıca Avantaj: Daha Fazla Boşluk
Kaz boynu zımbasının en büyük avantajı daha yüksek tonaj veya daha keskin bükme açısı değildir.
Başlıca avantajı şudur: ek gümrük.
Bu, üreticilere şu konularda yardımcı olabilir:
Daha derin virajları tamamlayın
Zımba ile iş parçası arasındaki etkileşimi azaltın.
Dönüş flanşlarını daha kolay şekillendirin
Dar profillere erişimi iyileştirin
Özel iş parçası rahatlatma kesimlerine olan ihtiyacı azaltın.
Karmaşık bükme dizilerini basitleştirin
Üretim esnekliğini iyileştirin
Birçok derin profilli uygulama için, doğru zımba geometrisi, daha güçlü bir alet seçmekten daha önemli olabilir.
Pres Freni Kazboynu / Kuğu Delme |
7. Yapısal Dengeleme
Kaz boynu zımbasının oluşturduğu boşluk, zımba gövdesinden malzeme çıkarılmasıyla elde edilir.
Bu, daha derin bir boğazın, çalışma ucunu destekleyen kesit alanını azaltabileceği anlamına gelir. Boğaz derinleştikçe, zımba daha da küçülebilir. daha hassas olduğu konular: • Yoğunlaştırılmış basınç • Aşırı şekillendirme kuvveti | | Bu nedenle, bir kaz boynu zımbası yalnızca görünümüne veya boğaz derinliğine göre seçilmemelidir. Gerekli boşluk şu hususlarla dengelenmelidir: • Kutu veya flanş derinliği Kaz boynu zımba, boşluk yaratmak için tasarlanmıştır, ancak yine de uygulama için yeterli yapısal sağlamlığa sahip olması gerekir. |
8. Boğaz Derinliğinin Önemi
Boğaz derinliği, zımba ucunun arkasında ne kadar boş alan olduğunu belirler.
Sığ boğaz şu durumlar için uygun olabilir: •Genel temizlik iyileştirmesi | Aşağıdaki durumlarda daha derin bir boğaz gerekebilir: •İç boyutları sınırlı olan kapalı alanlar •Karmaşık çoklu bükümlü parçalar |
Ancak, daha fazla boğaz derinliği her zaman daha iyi anlamına gelmez. Çok derin bir oyuk, aletin rijitliğini azaltabilir ve izin verilen bükme yükünü sınırlayabilir.
Doğru yaklaşım, seçmektir. Gerekli açıklığı sağlayan minimum boğaz derinliğiYeterli güç ve istikrarı korurken.
9. Kazboynu Yumrukları ve Kutu Bükme Dizisi
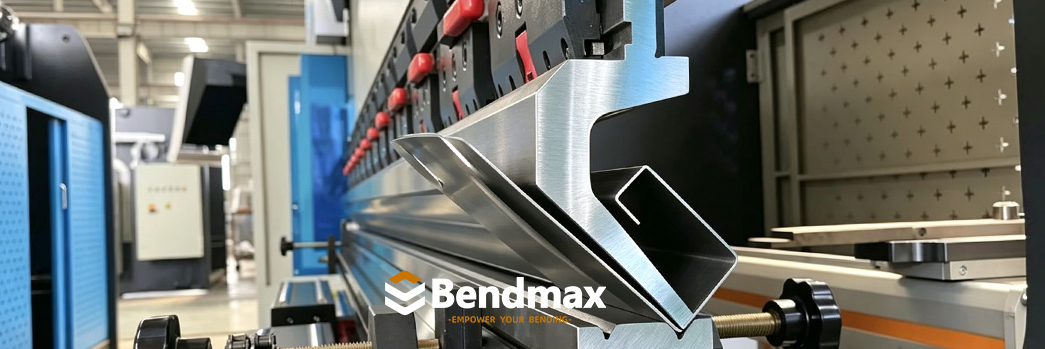
Kutu bükme işleminin başarılı olması için takım seçimi tek başına yeterli değildir. Bükme sırası da boşluk payını etkiler.
Birçok kutu şeklindeki parça için, operatörler önce daha kısa flanşları bükmeyi düşünmelidir. Bu, daha sonraki bükümler için erişimi korumaya ve zımbanın önceden oluşturulmuş duvarlarla çevrelenmesi riskini azaltmaya yardımcı olabilir.
Üretimden önce şunları kontrol edin:
Her bir flanşın yüksekliği
Karşı duvarlar arasındaki mesafe
Yumruk segmentinin uzunluğu
Köşe müdahalesi olasılığı
Dar veya tamamen kapalı kutular için, bölümlü takımlar veya özel boynuz bölümleri de gerekebilir. Tek bir kaz boynu zımba, her yatay veya köşe boşluğu sorununu çözemez.
10. Kaz boynu zımbaları evrensel bir çözüm değildir.
Kaz boynu zımbaları daha fazla boşluk sağlasa da, her bükme sınırlamasını ortadan kaldırmazlar.
Gooseneck Punch şu durumlarda uygun olmayabilir:
Gerekli eğilme yükü çok yüksek.
Boğaz derinliği yetersiz.
Kutu, makinenin ulaşabileceği boşluktan daha derin.
Alet, gerekli yük için çok uzun.
İş parçasının her iki zımba ucunda da boşluk olması gerekmektedir.
Parça özel bir ofset veya boynuz profili gerektiriyor.
Seçilen V-die, uygulama ile uyumlu değil.
Bu durumlarda çözüm şunları içerebilir:
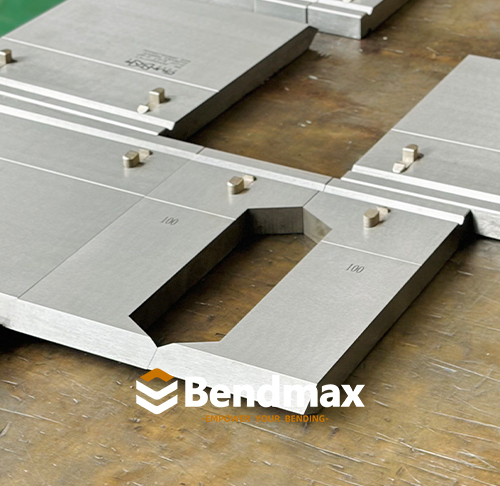
Boynuz YumruklarıDelme işlemi sırasında ek erişim gerektiren dar veya kapalı alanlara ulaşmak için kullanışlıdır.
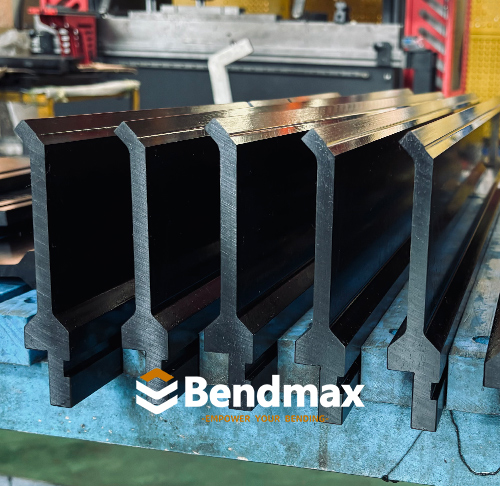
Kuşak DelgeçleriDar bükme alanları ve kısıtlı profiller için uygun, açılı uca sahip ince bir zımba.
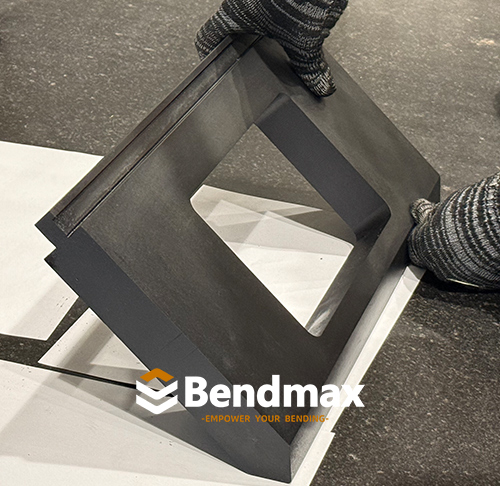
Pencere DelikleriÖnceden oluşturulmuş bölümlerin veya kapalı profillerin etrafındaki özel açıklık gereksinimleri için tasarlanmıştır.
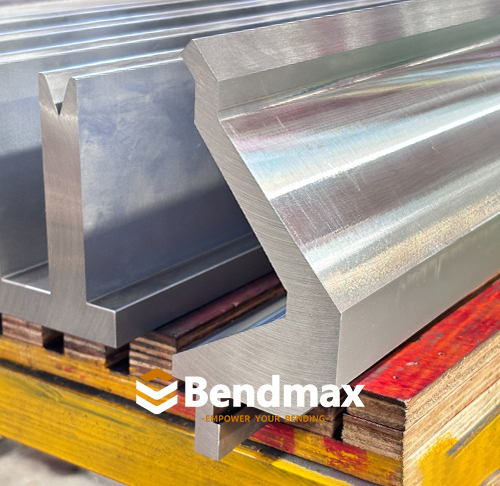
Özel şekillendirme araçlarıStandart zımba geometrilerinin iş parçası gereksinimlerini karşılayamadığı durumlarda özel olarak tasarlanmıştır.
En uygun takım seçimi, yalnızca bir boyuta değil, iş parçasının tüm geometrisine bağlıdır.
11. Doğru Kuğu Boynu Zımbasını Nasıl Seçersiniz?
Kaz boynu zımba aleti seçmeden önce lütfen aşağıdaki bilgileri inceleyin.
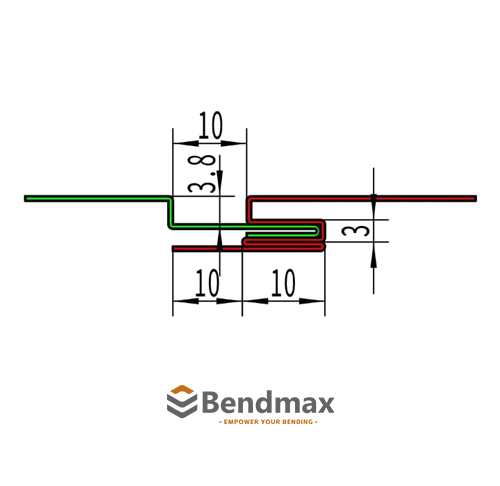 İş Parçası GeometrisiBitmiş parçanın çizimini, özellikle önceden oluşturulmuş flanşların yüksekliğini ve konumunu belirterek sağlayın. 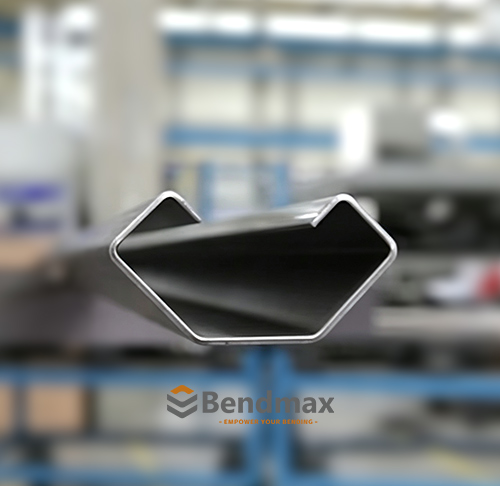 Malzeme ve KalınlıkMalzeme türü ve kalınlığı, gerekli bükme kuvvetini, iç yarıçapı ve takım yükünü etkiler. 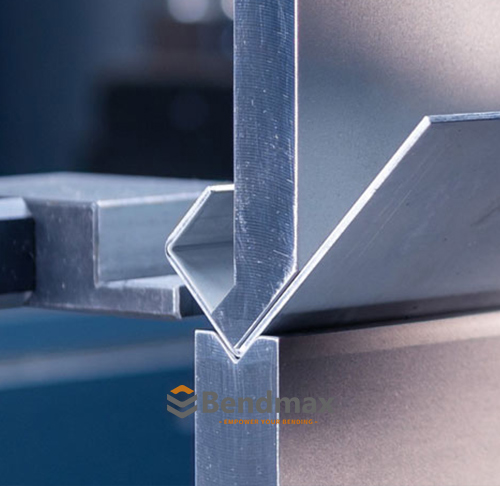 Gerekli İzinBükülme çizgisi ile engelleyici flanş veya duvar arasındaki mesafeyi ölçün.
|
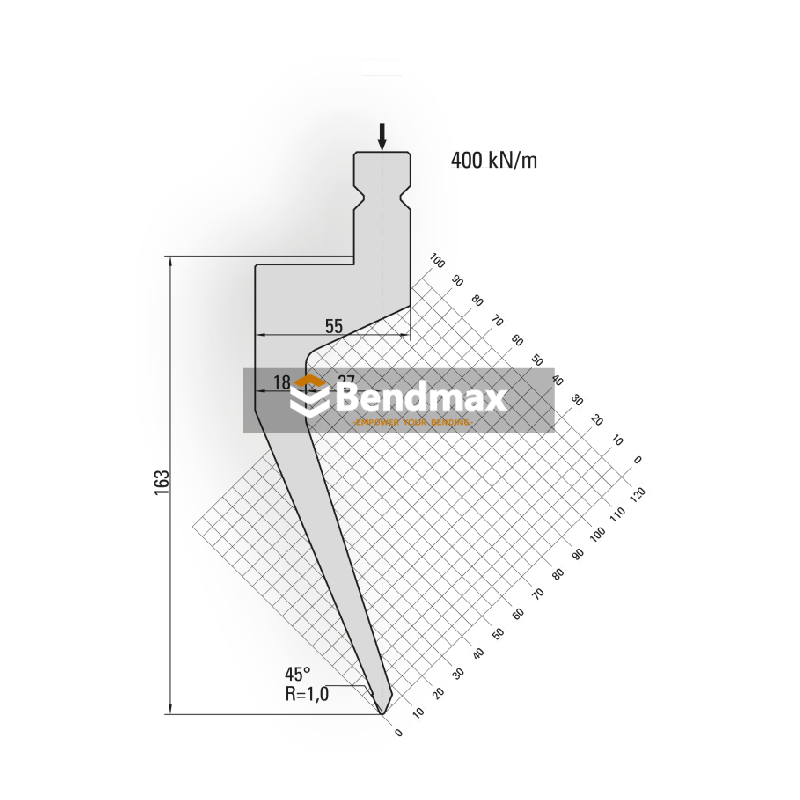 Yumruk Açısı ve Burun YarıçapıZımba açısı ve uç yarıçapı, gerekli bükme işlemi ve seçilen V kalıbıyla uyumlu olmalıdır. 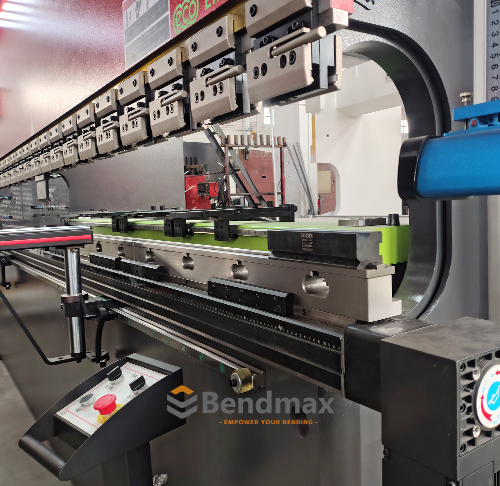 Makine KapasitesiAleti seçmeden önce makinenin tonajını, bükme uzunluğunu, çalışma açıklığını ve sıkıştırma sistemini kontrol edin.  Yük DerecelendirmesiKaz boynu zımbasının izin verilen yükü, gerçek uygulamaya uygun olmalıdır. Aletin pres freninin tüm kapasitesini kullanabileceğini varsaymayın.
|
Takım SistemiPres freni takım arayüzünü aşağıdaki gibi doğrulayın: Amada sistemi Trumpf sistemi WILA sistemi Bystronic sistemi LVD sistemi
|
12. Bendmax'ten Kaz Boynu Yumrukları
Bendmax, standart ve özel bükme uygulamaları için pres bükme zımbaları ve kalıpları üretmektedir.
Gooseneck zımba çözümlerimiz şunları sağlamak üzere tasarlanmıştır:
 | | Güvenilir GümrüklemeGömme profiller, derin kutular, U-kanallar ve dönüş flanşları için ek alan yaratır. |
 | | Hassas GeometriHassas işleme ve taşlama, zımba boyutlarının ve şekillendirme performansının tutarlı kalmasına yardımcı olur. |
 | | Uygun Malzeme SeçimiKullanım alanına bağlı olarak, Bendmax kalıpları C45 veya 42CrMo gibi malzemeler kullanılarak üretilebilir. |
 | | Uygulama Tabanlı ÖzelleştirmeMüşterinin iş parçası ve makine gereksinimlerine göre farklı boğaz derinlikleri, zımba açıları, çalışma yükseklikleri ve uzunlukları düşünülebilir. |
 | | Sistem UyumluluğuGerekli arayüz ve boyutların onaylanması şartıyla, yaygın olarak kullanılan pres fren sistemleri için takım temin edilebilir. |
Özel kuğu boynu zımbaları için müşteriler parça çizimi, malzeme kalınlığı, bükme açısı, flanş yüksekliği ve makine bilgilerini sağlayabilirler. Bendmax daha sonra gerekli boşluğu değerlendirebilir ve uygun bir takım tasarımı önerebilir.
13. Ne Zaman Kaz Boynu Şeklinde Zımba Seçmelisiniz?
Gooseneck Punch şu durumlarda güçlü bir seçenektir:
- Standart bir zımba, iş parçasına çarpar.
- Parçanın yan duvarları derindir.
- İş parçası uzun geri dönüş flanşları içermektedir.
- U-şekilli bir kanal ek iç boşluk gerektirir.
- Bükme dizisi girişime neden olur.
- Parçanın döndürülmesi veya yeniden konumlandırılması zorlaşıyor.
- Geleneksel bir zımba, gerekli bükme çizgisine ulaşamaz.
Asıl soru şu değil:
“Daha güçlü bir yumruğa mı ihtiyacım var?”
Şöyledir:
"İş parçasının zımba etrafında daha fazla boşluğa ihtiyacı var mı?"
Cevabınız evet ise, bir sonraki adım kaz boynu yumruğu olabilir.
14. Mühendislik Dersi
Standart pres bükme aleti, günlük bükme işlemlerinin çok yönlü temelini oluşturur. Ancak derin profiller, geri dönüş flanşları veya önceden şekillendirilmiş duvarlar aletin çalışmasını engellemeye başladığında, farklı bir geometriye ihtiyaç duyulur.
Kaz boynu pres bükme aleti, çalışma ucunun arkasında ek boşluk oluşturarak üreticilerin derin kutular, U-kanallar ve geri dönüş flanşlarını daha verimli bir şekilde şekillendirmelerine yardımcı olur.
Başlıca avantajı açıkça ortada:
Standart bir zımba, sağlamlık ve çok yönlülük sağlar. Kaz boynu zımba ise karmaşık bükme işlemleri için gereken alanı sunar.
Doğru seçim her zaman boşluk payı, takım mukavemeti, makine kapasitesi ve iş parçası geometrisi arasında bir denge kurmalıdır.
Bendmax Genel Pres Fren Aletleri Serisinin bir sonraki makalesinde, özel bir zımba profilini inceleyeceğiz ve bunun geleneksel bir kaz boynu zımbasına göre ne zaman daha uygun hale geldiğini açıklayacağız.
15. Sıkça Sorulan Sorular
Standart pres bükme aleti, günlük bükme işlemlerinin çok yönlü temelini oluşturur. Ancak derin profiller, geri dönüş flanşları veya önceden şekillendirilmiş duvarlar aletin çalışmasını engellemeye başladığında, farklı bir geometriye ihtiyaç duyulur.
Kaz boynu pres bükme aleti, çalışma ucunun arkasında ek boşluk oluşturarak üreticilerin derin kutular, U-kanallar ve geri dönüş flanşlarını daha verimli bir şekilde şekillendirmelerine yardımcı olur.
Başlıca avantajı açıkça ortada:
1. Özel pres freni kalıpları üretebilir misiniz?
Evet. Bendmax, çizimlerinize, boyutlarınıza, malzemenize, kalınlığınıza ve bükme gereksinimlerinize göre özel pres bükme zımbaları, kalıpları ve takımları üretir.
2. Fiyat teklifi için hangi bilgilere ihtiyacınız var?
Lütfen kalıp çizimi veya parça çizimi, pres freni modeli, kalıp sistemi, malzeme, kalınlık, bükme açısı, iç yarıçap ve gerekli uzunluğu belirtin. Fotoğraflar veya örnekler de yardımcı olacaktır.
3. Pres freni takımlarınızda hangi malzemeler kullanılıyor?
Genellikle, kalıp tasarımına ve uygulama gereksinimlerine göre seçilen C45 ve 42CrMo kullanıyoruz. Özel malzeme gereksinimleri de görüşülebilir.
4. Takımlarınız ne kadar sertlik sağlıyor?
Takım tasarımına bağlı olarak, gövde genellikle HRC 30-35 sertliğe kadar sertleştirilirken, çalışma alanı daha iyi aşınma direnci ve kullanım ömrü için yaklaşık HRC 54-60'a kadar sertleştirilebilir.
5. Takım doğruluğunu nasıl sağlıyorsunuz?
Hassas CNC işleme, taşlama ve muayene ekipmanları kullanarak boyutları, profil doğruluğunu, düzlüğü ve sertliği kontrol ediyoruz; tipik takım hassasiyeti ±0,02 mm'ye kadar ulaşmaktadır.
6. Üretim teslim süreniz nedir?
Teslim süresi, kalıp türüne, miktarına ve özelleştirme gereksinimlerine bağlıdır. Standart kalıplar genellikle daha hızlı temin edilebilirken, özel kalıplar ek mühendislik ve üretim süresi gerektirir.
7. Üretebilir misiniz?
Evet. Müşteri çizimleri, spesifikasyonları ve gerekli takım sistemlerine göre üretilen takımlar da dahil olmak üzere OEM ve toplu siparişleri destekliyoruz.
8. Pres bükme kalıplarını tüm dünyaya gönderiyor musunuz?
Evet. Bendmax, dünya çapındaki müşterilerine pres freni takımları tedarik etmekte olup ihracat ambalajı, sevkiyat koordinasyonu ve satış sonrası hizmet konularında destek sağlayabilmektedir.
9. Doğru pres bükme takımını seçmeme yardımcı olabilir misiniz?
Evet. Makine modelinizi, mevcut takımlarınızı, iş parçası çiziminizi veya bükme gereksinimlerinizi bize gönderin. Mühendislerimiz uygun bir zımba, kalıp veya özel takım çözümü önermenize yardımcı olabilir.
Bükme Yolculuğunuza Devam Edin
Ürün Detayları
Bu alet, teknik özellikler ve uyumluluk hakkında daha fazla bilgi edinin.
→ Ürünü Keşfedin: Standart Zımba
İlgili Çözümler
İlgili uygulamalara, bükme yöntemlerine ve takım ekipmanları hakkındaki tartışmalara bakın.
→ Çözümleri ve Tartışmaları Keşfedin
Fiyat bilgisi mi gerekiyor?
İhtiyaçlarınızı bize bildirin ve size uygun alet önerisi ve fiyat teklifi alın.
→ Fiyat Teklifi İsteyin: Takım Mühendislerimizle Görüşün
Bendmax Takım Serisine Devam Edin Sonraki: Bükülme Alanı Daraldığında, Pencere Çerçeve Delgeçleri Yolu Bulur Bir sonraki yazımızda, derin profil açıklığından dar büküm erişimine geçeceğiz ve Kanat Delme Aletini tanıtacağız. Dar tip standart zımba olarak da bilinen pencere zımbası, ince bir gövdeye ve açılı, içe doğru bakan bir uca sahiptir. Bu geometri, aletin geleneksel bir zımbanın iş parçasına müdahale edebileceği kısıtlı bükme alanlarına ulaşmasına yardımcı olur. Bu yazıda, özellikle kapı çerçeveleri, pencere çerçeveleri, kanat profilleri ve dar sac profillerinde, yapısını, tipik uygulamalarını ve Standart ve Kuğu Boyunlu Zımbalardan farklılıklarını inceleyeceğiz. |


 Türkçe





 IPv6 network supported