afiş

Blog

EV

Blog

  • Bükülme Alanı Daraldığında, Pencere Çerçeve Delgeçleri Yolu Bulur
    Sep 23, 2026
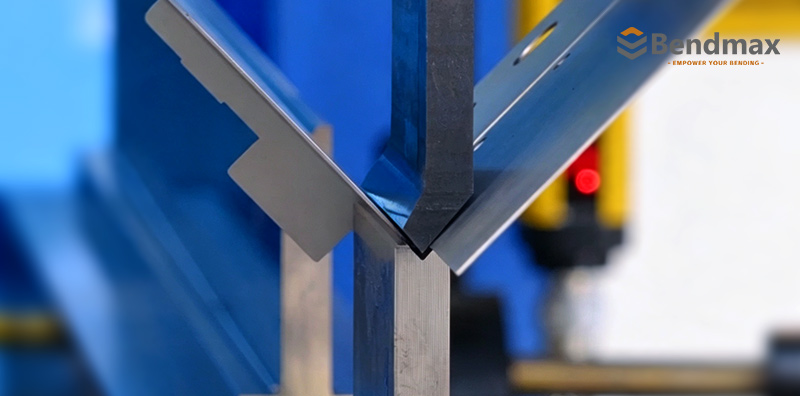
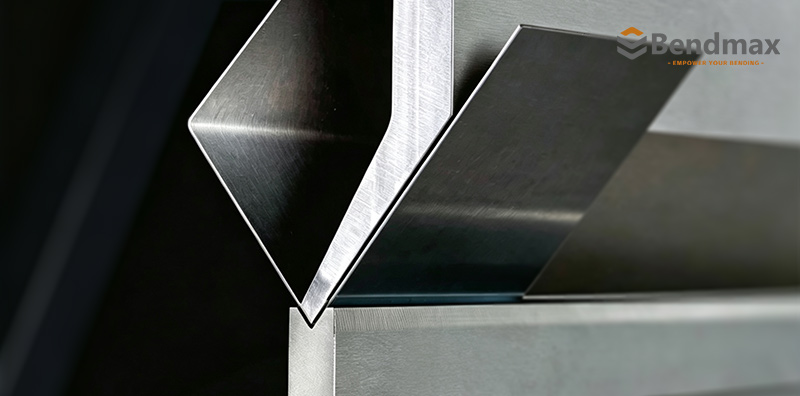
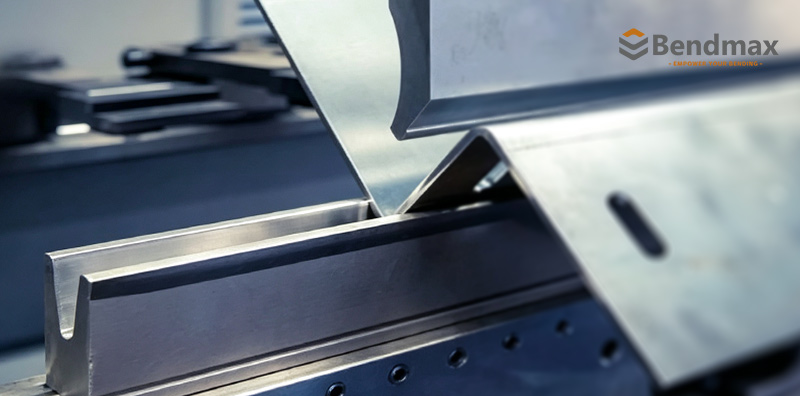
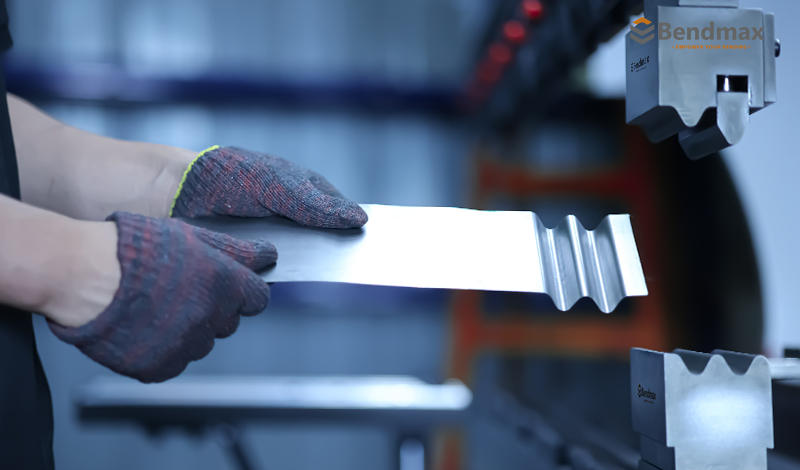
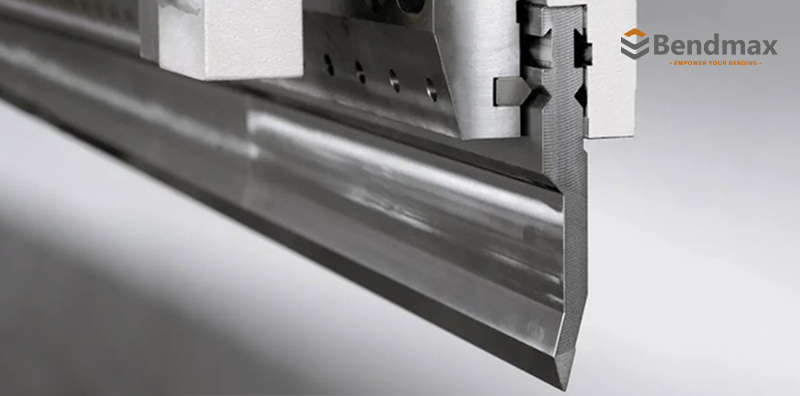
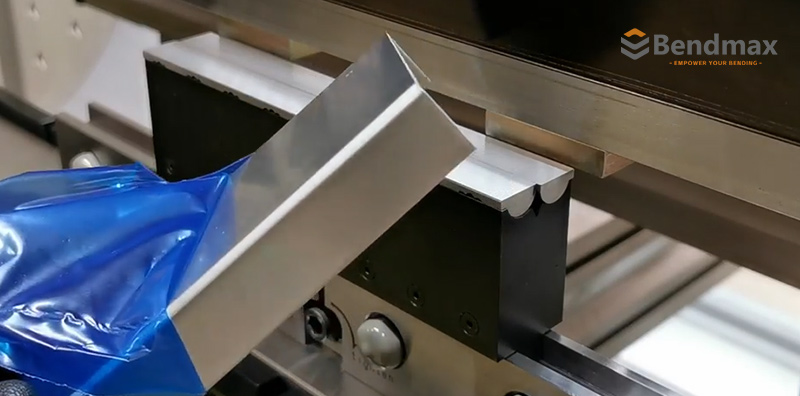
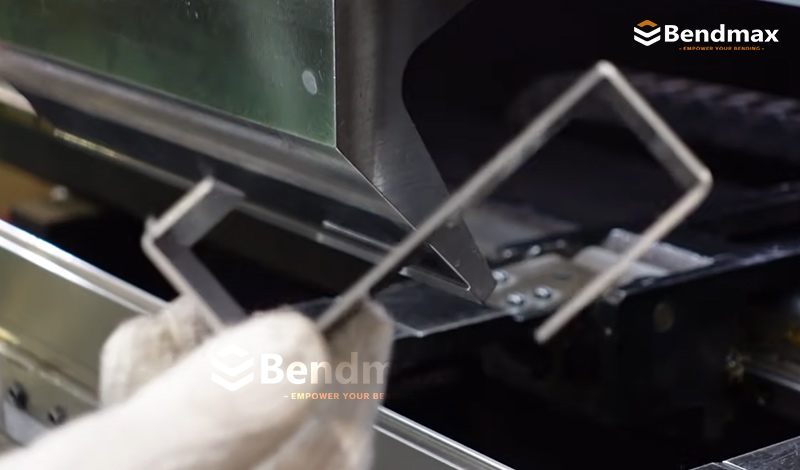
      Pencere Penceresi Zımbası: Dar Bükülme Alanları İçin İnce Standart Zımba Bükülme Alanı Daraldığında, Pencere Çerçeve Delgeçleri Yolu BulurPencere kanadı delme geometrisinin köşelerde, kapı çerçevelerinde ve pencere profillerinde erişimi nasıl iyileştirdiği Bendmax Common Press Brake Tools Serisinin önceki makalelerinde, günlük bükme işlemleri için Standart Zımba ve ek boşluk gerektiren uygulamalar için Kazboynu Zımba'yı tanıtmıştık.Bu sefer, standart pres bükme zımbalarının bir başka pratik türüne bakıyoruz: Kuşak Delgeç.Bir kuşak zımbasının bir özelliği vardır. dar gövde ve açılı, içe doğru bakan bir uçBu kompakt geometri, zımbanın, geleneksel daha geniş bir zımbanın iş parçasıyla etkileşime girebileceği bükme alanlarına ulaşmasını sağlar. Kuşak Delgesi Nedir? Pencere pervazı delme aleti bir türdür. dar pres fren zımbası Dar veya kısıtlı alanlarda sac levhaları bükmek için kullanılır.Dar gövdesi ve açılı ucu, onu aşağıdaki gibi uygulamalar için uygun hale getirir:• Kapı pervazları ve kapı çerçeveleri• Pencere çerçeveleri ve kanat profilleri• Dar sac metal profiller• Köşe bükme• Küçük dönüş flanşları• Mimari metal işçiliği• Kısıtlı profillerin etrafında bükülmeKendine özgü bir şekle sahip olmasına rağmen, pencere pervazı zımbası mutlaka özel bir şekillendirme aleti değildir. Genellikle bir Standart zımbanın özel bir versiyonuEsas olarak dar ve virajlı alanlarda erişimi iyileştirmek için tasarlanmıştır.    Pencere pervazı delme işlemi nasıl çalışır? Bükme işlemi sırasında, dar zımba gövdesi, takım ile iş parçası arasındaki etkileşimi azaltır. Açılı ucu, zımbanın gerekli bükme çizgisine ulaşmasına ve yakındaki köşeler veya flanşlar etrafında çalışmasına yardımcı olur.Temel süreç şu şekildedir:Sac levha alt kalıbın üzerine yerleştirilir.Açılı zımba ucu malzemeye temas eder.Levha, zımba ve kalıbın etrafını sarar.Dar delme profili, kısıtlı alanlarda daha iyi erişim sağlar.İstenilen bükme işlemi, aletin daha az müdahalesiyle tamamlanır.Son bükme sonucu yine de zımba açısına, uç yarıçapına, kalıp açıklığına, malzeme kalınlığına ve bükme derinliğine bağlıdır. Pencere pervazı delme aleti ile standart delme aleti karşılaştırması  ÖzellikStandart ZımbaKuşak DelgeçAna amaçGenel amaçlı bükmeDar veya kısıtlı alanlarda eğilmeGövde tasarımıGeleneksel daha geniş gövdeAçılı uçlu dar gövdeBaşlıca avantajÇok yönlülük ve güçKöşelerden daha iyi erişimTipik uygulamalarGenel sac metal parçalarıKapı çerçeveleri, pencere çerçeveleri ve dar profillerAlet seçimiYaygın virajlar için uygundur.Deliklere erişimin sınırlı olduğu durumlarda uygundur. Genel bükme işlemleri için standart bir zımba tercih edilir. İş parçasının geometrisi daha dar bir takım profili gerektirdiğinde ise pencere zımbası kullanışlı hale gelir. Kuşak Yumruğu vs. Kazboynu Yumruğu Pencere pervazı zımbaları ve kuğu boynu zımbaları farklı sorunlara çözüm getirir.• Standart Zımba: Genel amaçlı bükme işlemleri için kullanılır.• Pencere Çerçevesi Delgeç: Dar alanlarda ve köşelerde daha iyi erişim sağlar.• Kazboynu Yumruğu: Derin kutular, U profiller ve dönüş flanşları için ek boşluk sağlar.Basitçe ifade etmek gerekirse:Pencere pervazı delme aleti dar alanlar için, deveboynu delme aleti ise daha derin açıklıklar için tasarlanmıştır.Doğru seçim, yalnızca zımba ismine değil, iş parçasının şekline ve konumuna bağlıdır. Pencere Delgesinin Başlıca Avantajları Uygun bir pencere zımbası şunları sağlayabilir:Dar virajlara daha iyi erişimKöşelerde parazitlenme azalır.Kapı ve pencere çerçevesi üretiminde geliştirilmiş esneklikDar profillerin daha rahat bükülmesiTekrarlanan üretimde tutarlı sonuçlarKarbon çeliği, paslanmaz çelik ve alüminyum dahil olmak üzere farklı malzeme türleriyle uyumluluk.Ancak gerçek performans, takım malzemesine, ısıl işleme, boyutlara, makine kapasitesine ve uygulama gereksinimlerine bağlıdır.Doğru Pencere Kuşağı Delgesini Nasıl Seçersiniz? Pencere pervazı delme aletini seçmeden önce aşağıdaki bilgileri kontrol edin:İş parçası çizimi veya örneğiMalzeme türü ve kalınlığıGerekli bükme açısıİç büküm yarıçapıFlanş genişliği ve profil derinliğiVirajda mevcut boşlukAlt kalıbı eşleştirmePres freni takım sistemiMakine tonajı ve bükme uzunluğuEn dar zımba her zaman en iyi seçim değildir. Alet, gerekli bükme yükü için yeterli mukavemet ve stabilite sağlamalıdır.Bendmax'ten Pencere Perçinleri Bendmax, standart ve özel bükme uygulamaları için pres bükme zımbaları ve kalıpları üretmektedir.Pencere çerçevesi bükme çözümlerimiz, dar profilli bükme, köşe erişimi ve kapı ve pencere çerçevesi üretimi gibi uygulamalar için tasarlanmıştır. Makine ve iş parçası gereksinimlerine bağlı olarak, takımlar farklı boyutlarda, malzemelerde ve uyumlu pres fren sistemlerinde tedarik edilebilir.Uygun bir tavsiye için müşteriler şunları sağlayabilir:Parça çizimleriMalzeme ve kalınlıkBükme açısıGerekli iç yarıçapMakine modeliTakım sistemiGerekli delme uzunluğuBendmax daha sonra çalışma profilini değerlendirebilir ve uygulama için uygun takımları önerebilir. Pencere pervazı zımbası, pratik bir dar standart zımba türüdür. Dar gövdesi ve açılı ucu, özellikle köşeler, kapı çerçeveleri, pencere çerçeveleri ve dar sac profiller gibi kısıtlı bükme alanlarında daha iyi erişim sağlar.Bu alet, Gooseneck Punch gibi derin kutu temizliği için tasarlanmamıştır. Asıl amacı şudur: Geleneksel standart zımbaların engel olabileceği dar bükme alanlarına ulaşmak mümkün..Standart zımbalar genel çok yönlülük sağlar. Kaz boynu zımbalar daha derin boşluk yaratır. Pencere zımbaları dar büküm alanlarında erişimi kolaylaştırır.   Sıkça Sorulan Sorular1. Pencere çerçevesi zımbası ile hangi malzemeler bükülebilir?Pencere pervazı zımbaları, karbon çeliği, paslanmaz çelik ve alüminyum gibi yaygın sac metaller için kullanılabilir. Uygun malzeme kalınlığı ve bükme yükü, zımbaya, kalıp açıklığına ve makine kapasitesine bağlıdır. 2. Hangi pres bükme takım sistemleri pencere pervazlarıyla uyumludur?Pencere pervazı zımbaları, gerekli arayüz ve makine konfigürasyonuna bağlı olarak Amada, WILA, Trumpf, LVD ve Bystronic tipi sistemler de dahil olmak üzere farklı pres freni takım sistemleri için üretilebilir. 3. Kısa flanşlar ve dar profiller için pencere pervazı kullanılabilir mi? Evet. İnce gövdesi ve açılı çalışma profili, geleneksel bir zımbanın erişiminin sınırlı olabileceği kısa flanşları, dar kesitleri ve köşelere yakın profilleri bükmede daha iyi erişim sağlar. 4. Sipariş vermeden önce hangi pencere pervazı özelliklerini kontrol etmeliyim? Önemli özellikler arasında zımba açısı, uç yarıçapı, takım yüksekliği, uzunluğu, takım sistemi, malzeme, gerekli boşluk ve maksimum yük yer almaktadır. İş parçasının boyutları ve bükme sırası da dikkate alınmalıdır. 5. Bendmax özel ölçülerde pencere pervazı zımbası üretebilir mi? Evet. Bendmax, çizimlere, örneklere veya belirtilen boyutlara göre pencere pervazı zımbaları üretebilir. Uygulamaya göre özel açılar, yükseklikler, yarıçaplar, uzunluklar ve takım arayüzleri değerlendirilebilir. 6. Uygulamam için doğru kanat delme numarasını nasıl seçebilirim? Malzeme, kalınlık, bükme açısı, iç yarıçap, flanş boyutları, makine modeli ve takım sistemi bilgilerini verin. Parça çizimi veya fotoğrafı, boşluğu kontrol etmek ve uygun zımba ve kalıp kombinasyonunu seçmek için özellikle faydalıdır. 7. Mevcut pres bükme kalıbımla birlikte bir pencere pervazı zımbası kullanabilir miyim? Çoğu durumda evet, ancak zımba ve kalıbın takım sistemi, çalışma açısı, yarıçap ve şekillendirme gereksinimleri açısından uyumlu olması şartıyla. Mevcut kalıp açıklığı ayrıca malzeme kalınlığı ve gerekli bükme yarıçapı ile de kontrol edilmelidir. Bendmax, sipariş vermeden önce takım kombinasyonunu doğrulamanıza yardımcı olabilir.Bükme Yolculuğunuza Devam EdinÜrün DetaylarıBu alet, teknik özellikler ve uyumluluk hakkında daha fazla bilgi edinin.      → Ürünü Keşfedin: Kuşak Delgeç          İlgili Çözümlerİlgili uygulamalara, bükme yöntemlerine ve takım ekipmanları hakkındaki tartışmalara bakın.  → Çözümleri ve Tartışmaları Keşfedin Fiyat bilgisi mi gerekiyor?İhtiyaçlarınızı bize bildirin ve size uygun alet önerisi ve fiyat teklifi alın.  → Fiyat Teklifi İsteyin: Takım Mühendislerimizle Görüşün   Bendmax Takım Serisine Devam EdinSonraki:Dar erişim sorun olmadığında, keskin vuruşlar açıyı daha da ileriye taşır.Dar Açılı Zımba Geometrisi Nasıl Keskin Bükümler Oluşturur, Aşırı Bükmeyi Destekler ve Parçaları Kenar Kıvırma İşlemine Hazırlar? Bir sonraki yazıda, şuradan şuraya geçeceğiz: aletin bükme açısına erişimi.Bir pencere pervazı zımbası, aletin köşeler, çerçeveler ve dar profiller etrafındaki kısıtlı alanlara ulaşmasına yardımcı olur. Ancak bazen zorluk, zımbanın bükme pozisyonuna ulaşıp ulaşamayacağı değil, ulaşabilmesidir. Levhanın ne kadar şekillendirilmesi gerekiyor?.İstenen açı, geleneksel 85° veya 90° bükme düzeneğinin verimli bir şekilde üretebileceğinden önemli ölçüde daha küçük olduğunda, Dar Açılı Zımba Farklı bir çözüm sunuyor.Keskin uçlu zımbaların neden genellikle şu gibi açılarla tasarlandığını inceleyeceğiz: 30°, 45° ve 60°Zımba açısının ve penetrasyonun nihai bükümü nasıl etkilediği ve keskin uçlu takımların neden yaygın olarak kullanıldığı konularına değinilmiştir. Kenar dikmeden önce ön bükme.  Boşluk sorunu varsa, zımbanın geometrisini değiştirin. Bükme açısı sorunu varsa, çalışma açısını değiştirin. 
  • Standart yumrukların alanı tükendiğinde, kaz boynu yumrukları yer açar.
    Sep 12, 2026
    Standart delme işlemleri için yeterli alan kalmadığında,Kazboynu yumrukları yer açar.Derin Kutular, U-Kanallar ve Geri Dönüş Flanşları için Kazboynu Pres Fren ZımbalarıBendmax Genel Amaçlı Pres Fren Aletleri Serisinin ilk makalesinde, şunları tanıtmıştık: Standart Pres Freni Zımbası Günlük bükme hareketlerinin çok yönlü temeli olarak.Standart bir zımba güçlü, pratik ve birçok geleneksel bükme işlemi için uygundur. Bununla birlikte, bazı iş parçaları farklı bir zorluk yaratır: Sorun eğilme kuvveti değil, yetersiz boşluktur..Derin kutular, U-kanallar, geri dönüş flanşları ve çok bükümlü muhafazalar, şekillendirme işlemi tamamlanmadan önce geleneksel düz zımbalama işlemine müdahale edebilir. Bu durumda, makine tonajını artırmak sorunu çözmeyecektir.Çözüm genellikle farklı bir takım geometrisidir.Standart yumrukların alanı tükendiğinde, kaz boynu yumruklar yer açar.1. Kazboynu pres bükme aleti nedir?A Kazboynu Yumruğu Bu, pres freni için özel bir üst takım parçasıdır. Gömme, kavisli veya ofset profili, zımba ucunun arkasında ek boşluk yaratır.Bu açık alan, önceden şekillendirilmiş flanşların ve derin iş parçası bölümlerinin, takım ile çarpışmadan zımba gövdesi etrafında hareket etmesine olanak tanır.Geleneksel standart zımbaya kıyasla, kaz boynu zımba özellikle şu amaçlar için kullanışlıdır:Derin kutu bükmeU-şekilli kanal şekillendirmeDönüş flanşı bükmeElektrik panosu üretimiMuhafaza ve gövde imalatıDerin kanallar ve tavalarÇok aşamalı bükme işlemleriİç boşluğu kısıtlı parçalarİsmi, aletin karakteristik boyun şeklindeki profilinden geliyor. Geometrisi, düz bir zımbanın normalde iş parçasıyla çakışacağı yerde boşluk sağlamak üzere tasarlanmıştır. Bednmax - Amada sistem pres freni kuğu boynu/kuğu zımbası Bednmax - Amada sistem pres freni kuğu boynu/kuğu zımbası Bednmax - WILA/Trumpf sistemli pres freni, kuğu boynu/kuğu zımbası Bednmax - Bystronic sistem pres freni kuğu boynu/kuğu zımbası2. Standart Zımbaların Bazen Boşluk Yetersizliğinin SebepleriStandart bir zımba, nispeten sağlam ve dayanıklı bir gövdeye sahiptir. Bu tasarım, iyi bir yapısal dayanıklılık sağlar ve genel amaçlı bükme işlemleri için uygun hale getirir.Ancak, karmaşık bükme işlemleri sırasında iş parçası düz kalmaz.İlk bükülmeden sonra flanş yükselir. Birkaç bükülmeden sonra, iş parçası üst aleti çevrelemeye başlayabilir. Bir sonraki flanş yukarı doğru hareket ettiğinde, Standart Zımbanın katı gövdesiyle çarpışabilir.Tipik girişim sorunları şunlardır:Yumruk gövdesine isabet eden derin bir yan duvar.Geri dönüş flanşı zımba ile çarpışıyor.Daha önce bükülmüş olan flanş, takım tutucuya temas ediyor.Dar bir kutu, düz bir yumruk için çok daralmaya başladı.Parçanın aleti çevrelemesi nedeniyle son bükme işlemi imkansız hale geliyor.Bu bir temizleme sorunuBu, mutlaka bir güç sorunu anlamına gelmez.Mukavemet, yük sorunlarını çözer. Geometri, boşluk sorunlarını çözer.Daha güçlü bir standart zımba daha fazla bükme kuvvetine dayanabilir, ancak derin veya önceden oluşturulmuş bir flanşın etrafında ek boşluk yaratamaz.No. 11.660Bednmax - Amada sistem pres freni kuğu boynu/kuğu zımbasıNo. 19.226Bednmax - Wila sistem pres freni kuğu boynu/kuğu zımbasıNo.15.380Bednmax - Trumpf sistem pres freni kuğu boynu/kuğu zımbasıNo.16. 500Bednmax - Amada sistem pres freni kuğu boynu/kuğu zımbası 3. Kazboynu geometrisi nasıl daha fazla alan yaratır?Kaz boynu zımbasının en belirgin özelliği, girintili boyun veya boğaz kısmıdır.Alet, zımba ucunun arkasında sağlam bir profil kullanmak yerine, girişim alanından malzeme çıkarır. Bu, bükme hareketi sırasında iş parçası flanşının geçebileceği bir boşluk bölgesi oluşturur.Çalışma prensibi basittir:• Zımba ucu sac levhaya temas eder.• Malzeme, V-şekilli kalıbın etrafında oluşmaya başlar.• Önceden bükülmüş olan flanşlar yukarı doğru hareket eder.• Gömme zımba profili, bu flanşlar için yer sağlar.• Bükme işlemi, iş parçasının zımba gövdesine çarpmasına gerek kalmadan tamamlanabilir. Bu geometri, özellikle derin kutular veya geri dönüş bükümleri oluştururken, iş parçasının ardışık işlemler sırasında üst takıma giderek daha fazla yaklaştığı durumlarda son derece değerlidir. 4. Kazboynu Zımbalarının Tipik UygulamalarıDerin Kutu BükmeDerin kutular, kaz boynu zımbalarının en yaygın kullanım alanlarından biridir.Bir kutunun ilk kenarları büküldüğünde, kalan kenarlar zımbanın yanında yükselebilir. Düz bir zımba, son büküm tamamlanmadan önce bu duvarlara çarpabilir.Kaz boynu şeklindeki zımbanın girintili profili, mevcut kutu duvarlarının boşluk alanına doğru hareket etmesine olanak tanır.Tipik ürünler şunlardır:• Elektrik panoları • Kontrol kabinleri • Metal gövdeler • Makine kapakları• Paslanmaz çelik kutular • Sac metal tepsiler • Endüstriyel ekipman çerçeveleriU-Kanal ŞekillendirmeU-profiller genellikle yüksek yan flanşlar ve dar iç boşluklar gerektirir. Standart bir zımba, yan duvarların yükselmesi için yeterli alan sağlamayabilir.Kaz boynu şeklinde bir zımba, derin kanal profilleri oluşturmak için ek boşluk sağlarken, girişim riskini de azaltır.Dönüş Flanşı BükmeGeri dönüş flanşları, iş parçasının ana gövdesine doğru katlanır. Bu, düz bir zımba ile ulaşılması zor olabilen kısıtlı bir bükme alanı oluşturur.Kaz boynu zımbasının girintili boğazı, şekillendirme sırasında geri dönüş flanşının çalışma ucunun arkasından geçmesine olanak tanır.Çoklu Bükme BileşenleriBazı parçalar farklı yönlerde birkaç büküm gerektirir. Parça daha karmaşık hale geldikçe, önceden oluşturulmuş flanşlar bir sonraki büküm işlemine engel olabilir.Kaz boynu şeklindeki takımlar, iş parçasına daha fazla hareket özgürlüğü sağlar ve zorlu bükme işlemlerinin daha kolay tamamlanmasını mümkün kılar. 5. Kazboynu yumruğu ile standart yumruk karşılaştırması ÖzellikStandart ZımbaKazboynu YumruğuAna amaçGenel amaçlı bükmeKarmaşık profiller için onayGövde tasarımıSağlam ve dayanıklıGömme veya yana kaydırılmışGenel bükmeHarikaİyiDerin kutu bükmeGümrükten geçmeyle sınırlıSon derece uygunU-şekilli kanal şekillendirmeUygulamaya bağlıSon derece uygunDönüş flanşlarıSınırlı alanlarda kısıtlıDaha iyi erişimYapısal dayanıklılıkGenellikle daha yüksekBoğaz derinliğine ve tasarıma bağlıdır.En büyük avantajGüç ve çok yönlülükEk iş parçası temizliği Bu iki araç birbirinin doğrudan yerine geçemez.İş parçasının geleneksel geometrisi ve yeterli boşluk payı olduğunda genellikle standart bir zımba seçilmelidir. İş parçası standart aletle fiziksel olarak çakıştığında ise kaz boynu zımba kullanışlı hale gelir.6. Başlıca Avantaj: Daha Fazla Boşluk Kaz boynu zımbasının en büyük avantajı daha yüksek tonaj veya daha keskin bükme açısı değildir.Başlıca avantajı şudur: ek gümrük.Bu, üreticilere şu konularda yardımcı olabilir:Daha derin virajları tamamlayınZımba ile iş parçası arasındaki etkileşimi azaltın.Dönüş flanşlarını daha kolay şekillendirinDar profillere erişimi iyileştirinÖzel iş parçası rahatlatma kesimlerine olan ihtiyacı azaltın.Karmaşık bükme dizilerini basitleştirinÜretim esnekliğini iyileştirinBirçok derin profilli uygulama için, doğru zımba geometrisi, daha güçlü bir alet seçmekten daha önemli olabilir. Pres Freni Kazboynu / Kuğu Delme7. Yapısal Dengeleme Kaz boynu zımbasının oluşturduğu boşluk, zımba gövdesinden malzeme çıkarılmasıyla elde edilir. Bu, daha derin bir boğazın, çalışma ucunu destekleyen kesit alanını azaltabileceği anlamına gelir. Boğaz derinleştikçe, zımba daha da küçülebilir.daha hassas olduğu konular:• Eğilme yükü• Takım sapması• Dengesiz yükleme• Yoğunlaştırılmış basınç• Yanlış delme uzunluğu• Aşırı şekillendirme kuvveti• Yanlış kalıp seçimi      Bu nedenle, bir kaz boynu zımbası yalnızca görünümüne veya boğaz derinliğine göre seçilmemelidir.Gerekli boşluk şu hususlarla dengelenmelidir:• Malzeme kalınlığı• Malzeme türü• Gerekli iç yarıçap• Kutu veya flanş derinliği• Bükme uzunluğu• Vuruş açısı• V-kalıp açıklığı• Makine tonajı• Takım yükü derecesi• Gerçek bükme yöntemi Kaz boynu zımba, boşluk yaratmak için tasarlanmıştır, ancak yine de uygulama için yeterli yapısal sağlamlığa sahip olması gerekir. 8. Boğaz Derinliğinin Önemi Boğaz derinliği, zımba ucunun arkasında ne kadar boş alan olduğunu belirler.Sığ boğaz şu durumlar için uygun olabilir:• Kısa dönüş flanşları•Orta derinlikte kutular•Küçük kanallar•Genel temizlik iyileştirmesi Aşağıdaki durumlarda daha derin bir boğaz gerekebilir:•Yüksek kutu duvarlar•Derin U profilleri•Uzun dönüş flanşları•İç boyutları sınırlı olan kapalı alanlar•Karmaşık çoklu bükümlü parçalar Ancak, daha fazla boğaz derinliği her zaman daha iyi anlamına gelmez. Çok derin bir oyuk, aletin rijitliğini azaltabilir ve izin verilen bükme yükünü sınırlayabilir.Doğru yaklaşım, seçmektir. Gerekli açıklığı sağlayan minimum boğaz derinliğiYeterli güç ve istikrarı korurken.    9. Kazboynu Yumrukları ve Kutu Bükme Dizisi Kutu bükme işleminin başarılı olması için takım seçimi tek başına yeterli değildir. Bükme sırası da boşluk payını etkiler.Birçok kutu şeklindeki parça için, operatörler önce daha kısa flanşları bükmeyi düşünmelidir. Bu, daha sonraki bükümler için erişimi korumaya ve zımbanın önceden oluşturulmuş duvarlarla çevrelenmesi riskini azaltmaya yardımcı olabilir.Üretimden önce şunları kontrol edin:Her bir flanşın yüksekliğiKarşı duvarlar arasındaki mesafeYumruk boğaz derinliğiYumruk segmentinin uzunluğuAlet tutucunun boyutlarıMakine gün ışığıSon virajın konumuKöşe müdahalesi olasılığıDar veya tamamen kapalı kutular için, bölümlü takımlar veya özel boynuz bölümleri de gerekebilir. Tek bir kaz boynu zımba, her yatay veya köşe boşluğu sorununu çözemez.  10. Kaz boynu zımbaları evrensel bir çözüm değildir. Kaz boynu zımbaları daha fazla boşluk sağlasa da, her bükme sınırlamasını ortadan kaldırmazlar.Gooseneck Punch şu durumlarda uygun olmayabilir:Gerekli eğilme yükü çok yüksek.Boğaz derinliği yetersiz.Kutu, makinenin ulaşabileceği boşluktan daha derin.Alet, gerekli yük için çok uzun.İş parçasının her iki zımba ucunda da boşluk olması gerekmektedir.Parça özel bir ofset veya boynuz profili gerektiriyor.Seçilen V-die, uygulama ile uyumlu değil.Bu durumlarda çözüm şunları içerebilir:Segmentli Kazboynu YumruklarıKarmaşık parçalar ve yerel boşluk gereksinimleri için daha fazla esneklik sağlayın.Boynuz YumruklarıDelme işlemi sırasında ek erişim gerektiren dar veya kapalı alanlara ulaşmak için kullanışlıdır.Kuşak DelgeçleriDar bükme alanları ve kısıtlı profiller için uygun, açılı uca sahip ince bir zımba.Pencere DelikleriÖnceden oluşturulmuş bölümlerin veya kapalı profillerin etrafındaki özel açıklık gereksinimleri için tasarlanmıştır.Özel şekillendirme araçlarıStandart zımba geometrilerinin iş parçası gereksinimlerini karşılayamadığı durumlarda özel olarak tasarlanmıştır.Farklı bir bükme sırasıİhtiyaçlarınız ne olursa olsun, CARESTONE yanınızda.Daha fazla gün ışığı alan bir pres freniÇok derin veya karmaşık iş parçaları için daha fazla makine açma alanına ihtiyaç duyulabilir.Daha düşük şekillendirme kuvveti veya alternatif bükme yöntemiBükme yönteminin ayarlanması, takım boşluğu veya yükün sınırlayıcı bir faktör haline geldiği durumlarda yardımcı olabilir. En uygun takım seçimi, yalnızca bir boyuta değil, iş parçasının tüm geometrisine bağlıdır.11. Doğru Kuğu Boynu Zımbasını Nasıl Seçersiniz? Kaz boynu zımba aleti seçmeden önce lütfen aşağıdaki bilgileri inceleyin.İş Parçası GeometrisiBitmiş parçanın çizimini, özellikle önceden oluşturulmuş flanşların yüksekliğini ve konumunu belirterek sağlayın.Malzeme ve KalınlıkMalzeme türü ve kalınlığı, gerekli bükme kuvvetini, iç yarıçapı ve takım yükünü etkiler.Gerekli İzinBükülme çizgisi ile engelleyici flanş veya duvar arasındaki mesafeyi ölçün.Yumruk Açısı ve Burun YarıçapıZımba açısı ve uç yarıçapı, gerekli bükme işlemi ve seçilen V kalıbıyla uyumlu olmalıdır.Makine KapasitesiAleti seçmeden önce makinenin tonajını, bükme uzunluğunu, çalışma açıklığını ve sıkıştırma sistemini kontrol edin. Yük DerecelendirmesiKaz boynu zımbasının izin verilen yükü, gerçek uygulamaya uygun olmalıdır. Aletin pres freninin tüm kapasitesini kullanabileceğini varsaymayın. Takım SistemiPres freni takım arayüzünü aşağıdaki gibi doğrulayın:Amada sistemiTrumpf sistemiWILA sistemiBystronic sistemiLVD sistemi  12. Bendmax'ten Kaz Boynu Yumrukları Bendmax, standart ve özel bükme uygulamaları için pres bükme zımbaları ve kalıpları üretmektedir.Gooseneck zımba çözümlerimiz şunları sağlamak üzere tasarlanmıştır:  Güvenilir GümrüklemeGömme profiller, derin kutular, U-kanallar ve dönüş flanşları için ek alan yaratır. Hassas GeometriHassas işleme ve taşlama, zımba boyutlarının ve şekillendirme performansının tutarlı kalmasına yardımcı olur. Uygun Malzeme SeçimiKullanım alanına bağlı olarak, Bendmax kalıpları C45 veya 42CrMo gibi malzemeler kullanılarak üretilebilir. Uygulama Tabanlı ÖzelleştirmeMüşterinin iş parçası ve makine gereksinimlerine göre farklı boğaz derinlikleri, zımba açıları, çalışma yükseklikleri ve uzunlukları düşünülebilir. Sistem UyumluluğuGerekli arayüz ve boyutların onaylanması şartıyla, yaygın olarak kullanılan pres fren sistemleri için takım temin edilebilir. Özel kuğu boynu zımbaları için müşteriler parça çizimi, malzeme kalınlığı, bükme açısı, flanş yüksekliği ve makine bilgilerini sağlayabilirler. Bendmax daha sonra gerekli boşluğu değerlendirebilir ve uygun bir takım tasarımı önerebilir.13. Ne Zaman Kaz Boynu Şeklinde Zımba Seçmelisiniz? Gooseneck Punch şu durumlarda güçlü bir seçenektir:Standart bir zımba, iş parçasına çarpar.Parçanın yan duvarları derindir.İş parçası uzun geri dönüş flanşları içermektedir.U-şekilli bir kanal ek iç boşluk gerektirir.Bükme dizisi girişime neden olur.Parçanın döndürülmesi veya yeniden konumlandırılması zorlaşıyor.Geleneksel bir zımba, gerekli bükme çizgisine ulaşamaz. Asıl soru şu değil:“Daha güçlü bir yumruğa mı ihtiyacım var?”Şöyledir:"İş parçasının zımba etrafında daha fazla boşluğa ihtiyacı var mı?"Cevabınız evet ise, bir sonraki adım kaz boynu yumruğu olabilir.14. Mühendislik DersiStandart pres bükme aleti, günlük bükme işlemlerinin çok yönlü temelini oluşturur. Ancak derin profiller, geri dönüş flanşları veya önceden şekillendirilmiş duvarlar aletin çalışmasını engellemeye başladığında, farklı bir geometriye ihtiyaç duyulur.Kaz boynu pres bükme aleti, çalışma ucunun arkasında ek boşluk oluşturarak üreticilerin derin kutular, U-kanallar ve geri dönüş flanşlarını daha verimli bir şekilde şekillendirmelerine yardımcı olur.Başlıca avantajı açıkça ortada:Standart bir zımba, sağlamlık ve çok yönlülük sağlar. Kaz boynu zımba ise karmaşık bükme işlemleri için gereken alanı sunar.Doğru seçim her zaman boşluk payı, takım mukavemeti, makine kapasitesi ve iş parçası geometrisi arasında bir denge kurmalıdır.Bendmax Genel Pres Fren Aletleri Serisinin bir sonraki makalesinde, özel bir zımba profilini inceleyeceğiz ve bunun geleneksel bir kaz boynu zımbasına göre ne zaman daha uygun hale geldiğini açıklayacağız.15. Sıkça Sorulan SorularStandart pres bükme aleti, günlük bükme işlemlerinin çok yönlü temelini oluşturur. Ancak derin profiller, geri dönüş flanşları veya önceden şekillendirilmiş duvarlar aletin çalışmasını engellemeye başladığında, farklı bir geometriye ihtiyaç duyulur.Kaz boynu pres bükme aleti, çalışma ucunun arkasında ek boşluk oluşturarak üreticilerin derin kutular, U-kanallar ve geri dönüş flanşlarını daha verimli bir şekilde şekillendirmelerine yardımcı olur.Başlıca avantajı açıkça ortada:1. Özel pres freni kalıpları üretebilir misiniz?Evet. Bendmax, çizimlerinize, boyutlarınıza, malzemenize, kalınlığınıza ve bükme gereksinimlerinize göre özel pres bükme zımbaları, kalıpları ve takımları üretir. 2. Fiyat teklifi için hangi bilgilere ihtiyacınız var?Lütfen kalıp çizimi veya parça çizimi, pres freni modeli, kalıp sistemi, malzeme, kalınlık, bükme açısı, iç yarıçap ve gerekli uzunluğu belirtin. Fotoğraflar veya örnekler de yardımcı olacaktır. 3. Pres freni takımlarınızda hangi malzemeler kullanılıyor?Genellikle, kalıp tasarımına ve uygulama gereksinimlerine göre seçilen C45 ve 42CrMo kullanıyoruz. Özel malzeme gereksinimleri de görüşülebilir. 4. Takımlarınız ne kadar sertlik sağlıyor?Takım tasarımına bağlı olarak, gövde genellikle HRC 30-35 sertliğe kadar sertleştirilirken, çalışma alanı daha iyi aşınma direnci ve kullanım ömrü için yaklaşık HRC 54-60'a kadar sertleştirilebilir. 5. Takım doğruluğunu nasıl sağlıyorsunuz?Hassas CNC işleme, taşlama ve muayene ekipmanları kullanarak boyutları, profil doğruluğunu, düzlüğü ve sertliği kontrol ediyoruz; tipik takım hassasiyeti ±0,02 mm'ye kadar ulaşmaktadır. 6. Üretim teslim süreniz nedir?Teslim süresi, kalıp türüne, miktarına ve özelleştirme gereksinimlerine bağlıdır. Standart kalıplar genellikle daha hızlı temin edilebilirken, özel kalıplar ek mühendislik ve üretim süresi gerektirir. 7. Üretebilir misiniz?Evet. Müşteri çizimleri, spesifikasyonları ve gerekli takım sistemlerine göre üretilen takımlar da dahil olmak üzere OEM ve toplu siparişleri destekliyoruz. 8. Pres bükme kalıplarını tüm dünyaya gönderiyor musunuz?Evet. Bendmax, dünya çapındaki müşterilerine pres freni takımları tedarik etmekte olup ihracat ambalajı, sevkiyat koordinasyonu ve satış sonrası hizmet konularında destek sağlayabilmektedir. 9. Doğru pres bükme takımını seçmeme yardımcı olabilir misiniz?Evet. Makine modelinizi, mevcut takımlarınızı, iş parçası çiziminizi veya bükme gereksinimlerinizi bize gönderin. Mühendislerimiz uygun bir zımba, kalıp veya özel takım çözümü önermenize yardımcı olabilir.Bükme Yolculuğunuza Devam EdinÜrün DetaylarıBu alet, teknik özellikler ve uyumluluk hakkında daha fazla bilgi edinin.→ Ürünü Keşfedin: Standart Zımba İlgili Çözümlerİlgili uygulamalara, bükme yöntemlerine ve takım ekipmanları hakkındaki tartışmalara bakın.→ Çözümleri ve Tartışmaları Keşfedin Fiyat bilgisi mi gerekiyor?İhtiyaçlarınızı bize bildirin ve size uygun alet önerisi ve fiyat teklifi alın.→ Fiyat Teklifi İsteyin: Takım Mühendislerimizle Görüşün   Bendmax Takım Serisine Devam EdinSonraki:Bükülme Alanı Daraldığında, Pencere Çerçeve Delgeçleri Yolu Bulur Bir sonraki yazımızda, derin profil açıklığından dar büküm erişimine geçeceğiz ve Kanat Delme Aletini tanıtacağız.Dar tip standart zımba olarak da bilinen pencere zımbası, ince bir gövdeye ve açılı, içe doğru bakan bir uca sahiptir. Bu geometri, aletin geleneksel bir zımbanın iş parçasına müdahale edebileceği kısıtlı bükme alanlarına ulaşmasına yardımcı olur.Bu yazıda, özellikle kapı çerçeveleri, pencere çerçeveleri, kanat profilleri ve dar sac profillerinde, yapısını, tipik uygulamalarını ve Standart ve Kuğu Boyunlu Zımbalardan farklılıklarını inceleyeceğiz.  
  • Standart Pres Bükme Zımbası: Günlük Bükme İşlemlerinin Çok Yönlü Temeli
    Sep 04, 2026
    Standart Pres Bükme Zımbası: Günlük Bükme İşlemlerinin Çok Yönlü TemeliYüksek Eğilme Yükleri İçin Tasarlandı, Güvenilir Üretim ve Çok Yönlü Sac Metal ŞekillendirmeBendmax Blog'daki önceki yazılarımızda, pres fren çözümleri, takım uygulamaları ve ürün karşılaştırmaları hakkında birçok makale paylaştık. Bu yazılar, belirli bükme zorluklarına ve pratik çözümlere odaklanmaktadır.Pres bükme kalıpları hakkında bilgi edinirken, dağınık bilgi parçalarına rastlamak kolaydır; bir yerde zımba profili, başka bir yerde kalıp seçimi kılavuzu ve bir başka sayfada uygulama örneği. Genellikle eksik olan şey, pres bükmede kullanılan yaygın aletlerin net ve sistematik bir şekilde anlaşılmasıdır.Bu nedenle, yakında piyasaya süreceğimiz Ortak Pres Fren Aletleri Serimizi tanıtıyoruz.Bu seride, yaygın olarak kullanılan pres freni zımbalarını, kalıplarını ve takım aksesuarlarını tek tek tanıtarak, bu aletlerin nasıl çalıştığı ve neden farklı tasarımların mevcut olduğu konusunda daha kapsamlı bir anlayış geliştirmenize yardımcı olacağız.Teknik bir mühendis bakış açısıyla, her bir aletin tasarım prensiplerini, işlevlerini, çalışma özelliklerini ve tipik uygulamalarını inceleyeceğiz. Daha da önemlisi, aletlerin ardındaki mühendislik sorularına bakacağız:Bazı zımbalar neden düzken diğerleri kaz boynu şeklinde tasarlanmıştır? V-şekilli kalıplar neden farklı V-açıklıklarıyla mevcuttur? Standart bir zımbayı ne zaman kaz boynu zımbasına tercih etmelisiniz? Ve standart takımlar ihtiyacınız olan iş parçasını şekillendiremediğinde ne yapmalısınız?Ürün özelliklerini basitçe sıralamak yerine, bir aletin neden bu şekilde tasarlandığını, hangi sorunu çözmeyi amaçladığını, bükme işlemi sırasında nasıl çalıştığını ve ne zaman doğru seçim olduğunu açıklamayı hedefliyoruz.Bu serinin, pres freni takımları sektörüne yeni başlayanlar için pratik bir referans kaynağı olmasını umuyoruz; ister makine operatörü, takım alıcısı, satış mühendisi, tasarımcı, imalatçı olun, isterse de pres freni takımlarının nasıl çalıştığını öğrenmeye yeni başlayan biri olun.Ancak bu seri, tek yönlü bir teknik kılavuz olma amacı taşımamaktadır.Gerçek takım bilgisinin sorular sormaktan, uygulamalardan ve pratik bükme deneyiminden geldiğine inanıyoruz.Zımba veya kalıplarla ilgili herhangi bir sorunuz varsa, pres freniniz için hangi takım sisteminin uygun olduğundan emin değilseniz veya belirli bir iş parçasını bükmeye çalışıyorsanız ancak nasıl şekillendireceğinizden emin değilseniz, bizimle iletişime geçmekten çekinmeyin.Çiziminizi, ölçülerinizi, malzemenizi, kalınlığınızı, bükme açınızı ve diğer bilgileri sağlayabilir veya karşılaştığınız sorunu basitçe açıklayabilirsiniz. Sizinle farklı takım seçeneklerini görüşmekten ve pratik bir çözüm bulmaktan memnuniyet duyarız.Çünkü en iyi takım çözümü her zaman bir ürün numarasıyla başlamaz. Bazen bir soruyla başlar.Bendmax Genel Amaçlı Pres Bükme Aletleri Serisine hoş geldiniz:Güçle başlayınPres bükme makinesi seçerken, birçok bükme işi karmaşık bir alet gerektirmez.Güçlü, istikrarlı ve güvenilir bir şeye ihtiyaçları var.İşte tam bu noktada Ağır Hizmet Tipi Standart Zımba devreye giriyor.Pres bükme işlemlerinde en yaygın kullanılan üst takımlardan biri olan Standart Zımba, basit bir mühendislik prensibi etrafında tasarlanmıştır: Zorlu bükme yüklerini kaldırabilecek sağlam bir çalışma geometrisi sağlarken, günlük üretim için de yeterince çok yönlü kalmak.Genel sac metal bükme işlemlerinde, bu mukavemet, denge ve esneklik kombinasyonu, Standart Zımbayı modern bir pres bükme takım sisteminin önemli bir temeli haline getirir.Ancak her bükme problemine çözüm sadece güç değildir.İş parçaları derinleştikçe, profiller daha karmaşık hale geldikçe ve geri dönüş flanşları zımba etrafında daha fazla hareket ettikçe, başka bir sorun ortaya çıkmaya başlar:Belki de zımbanın etrafında yeterli boşluk yoktur.Bu da bizi alet serimizdeki bir sonraki soruya götürüyor:Standart zımbanın kapasitesi tükendiğinde ne olur?Cevap her zaman daha güçlü bir yumruk değildir.Bazen cevap farklı bir geometridir.Standart yumrukların alanı tükendiğinde, kaz boynu yumruklar yer açar.1. Standart bir pres bükme zımbası nedir?Standart zımba, sac levhayı alt kısımdaki V şeklindeki kalıba karşı şekillendirmek için pres frenine takılan üst alettir.Bükme işlemi sırasında, zımba aşağı doğru hareket eder ve iş parçasını kalıp açıklığına doğru iter. Hava bükme işleminde ise sac levha V şeklindeki kalıbın omuzları tarafından desteklenirken, zımba bükme pozisyonunu ve şekillendirme derinliğini kontrol eder.Standart zımba, aşağıdakiler de dahil olmak üzere çok çeşitli yaygın bükme işlemleri için tasarlanmıştır:Genel 90° bükmeSac metal imalatıLevha bükmeYapısal bileşenlerDolaplar ve muhafazalarÇerçeveler ve braketlerGenel imalat işleriNispeten sağlam gövdesi, eğilme yüklerine karşı iyi bir direnç sağlarken, çalışma ucu da kuvvetin malzemeye nasıl aktarılacağını belirler.Basitçe ifade etmek gerekirse:Standart zımba, pres freni takım sisteminin güvenilir ve çok yönlü bir parçasıdır.2. Standart bir yumruğun neden güçlü bir gövdeye ihtiyacı vardır?Pres bükme işlemi önemli şekillendirme kuvvetleri üretir.Zımba, aşırı deformasyon, dengesizlik veya erken aşınma olmaksızın bu kuvvetlere tekrar tekrar dayanmalıdır.Sağlam bir yumruk gövdesi şunları sağlar:Yüksek yapısal kararlılıkEğilme yüklerine karşı daha iyi dirençTutarlı takım konumlandırmasıUzun vadeli boyutsal güvenilirlikZorlu üretim süreçleri için daha uygunBelirli ağır hizmet tipi Bendmax konfigürasyonları için, aletler yüksek yük uygulamalarına göre tasarlanabilir ve bazı tasarımlar 1000 kN/m'ye kadar maksimum yük kapasitesine ulaşabilir.Ancak bu rakam her zaman ürüne özel bir değer olarak değerlendirilmelidir, her Standart Zımba için evrensel bir kapasite olarak değil.Gerçekte izin verilen yük, aşağıdaki gibi faktörlere bağlıdır:Zımba geometrisiMalzemeAlet yüksekliğiEnine kesitÇalışma yarıçapıBükme yöntemiMakine kapasitesiİş parçası geometrisiAğır iş aletleri seçerken bu önemli bir ayrımdır.Daha güçlü görünen bir yumruk, otomatik olarak daha yüksek kapasiteli bir yumruk anlamına gelmez.Aletin komple tasarımı, çalışma yükünü belirler.3. Kısa Flanş Boşluğunun Arkasındaki GeometriStandart bir zımba, sadece düz bir sertleştirilmiş çelik blok değildir.Profili, bükülme bölgesine göre özenle tasarlanmıştır.Birçok standart zımba tasarımında, dış yüzeyler nispeten düz kalırken, iç tarafta hafif bir içbükey kabartma bulunur.Bu geometri, iş parçasının etrafında kullanışlı miktarda boşluk yaratır.Bazı kısa flanşlı uygulamalar için bu, flanşın anlık bir müdahale olmaksızın zımba gövdesine daha yakın hareket edebileceği anlamına gelir.Sonuç olarak, özel bir kaz boynu zımbası gerektiriyor gibi görünen bazı uygulamalar, uygun şekilde tasarlanmış standart bir zımba ile de tamamlanabilir.Ama bir sınır var.Standart zımba, temelde hala nispeten sağlam ve dayanıklı bir alettir.İş parçası daha derinleştiğinde veya geri dönüş flanşı zımba etrafında daha fazla uzadığında, mevcut boşluk yetersiz hale gelebilir.İşte bu noktada takım geometrisi, sadece takım mukavemetini artırmaktan daha önemli hale geliyor.4. Delme Mukavemeti ve İş Parçası BoşluğuBu, pres freni takım seçimindeki en önemli kavramlardan biridir.İki farklı problemi hayal edin.Sorun A: Eğilme yükü çok yüksek.Çözüm şunları içerebilir:Daha güçlü bir yumrukDaha güçlü bir zaruygun bir malzemeDaha büyük takımlardaha yüksek kapasiteli bir makineProblem B: İş parçası fiziksel olarak zımbaya engel oluyor.Çözüm farklı.Delme kuvvetini artırmak ek boşluk yaratmaz.Eğer iş parçası bükme işlemi tamamlanmadan önce zımba gövdesine çarparsa, sorun geometrik bir sorundur.Daha fazla alan sağlayan bir araca ihtiyacınız var.Bu ayrım basitçe şöyle özetlenebilir:Mukavemet, yük sorunlarını çözer. Geometri, boşluk sorunlarını çözer.İşte tam da bu yüzden farklı delme profilleri mevcuttur.5. 85° Standart Zımbalar Neden Yaygın Olarak Kullanılır?Pres freni takımları, 85°, 86° ve 88° civarındaki konfigürasyonlar da dahil olmak üzere farklı zımba açılarında mevcuttur.85°'lik bir zımba, işlenmiş parçanın otomatik olarak 85°'lik bir büküme sahip olacağı anlamına gelmez.Birçok hava bükme uygulamasında, 90° civarında açılar üretmek için gerekli şekillendirme boşluğunu ve aşırı bükme kabiliyetini sağlayacak şekilde zımba ve kalıp geometrisi seçilir.Son bükme açısı, aşağıdakiler de dahil olmak üzere çeşitli değişkenlere bağlıdır:Yumruk açısıKalıp açısıV-kalıp açıklığıBurun yarıçapıMalzeme türüMalzeme kalınlığıBükülme derinliğiMalzeme geri yaylanmasıMakine kontrolü ve tekrarlanabilirliğiBu nedenle, zımba açısı, geri yaylanma için tek başına bir çözüm olarak değil, komple bükme sisteminin bir parçası olarak değerlendirilmelidir. AMADA sistem Standart Pres Freni Zımbası NO.11.201 AMADA sistem Standart Pres Freni Zımbası NO.11.230 AMADA sistem Standart Pres Freni Zımbası NO.10.142 Wila Sistem Tip II Standart Zımba No. 14.0206. Burun Yarıçapı ÖnemlidirZımba ucunun yarıçapı, zımba ile sac levha arasındaki teması doğrudan etkiler.Daha dar bir iç büküm gerektiren uygulamalar için daha küçük bir yarıçap uygun olabilirken, daha kalın malzemeler veya aşırı yüzey geriliminden kaçınılması gereken uygulamalar için daha büyük bir yarıçap gerekebilir.Doğru yarıçap şunlara bağlıdır:Malzeme + Kalınlık + V-Açıklığı + Gerekli İç Yarıçap + Bükme YöntemiBu nedenle Bendmax, zımba seçimini yalnızca nominal açısına göre yapmayı önermez.Delme işleminin tüm geometrisi, alt kalıp ve gerçek uygulama ile uyumlu olmalıdır.7. Standart Zımba Malzemesi: Bendmax Neden 42CrMo Kullanıyor?Bendmax pres freni takımları için, mukavemet, tokluk ve aşınma direncinin bir arada gerektiği uygulamalar için 42CrMo tercih edilmektedir.Bu malzeme, özellikle zorlu pres freni takımları için uygundur çünkü takımın tekrar tekrar yoğun şekillendirme yüklerine dayanması gerekir.Bendmax ayrıca doğrudan temas ve aşınmaya maruz kalan bölgelerin sertleştirilmesine de odaklanmaktadır.Bendmax Takım MalzemesiMalzeme: 42CrMoÇalışma Yarıçapı / Giriş Yarıçapı Sertliği: 54–60 HRCİşleme yarıçapının ve giriş yarıçapının sertleştirilmesi, aşağıdakilere karşı direnci artırmaya yardımcı olur:GiymekYüzey deformasyonuTekrarlanan temas yüklemesiÇalışma kenarı hasarıAmaç, sadece tüm aleti son derece zor hale getirmek değil.Bir pres bükme aleti, mukavemet, tokluk, sertlik ve boyutsal kararlılık arasında doğru bir dengeye sahip olmalıdır.8. Hassas Taşlama: Pürüzsüz Bir Yüzeyden Daha FazlasıHassas taşlama, pres freni takımlarının imalatında önemli bir parçadır.Çalışma yüzeylerinin, farklı takım parçalarının tutarlı bir şekilde birlikte çalışabilmesi için doğru geometriyi koruması gerekir.Hassas işleme ve taşlama, kontrolü artırmaya yardımcı olur:Alet boyutlarıÇalışma yarıçapıAletin düzgünlüğüParalellikSegment tutarlılığıYüzey kalitesiTaşlama Çarkı ŞekillendirmeParçalı takım tezgahlarında boyutsal tutarlılık özellikle önem kazanır.Komşu segmentler arasındaki küçük bir fark, temas durumunu etkileyebilir ve nihayetinde bükülme tutarlılığını etkileyebilir.Bu nedenle hassas takım üretimi, sadece "doğru görünen" bir takım üretmekle ilgili değildir.Gerçek bükme işlemi sırasında, geometrinin en önemli noktalarda doğru kalması şarttır.Bendmax Standart Pres Freni Takımları Sergisi9. Standart bir zımba kalın malzemeyi işleyebilir mi?Evet, eğer zımba doğru şekilde tasarlanmış ve uygulamaya uygunsa.Ağır hizmet tipi standart zımbalar, genellikle daha yüksek bükme yükleri ve sağlam bir takım yapısı gerektiren uygulamalarda tercih edilir.Ancak, alet seçimi asla yalnızca malzeme kalınlığına göre yapılmamalıdır.Mühendis ayrıca şunları da dikkate almalıdır:Malzeme dayanımıMalzeme kalınlığıBükme uzunluğuİç büküm yarıçapıV-kalıp açıklığıGerekli bükme kuvvetiMakine tonajıAlet yük kapasitesiİş parçası geometrisiZorlu uygulamalar için, takım sistemi her zaman komple bir sistem olarak kontrol edilmelidir.10. Standart Yumruk vs. Kaz Boynu Yumrukİşte bu noktada iki araç arasındaki fark çok açık bir şekilde ortaya çıkıyor.ÖzellikAğır Hizmet Tipi Standart ZımbaKazboynu YumruğuBaşlıca avantajGüç ve çok yönlülükGümrüklemeGövde tasarımıSağlam / dayanıklıGömme / açık boyun geometrisiGenel bükmeHarikaİyiAğır hizmet uygulamalarıGüçlü seçenekUygulamaya bağlıKısa flanş açıklığıUygun tasarımlarda iyidirHarikaDerin kutularGeometriyle sınırlıHarikaU-profilleriGeometriyle sınırlıHarikaDönüş flanşlarıUygulamaya bağlıDaha iyi erişimKarmaşık profillerSınırlıDaha uygunAna mühendislik amacıEğilme yüklerini taşımaTakım/iş parçası etkileşimini önleyin.Önemli nokta şu:Kazboynu yumrukları, sadece "daha güçlü standart yumruklar" değildir.Farklı bir mühendislik sorununu çözüyorlar.Standart bir zımba, yapısal sağlamlığa ve genel amaçlı performansa büyük önem verir.Bir kaz boynu zımbası, ek boşluk yaratmak için üst takım geometrisini değiştirir.11. Ne Zaman Standart Zımba Seçmelisiniz?Standart bir zımba genellikle şu durumlarda iyi bir tercihtir:İş parçası geleneksel bir geometriye sahiptir.Zımba çevresinde yeterli boşluk var.Yüksek eğilme yükleri bekleniyor.Genel amaçlı üretim gereklidir.Kısa flanşlar, herhangi bir girişim olmaksızın oluşturulabilir.Sağlam ve ekonomik bir takım çözümü tercih edilir.Bu durum, birçok imalat atölyesi için Standart Zımba'yı dikkate alınması gereken ilk alet haline getiriyor.Gerekli performansı standart bir zımba zaten sağlıyorsa, özel bir zımba kullanmanın hiçbir nedeni yoktur.12. Standart bir zımba ne zaman artık doğru alet olmaktan çıkar?İş parçası zımbaya engel olmaya başlayınca durum değişir.Tipik uyarı işaretleri şunlardır:Derin kutu kesitleriDar U profilleriUzun dönüş flanşlarıDerin kanallarSınırlı iç mekanlarKarmaşık çoklu bükümlü profillerZımba ile iş parçası arasındaki girişimBu aşamada, daha güçlü bir Standart Zımba seçmek sorunu mutlaka çözmez.Soru şu hale geliyor:Viraj çevresinde nasıl daha fazla alan yaratabiliriz?Bu soru, Bendmax serisindeki bir sonraki makaleye doğrudan götürüyor.13. Neden Bendmax Standart Zımbalar?Bendmax, standart zımbalarını üç pratik gereksinimi göz önünde bulundurarak tasarlar:Kuvvet42CrMo yapısı, zorlu bükme uygulamaları için sağlam bir temel sağlar.KesinlikHassas işleme ve taşlama, takım geometrisinin ve boyutsal doğruluğun tutarlı kalmasına yardımcı olur.Üretim VerimliliğiStandart zımba profilleri yaygın olarak kullanılmaktadır; bu da Bendmax'ın verimli üretim yapmasını ve tekrarlanan siparişleri, toplu siparişleri ve pratik teslim sürelerini desteklemesini sağlamaktadır.Toplu halde takım satın alan müşteriler için standartlaştırılmış üretim, siparişler arasında tutarlılığı artırmaya da yardımcı olur.14. Mühendislik DersiStandart zımba, pres freni takımları hakkında önemli bir ders veriyor:Her sorunu daha fazla güç kullanarak çözmeye çalışmayın.Eğilme yükü söz konusu olduğunda sağlam bir alet çok değerlidir.Ancak iş parçası takım üzerinde fiziksel olarak hareket edemediğinde, mukavemet artık birincil sorun olmaktan çıkar.Bu aletin farklı bir geometriye ihtiyacı var.İşte bir sonraki takım çözümü arayışımız da buradan başlıyor.Bükme Yolculuğunuza Devam EdinÜrün DetaylarıBu alet, teknik özellikler ve uyumluluk hakkında daha fazla bilgi edinin.→ Ürünü Keşfedin: Standart Zımbaİlgili Çözümlerİlgili uygulamalara, bükme yöntemlerine ve takım ekipmanları hakkındaki tartışmalara bakın.→ Çözümleri ve Tartışmaları KeşfedinFiyat bilgisi mi gerekiyor?İhtiyaçlarınızı bize bildirin ve size uygun alet önerisi ve fiyat teklifi alın.→ Fiyat Teklifi İsteyin: Takım Mühendislerimizle GörüşünBendmax Takım Serisine Devam EdinSonraki:Standart yumrukların alanı tükendiğinde, kaz boynu yumrukları yer açar.Yüksek Açıklıklı Kuğu Boynu Geometrisi, Standart Zımbaların Çözemediği Açıklık Sorunlarını Nasıl Çözüyor?Bir sonraki yazıda, mukavemetten boşluk payına geçerek, kaz boynu zımbalarının derin kutular, U profiller, geri dönüş flanşları ve geleneksel standart zımbaların iş parçasıyla fiziksel olarak etkileşime girebileceği diğer uygulamalar için nasıl tasarlandığını inceleyeceğiz.
  • Özel Pres Bükme Takımları: Standart Takımlar Yeterli Olmadığında
    Aug 15, 2026
      Özel Pres Bükme Takımları: Standart Takımlar Yeterli Olmadığında Standart pres bükme takımları, şaşırtıcı derecede geniş bir yelpazedeki bükme işlerini halledebilir. Standart zımbalar, V kalıplar, kuğu boynu zımbalar, yarıçap takımları ve kenar kıvırma takımları, günlük uygulamaların çoğunu kapsar.Ama er ya da geç, şöyle bir şey söyleyen bir parça ortaya çıkıyor:"Güzel deneme. Standart aletleriniz burada işe yaramayacak."İşte genellikle bu noktada özel pres bükme aletleri devreye giriyor.Özel takım üretimi, sadece sıra dışı olmak için sıra dışı bir şey yapmakla ilgili değildir. Belirli bir amaca yönelik bir takım tasarlamakla ilgilidir. parça geometrisi, malzeme, makine, bükme sırası ve üretim gereksinimi Standart takım tezgahlarının artık istenen sonucu veremediği durumlarda.  1. Özel Takımlara Gerçekten Ne Zaman İhtiyaç Duyarsınız? İlk soru şu değil “Özel bir alet üretebilir misiniz?”Daha doğru soru şu:"Gerçekten buna ihtiyacım var mı?"Standart bir zımba ve kalıp, gerekli bükümü güvenli ve tutarlı bir şekilde üretebiliyorsa, genellikle aleti yeniden icat etmeye gerek yoktur. Özel takım üretimi, standart takımların aşağıdaki gibi sorunlar yarattığı durumlarda faydalı hale gelir: •İstenilen büküm geometrisi elde edilemiyor.•Flanş çok kısa veya çok derin.•İş parçası standart zımbalama işlemine engel oluyor.•Tek bir kurulumda birden fazla büküm yapılması gerekiyor.•Özel bir yarıçap veya açı gereklidir.•Parça, ofset veya Z bükme gerektiriyor.•Standart takımlar iz veya deformasyona neden olur.•Üretim süreci özel bir şekillendirme işlemi gerektirir.•Kurulum süresinin kısaltılması gerekiyor.•Aynı özel parça tekrar tekrar üretiliyor.•İş parçası, takım izlerinden tamamen arındırılmış olmalıdır. Başka bir deyişle:Parça alışılmadık bir yapıdaysa, kullanılan aletlerin de alışılmadık olması gerekebilir.   2. Özel Takım Üretimi Parçadan Başlar, Takımdan Değil Sık yapılan bir hata, tartışmaya şu şekilde başlamaktır:“Özel bir vuruşa ihtiyacımız var.”Bu biraz erken.Doğru bir özel takım tasarımı şunlarla başlar: iş parçası.Kalıp tasarımcısının şunları anlaması gerekir:MalzemeTipik bilgiler şunları içerir:Malzeme kalitesiKalınlıkÇekme dayanımıAkma dayanımıYüzey durumuÖrneğin, bükme 1,5 mm alüminyum Ve 10 mm yüksek mukavemetli çelik Bunlar elbette aynı iş değil. Takım geometrisi, kalıp açıklığı, zımba yarıçapı ve gerekli bükme kuvveti tamamen farklı olabilir.Parça GeometrisiÖnemli boyutlar şunlardır:Genel parça boyutlarıFlanş uzunluklarıBükme açılarıİç büküm yarıçaplarıOfset boyutlarıDelikler ve kesiklerKabartmalı veya şekillendirilmiş alanlarİzin şartlarıKüçük bir ayrıntı bile standart bir aletin işe yarayıp yaramayacağını belirleyebilir.Makine BilgileriTakımın, pres bükme makinesiyle de uyumlu olması gerekir.Önemli makine parametreleri şunlardır:Pres freni üreticisi ve modeliMaksimum tonajBükme uzunluğuTakım sistemiZımba tutucu tipiKalıp tutucu tipiMaksimum takım yüksekliğiSıkıştırma yöntemiMevcut gün ışığıGüzel tasarlanmış özel bir zımba, makineye uymuyorsa pek işe yaramaz.  "Daha fazla bilgi için ilgili makalelerimize göz atın.[Farklı Takımlar İçin Pres Bükme Tonajının Hesaplanması (Kapsamlı Kılavuz 2026)][Bükme Kuvvetine Göre Doğru Pres Bükme Aletini Seçme Yöntemi][Pres Freni Takımları Nedir? Üreticiler İçin Nihai Kılavuz]  3. En Yaygın Özel Pres Fren Aletleri Özel Takımlar Birçok farklı biçim alabilirler. Bazıları tamamen benzersizdir, diğerleri ise esasen standart aletlerin değiştirilmiş versiyonlarıdır.İşte birkaç yaygın örnek. Özel Zımbalar Standart bir zımba iş parçasına zarar veriyorsa, özel bir zımba gerekebilir. Tipik tasarımlar şunlardır:Ekstra derin kaz boynu yumruklarıDar yumruklarUzun yumruklarÖzel açılı yumruklarYarıçaplı zımbalarOfset zımbalarÖzel şekillendirme zımbaları Çok aşamalı şekillendirme zımbaları  Örneğin, derin kutu şeklinde bir iş parçası standart düz bir zımba ile çarpışabilir. kaz boynu veya ofset zımba Virajın tamamlanması için gereken ek boşluğu sağlayabilir. 4. Özel Kalıplar Aynı prensip alt takım ekipmanları için de geçerlidir.Standart bir V kalıp, geleneksel hava bükme işlemleri için iyi sonuç verir, ancak özel uygulamalar şunları gerektirebilir: • Özel V açıklıkları• Çoklu V açıklıkları• Asimetrik V kalıpları• Ofset kalıplar• Yarıçap kalıpları• U şeklinde kalıplar• Dört yollu kalıplar• Ayarlanabilir kalıplar• Kalıplama kalıpları Kalıp açıklığı özellikle önemlidir çünkü aralarındaki ilişkiyi etkiler. malzeme kalınlığı, iç yarıçap, bükme kuvveti ve minimum flanş uzunluğu.Geleneksel hava bükme tekniği için yaygın olarak kullanılan başlangıç ​​noktası şudur:V ≈ 6–8 × malzeme kalınlığıAncak bu evrensel bir kural değildir. Malzeme dayanımı, istenen yarıçap, takım geometrisi ve makine kapasitesi de önemlidir.İşte tam da bu nedenle, özel takımlar bir katalogdan bir boyutu kopyalamak yerine, gerçek uygulamaya göre tasarlanmalıdır.   5. Tek Bir Aletin Birden Çok Aletin Yerini Alabildiği Durumlar Özel takım üretiminin en büyük avantajlarından biri şudur:Bazen birden fazla işlemi tek bir işlem haline getirebilirsiniz.Normalde şu gereksinimleri karşılayan bir parçayı hayal edin:Standart bükmeAlet değişikliğiOfset bükmeAlet değişikliğiSon şekillendirmeÖzel olarak tasarlanmış bir şekillendirme aleti, bu işlemlerin birkaçını tek bir kurulumda birleştirebilir.Bu, şunları azaltabilir:Takım değiştirme zamanıMakine kurulum süresiOperatörün kullanımıKonumlandırma hatalarıÜretim değişkenliğiYüksek hacimli üretimde, tasarruf bile önemlidir. Bölüm başına 30 saniye Önemli hale gelebilir.Örneğin, ayda 500 parça üretimi için:0,5 dk × 500 = 250 dkBu, daha fazlası 4 saat Her ay üretim süresinden tasarruf sağlanır.Ve bu, sadece küçük bir iyileştirmenin sonucu.  6. İz Bırakmayan Bükme İçin Özel Takımlar Yüzey işaretleme, özel tasarım yaptırmanın bir diğer yaygın nedenidir.Standart V kalıpları şu yüzeylerde iz bırakabilir:Paslanmaz çelikAlüminyumÖnceden boyanmış levhaDekoratif panellerToz boyalı parçalarYüksek görünürlüklü yüzeylerKozmetik kalite önemliyse, özel bir tasarım gereklidir. işaretsiz veya işaret bırakmayan kalıp daha iyi bir çözüm olabilir.Uygulamaya bağlı olarak, kullanılan aletler şunlardan oluşabilir:Poliüretan eklerÖzel silindirlerDeğiştirilebilir parçalarDeğiştirilmiş kalıp geometrisiDüşük sürtünmeli temas yüzeyleriAmaç basit:Alet şeklinde bir iz bırakmadan kağıdı bükün.Bu, özellikle bükme işleminden sonra bitmiş parçanın cilalanmasının, yeniden boyanmasının veya başka şekilde yeniden işlenmesinin mümkün olmadığı durumlarda son derece değerli olabilir.  Bendmax Ayarlanabilir Döndürülebilir V-kalıp  Bendmax Yuvarlak Çubuklu İz Bırakmayan Pres Bükme Kalıbı  Bendmax Kanat Bükme Plus takımı  Bendmax PU Tutucu ve Ekleme iz bırakmayan/işaretsiz kalıplar  Bendmax Koruyucu Film  Bendmax Döndürülebilir V-kalıp    7. Z Eksenli Bükme ve Ofset Bükme için Özel Takımlar Ofset bükme, özel takım üretimi uygulamalarından bir diğeridir.Z şeklinde bir büküm genellikle aralarında kontrollü bir mesafe bulunan iki paralel büküm gerektirir.Bu işlemi birden fazla standart alet kullanarak gerçekleştirebilirsiniz, ancak özel bir alet gereklidir. Z bükme aleti Bazen bu süreç daha hızlı ve daha tutarlı hale gelebilir.Başlıca boyutlar genellikle şunlardır:Malzeme kalınlığıOfset yüksekliğiBükme açısıFlanş uzunluğuİç yarıçapGerekli izinTekrarlanan üretimlerde, standart zımba ve kalıpları tekrar tekrar kurmaktansa, özel bir ofset aleti kullanmak çok daha mantıklı olabilir.  8. Kenar Dikimi ve Düzleştirme: Başka Bir Özel Durum Kenar dikimi basit görünüyor.Her zaman öyle değil.Tipik bir kenar dikme işlemi, önce kağıdın bükülmesini ve ardından katlanmış kenarın düzleştirilmesini içerir.Malzeme ve parça tasarımına bağlı olarak, işlem şunları gerektirebilir:Kenar dikiş zımbalarıDüzleştirici yumruklar Düzleştirme kalıplarıYaylı takımHidrolik düzleştirme aletleriÖzel şekillendirme araçlarıTakım, önceden bükülmüş flanş için yeterli boşluk sağlarken, nihai düzleştirilmiş geometriyi de kontrol etmelidir.Sürekli kenar kıvırma gereksinimi olan üretim parçaları için, özel kalıplama, kurulum karmaşıklığını azaltmaya ve tekrarlanabilirliği artırmaya yardımcı olabilir.  9. Malzemeler Sandığınızdan Daha Önemli Aynı özel tasarım takım her malzeme için kullanılamayabilir.Üç yaygın malzemeyi ele alalım:MalzemeTipik ÖzelliklerAlet SeçimiYumuşak ÇelikOluşturması nispeten kolayGenel amaçlı aletler genellikle işe yarar.Paslanmaz çelikDaha yüksek mukavemet ve geri tepme özelliğiDaha yüksek kuvvet ve uygun yarıçaplar gerekebilir.AlüminyumYumuşak yüzey, düşük yoğunlukYüzey koruması ve uygun yarıçaplar önemlidir. Yüksek mukavemetli çelikler daha da fazla dikkat gerektirir.Malzemenin çekme dayanımı arttıkça, gerekli bükme kuvveti de genellikle artar. Bu nedenle, takımların makinenin mevcut tonajı ve takımın izin verilen yükü ile karşılaştırılması gerekir.Bu, bir aleti sadece "daha güçlü" hale getirmenin tek başına yeterli çözüm olmamasının nedenlerinden biridir.Takım geometrisi, malzeme, ısıl işlem ve makine kapasitesi birbirleriyle etkileşim halindedir.  10. Özel Takımlar Nelerden Yapılır? Endüstriyel pres freni takımları için malzeme seçimi kritik öneme sahiptir.Yaygın olarak kullanılan bir malzeme şudur: 42CrMo4 / 42CrMo alaşımlı çelikÖzellikle mukavemet, tokluk ve aşınma direncinin iyi bir kombinasyonunu gerektiren aletler için.Kullanım alanına bağlı olarak, üreticiler aşağıdaki gibi malzemeler de kullanabilirler:C4542CrMo4H13SKD11Isı işlemi de aynı derecede önemlidir.Özel bir araç şunları kullanabilir:Sertleştirme yoluylaİndüksiyonla sertleştirmeLazerle sertleştirmeYerel sertleşmeYüzey işlemleriÖrneğin, bir takım tasarımında, çevresinde sertleştirilmiş bir işleme alanı kullanılabilir. HRC 54–60Malzeme kalitesine, üretim sürecine ve uygulama gereksinimlerine bağlı olarak değişir.Önemli olan nokta, sertliğin tek başına değerlendirilmemesi gerektiğidir.Son derece sert ancak çok kırılgan bir takım bileşeni, mutlaka daha iyi bir takım anlamına gelmez.Mukavemet + dayanıklılık + aşınma direnci = gerçek hedef.  11. Özel Sipariş, "Her Seferinde Sıfırdan Yapılmış" Anlamına Gelmez Bunu belirtmekte fayda var.Özel bir alet, her boyutun sıfırdan tasarlanması anlamına gelmez.Çoğu durumda en iyi çözüm şudur: değiştirilmiş standart araç.Örneğin:Standart zımba + modifiye burun yarıçapıorStandart V kalıp + özel ek parçaorStandart tutucu + özel şekillendirme bölümüBu yaklaşım, müşterinin özel bükme sorununu çözerken üretim süresini ve maliyetini azaltabilir.Bu, çoğu zaman tamamen yeni bir takım sistemi tasarlamaktan daha akıllıca bir çözümdür.   12. Özel Takımların Tasarımı Nasıl Yapılır? Profesyonel bir özel takım üretim projesi genellikle şu şekilde bir süreç izler:Adım 1 — Başvuruyu AnlamakParça çizimi, malzeme, kalınlık, bükme gereksinimleri ve üretim hacmi ile başlayın.Adım 2 — Makineyi Kontrol EdinPres freni modelini, tonajını, takım arayüzünü, sıkıştırma sistemini ve mevcut çalışma yüksekliğini doğrulayın.3. Adım — Bükme İşlemini Analiz EdinBükme sırasını, gerekli V açıklığını, zımba geometrisini, iç yarıçapı, boşluğu ve tahmini bükme kuvvetini belirleyin.Adım 4 — Alet Tasarımını GeliştirmeCAD modellemesi şu amaçlarla kullanılabilir:İş parçası temizliğiAlet müdahalesiGeometri oluşturmaAlet gücüMakine uyumluluğuDaha karmaşık uygulamalar için, FEA (Sonlu Eleman Analizi) Ayrıca gerilim dağılımını ve deformasyonu değerlendirmek için de kullanılabilir.Adım 5 — Üretim ve Isıl İşlemAlet, gerekli toleranslara göre işlenmiş, ısıl işlem görmüş, taşlanmış ve son işlemden geçirilmiştir.Adım 6 — Aracı Test EdinSon adım basitçe şu değil:“İyi görünüyor. Gönder.”Mümkün olan her fırsatta, kullanılan aletler amaçlanan uygulamaya göre test edilmelidir.Nihai hedef, işe yarayan bir araçtır. Gerçek makine üzerinde, gerçek malzeme ve gerçek parça geometrisiyle..  İlgili Makaleler" [ Bükme Kuvvetine Göre Doğru Pres Bükme Takımını Seçme Yöntemi]            [Bendmax, pres bükme kalıplarının üretiminde neden sıkı proses kontrolüne odaklanıyor?]   13. Özel Kalıp Üretimi Ne Kadar Maliyetlidir? Evrensel bir fiyat yoktur.Basitçe modifiye edilmiş bir zımba, standart bir aletten yalnızca biraz daha pahalıya mal olabilir.Büyük, çok aşamalı bir şekillendirme aleti önemli ölçüde daha pahalı olabilir.Maliyet, aşağıdaki gibi faktörlere bağlıdır:Alet boyutuAlet malzemesiGeometri karmaşıklığıİşleme gereksinimleriIsıl işlemTaşlama toleransıYüzey işlemiMiktarTest gereksinimleriAncak satın alma fiyatı bakmanız gereken tek rakam olmamalı.Şunu düşünün: toplam üretim maliyeti.500 dolarlık özel yapım bir alet, birçok kurulum işlemini ortadan kaldırıyor ve her partide 10 dakika tasarruf sağlıyorsa, değeri satın alma fiyatından çok daha yüksek olabilir.Bu nedenle özel takım tezgahları şu kriterlere göre değerlendirilmelidir: Sadece birim fiyatı değil, yatırım getirisi de önemli..   14. Özel Takım Üretiminin Muhtemelen Değmeyeceği Durumlar Özel takım üretimi her zaman çözüm değildir.Sadece bir seferde 10 parça üretmeniz gerekiyorsa, özel bir şekillendirme aletine büyük miktarda para harcamak ekonomik açıdan mantıklı olmayabilir.Standart bir zımba ve kalıp gayet yeterli olabilir.Özel takım üretimi şu durumlarda daha cazip hale gelir:Parça tekrar tekrar üretiliyor.Kurulum süresi önemlidir.Standart araçlar bu geometriyi elde edemez.Kalite gereksinimleri yüksektir.İşçilik maliyetleri önemliBirden fazla işlem birleştirilebilir.Üretim süreçleri boyunca kullanılan aletlerin tutarlı kalması gerekmektedir.Kısacası:Bir kere bükerseniz, standart aletler daha iyi sonuç verebilir.Eğer onu 10.000 kez bükerseniz, hesaplama değişir.  15. Takım Üreticinize Hangi Bilgileri Göndermelisiniz? Özel takım üretimi fiyat teklifi almak istiyorsanız, sadece şunları göndermeyin:“Özel bir yumruk atmam gerekiyor.”Bu da tahmine çok fazla yer bırakıyor.Çok daha iyi bir başlangıç ​​paketi şunları içerir:1. Parça çizimiTercihen PDF, DXF veya 3D CAD dosyası.2. MalzemeÖrneğin: S235, S355, paslanmaz çelik 304, alüminyum 5052, vb.3. Malzeme kalınlığıÖrneğin: 2,0 mm, 3,0 mm, 6,0 mm.4. Bükme gereksinimleriAçı, yarıçap, flanş uzunluğu, ofset ve diğer kritik boyutları dahil edin.5. Basın freni bilgileriMakine üreticisi, modeli, tonajı ve bükme uzunluğu.6. Takım sistemiAvrupa/Promecam, Amerikan, Trumpf, WILA, Amada veya başka bir arayüz.7. Üretim gereksinimleriÜreticiye 5 adet, 500 adet veya 50.000 adet ihtiyacınız olup olmadığını bildirin.Bu son rakam, en iyi takım çözümü üzerinde önemli bir etkiye sahip olabilir.  16. Özel Takım Üretimi Aslında Bir Üretim Sorununu Çözmekle İlgilidir  En iyi özel takım, illa ki en karmaşık olanı değildir.Bazen oldukça gelişmiş, çok aşamalı bir şekillendirme aracıdır.Bazen bu, basitçe değiştirilmiş bir yumruk darbesidir. 5 mm daha fazla boşluk.Bazen özel bir ekleme sorunu çözer.Ve bazen, başvuruyu inceledikten sonra, en iyi cevap şudur:“Özel bir alete ihtiyacınız yok aslında. Bu standart alet işinizi görecektir.”Bir takım üreticisinden tam olarak istediğiniz şey budur.Amaç size en karmaşık aleti satmak değil.Amaç, bulmaktır. İstenilen parçayı tutarlı bir şekilde üreten en basit, en güvenli ve en ekonomik takım çözümü.   Çoğu bükme uygulamasında başlangıç ​​noktası standart pres freni takımlarıdır.Ancak parça geometrisi karmaşıklaştığında, üretim hacimleri arttığında, yüzey kalitesi kritik hale geldiğinde veya standart takımlar yeterli boşluk sağlayamadığında, Özel pres bükme takımları, zahmetli bir bükme işlemini çok daha temiz bir sürece dönüştürebilir.Bendmax'te farklı uygulamalar için özel takımlar geliştirilebilir. Pres freni takımlama sistemleri, makine arayüzleri, malzemeler, bükme geometrileri ve üretim gereksinimleri.İster modifiye edilmiş bir zımba, özel V kalıp, Z bükme aleti, kenar kıvırma aleti, iz bırakmayan kalıp veya tamamen özelleştirilmiş bir şekillendirme çözümüne ihtiyacınız olsun, başlamak için en iyi yer alet değil, tasarımdır.Parçayla başlayalım.Çizimi, malzemeyi, kalınlığı, makine bilgilerini ve bükme gereksinimlerini gönderin.Bitmiş parçadan başlayarak, onu üreten aletlere kadar geriye doğru çalışacağız. 
  • Avrupa ve Amerikan Tarzı Pres Bükme Aletleri: Pres Bükme Makineniz İçin Hangisi Daha Uygun?
    Aug 14, 2026
      Avrupa ve Amerikan Tarzı Pres Bükme Aletleri KarşılaştırmasıPres bükme makineniz için hangisi daha uygun?  Pres bükme kalıpları satın alıyorsanız, er ya da geç aynı soruyla karşılaşacaksınız:Avrupa tarzı mı, yoksa Amerikan tarzı mı?İlk bakışta, esasen aynı zımba ve kalıbı yapmanın iki farklı yolu gibi görünebilirler. Ancak farklılıklar aslında takım geometrisine, sıkıştırma yöntemine, yük transferine ve hatta operatörlerin pres frenini kurma şekline bağlıdır.Hayır, biri diğerinden otomatik olarak "daha iyi" değildir.Doğru seçim şunlara bağlıdır: Pres freniniz, mevcut takım sisteminiz ve makineyi gerçekte nasıl kullandığınız.   1. Öncelikle: Aradaki Fark Nedir?İki sistemi birbirinden ayırmanın en kolay yolu, şuna bakmaktır: delme ucu ve sıkıştırma yöntemi.Avrupa Tarzı AletlerAvrupa tarzı aletler, genellikle şunlarla ilişkilendirilir: Promecam tarzı takım tezgahlarıGenellikle yaklaşık olarak dar bir sap kullanır. 13 mmemniyet oluğu veya kilitleme özelliği ile,Daha fazla bilgi için, sayfamıza bakın. [Avrupa tarzı pres freni takımları] menzil.Zımba normalde özel bir tutucuya takılır ve şu şekilde kullanılabilir: hızlı sıkıştırma, hidrolik veya mekanik sıkıştırma sistemleri. Parçalı takım tezgahları da oldukça yaygındır.Bu tasarım, özellikle modern CNC pres frenlerinde popülerdir çünkü operatörler aletleri hızlı bir şekilde değiştirebilir ve farklı parça uzunlukları için farklı zımba ve kalıp bölümlerini birleştirebilir.Amerikan Tarzı AletlerAmerikan tarzı takım tezgahları, Kuzey Amerika'nın daha geleneksel yaklaşımıdır. Bizim [Amerikan tarzı pres freni takımları] Bu, geleneksel takım arayüzünü kullanan makineler için tasarlanmıştır.Yaygın bir referans boyutu şudur: 1/2 inç (12,7 mm) sapZımba, aletin tasarımına bağlı olarak mekanik bir sıkıştırma düzeneği, ayar vidaları, cıvatalar veya uyumlu bir tutucu ile sabitlenir.Basit, sağlam ve geleneksel ve eski pres frenlerinde yaygın olarak kullanılan bir yöntemdir.Basitçe söylemek gerekirse:Avrupa tarzı = modüler + hızlı değişim + hassasiyet odaklıAmerikan = geleneksel + sağlam + sadeAma hikayenin biraz daha fazlası var.  2. Avrupa ve Amerikan Aletleri: Kısa KarşılaştırmaÖzellikAvrupa TarzıAmerikan TarzıTipik punch tadıYaklaşık 13 mmYaklaşık 12,7 mm / 1/2 inç.SıkıştırmaHızlı sıkıştırma / hidrolik / mekanikEsas olarak mekanikAlet değişikliğiHızlıNispeten daha yavaşBölümlü takım tezgahlarıÇok yaygınMevcut, ancak daha az karakteristik.Takım geometrisiİnce ve son derece modülerGeleneksel ve sağlamTipik uygulamaCNC, yüksek çeşitlilikte üretimGenel imalat, geleneksel frenlerİlk takım maliyetiGenellikle daha yüksekGenellikle daha düşükKurulum esnekliğiHarikaİyiOtomasyon uyumluluğuHarikaMakineye/sisteme bağlıdır.En uygun olduğu kişiler:Hızlı kurulum ve tekrarlanabilirlikSadelik ve maliyet verimliliği Önemli bir uyarı: “Avrupa tarzı” ve “Amerikan tarzı” evrensel boyutlar değildir. Farklı üreticiler ve makine modelleri, kendilerine özgü arayüzler kullanabilir. Sipariş vermeden önce daima gerçek zımba profilini, çıkıntıyı, tutucuyu, çalışma yüksekliğini ve sıkıştırma sistemini kontrol edin.13 mm'lik bir sap, 1/2 inçlik bir sapa "yeterince benziyor" demektir. uyumluluk standardı değil.  3. Sıkıştırma Sistemi Neden Bu Kadar Önemli?İşte işler burada ilginçleşiyor.Bir pres freni yüzlerce tonluk bir kuvvete sahip olabilir, ancak bu kuvvetin yine de bir yerden geçmesi gerekir. koç → tutucu → zımba → levha → kalıp → alt kiriş.Takım arayüzü, bu işlem sırasında zımbanın nasıl konumlandırılacağını ve tutulacağını kontrol ederken, uygun bir [pres freni sıkıştırma sistemi] Bu sayede takım değişiklikleri daha hızlı ve tutarlı hale gelebilir.Birçok geleneksel Amerikan tarzı sistemde, operatör aleti elle konumlandırır ve makinenin mekanik sıkıştırma düzeneğini kullanarak sabitler.Avrupa tipi takım tezgahlarında genellikle ofset bir çıkıntı ve özel tutucu geometrisi kullanılır. Kilitleme mekanizması, zımbanın tutarlı bir şekilde konumlandırılmasına yardımcı olur ve hızlı takım değişimlerini çok daha kolay hale getirir.Bu, özellikle üretiminiz aşağıdaki gibi bir yapıya sahip olduğunda faydalıdır:A Bölümü → aletleri değiştirin → B Bölümü → aletleri değiştirin → C Bölümü → aletleri tekrar değiştirin.Operatörünüz günde 15 kez takım değiştiriyorsa, her değişimde birkaç dakika tasarruf etmek, iki zımba arasındaki fiyat farkından çok daha önemli hale gelir.  4. Avrupa Takım Tezgahları: Gerçekten Parladığı YerAvrupa tarzı takım tezgahları, şu durumlarda güçlü bir tercihtir: kurulum süresi ve tekrarlanabilirlik önemlidirler.Hızlı Takım Değişimleri[Segmentli pres freni takımı] Bu sayede, gereken tam çalışma uzunluğunu elde etmek kolaylaşırken, sık takım değiştirme ihtiyacından kaynaklanan çaba da azalır.Operatörler, her seferinde uzun ve ağır bir aletle uğraşmak yerine, daha kısa parçaları kullanabilir ve gerektiği gibi düzenleyebilirler.Bu, büyük bir avantajdır. yüksek çeşitlilikte, düşük hacimli üretim.Daha Fazla Araç Geometri SeçeneğiAvrupa takım sistemleri genellikle aşağıdakiler de dahil olmak üzere çok çeşitli zımba profilleri sunmaktadır:Standart zımbalarKazboynu yumruklarıDar açılı zımbalarYarıçaplı zımbalarKuşak delmeKenar dikme aletleriOfset/Z bükme aletleriÖzel şekillendirme aletleriDaha ince takım profili, karmaşık flanş geometrileriyle çalışmayı da kolaylaştırabilir.Hızlı Sıkıştırma UyumluluğuEğer pres bükme makineniz uygun bir hidrolik veya hızlı sıkıştırma sistemiyle donatılmışsa, Avrupa menşeli takımlar kurulumu önemli ölçüde hızlandırabilir.Sık sık personel değişimi yapan işletmeler için bu, makinelerin çalışma süresinin doğrudan artması anlamına gelebilir.   5. Amerikan Aletleri: Neden Hala Bu Kadar Popüler?Çünkü bazen Sadelik iyidir..Amerikan tarzı takımlar, Kuzey Amerika'daki pres bükme atölyelerinde onlarca yıldır kullanılmaktadır. Birçok operatör sistemi zaten biliyor ve birçok makinede uygun tutucular ve takımlar zaten mevcut.Bu, daha yeni bir takım standardına ulaşmak için tüm kurulumunuzu yeniden tasarlamanıza gerek olmadığı anlamına gelir.Amerikan aletleri özellikle şu durumlarda cazip olabilir:Zaten geniş bir Amerikan tarzı takım envanterine sahipsiniz.Pres bükme makineniz Amerikan aletleri esas alınarak tasarlanmıştır.Alet değişiklikleri nispeten seyrek yapılır.Esas olarak standart bükme işlemlerini gerçekleştirirsiniz.İlk kalıp maliyeti önemli bir husustur.Üretiminiz kapsamlı segmentasyon gerektirmiyor.Başka bir deyişle, mevcut sisteminiz iyi çalışıyorsa, başka bir araç sistemi daha modern göründüğü için onu değiştirmeniz için hiçbir neden olmayabilir.  6. Peki ya doğruluk?İşte bu noktada pazarlama iddiaları bazen biraz fazla abartılı olabiliyor.Avrupa hassas takım tezgahları genellikle şunlarla ilişkilendirilir: hassas taşlama, kontrollü boyutlar ve tekrarlanabilir konumlandırmaPek çok hassas takım sistemi, sıkı boyut toleranslarına göre üretilir; bu da zımba ve kalıp geometrisinin tutarlı kalmasına yardımcı olur.Ancak aletler denklemin sadece bir parçasıdır.Son bükme hassasiyetiniz ayrıca şunlara da bağlıdır:Pres freni çerçevesi rijitliğiKoç ve yatak paralelliğiMakine kalibrasyonuTaçlanma/sapma telafisiArka dayama doğruluğuMalzeme kalınlığıMalzeme dayanımıAlet aşınmasıDoğru V-die seçimiOperatör kurulumuDolayısıyla hassas taşlanmış bir zımba satın almak, kötü kalibre edilmiş bir pres frenini sihirli bir şekilde hassas bir makineye dönüştürmez.İyi takım + iyi makine ayarı = iyi bükme sonuçları.    7. Peki ya ağır yük bükme işlemleri?Bu da, alet etiketinin ötesine bakmanız gereken bir diğer alan.Eğer düzenli olarak eğiliyorsanız kalın levha, yüksek mukavemetli çelik veya büyük iş parçalarıÖnemli sorular şunlardır:İzin verilen yük miktarı nedir?Yük nasıl aktarılıyor?Delme geometrisi nedir?Kalıp açıklığı nedir?Tutucu, gerekli tonaj için tasarlanmış mı?Örneğin, izin verilen yük kapasitesini kontrol etmeden sadece "Avrupa tarzı" veya "Amerikan tarzı" diye bir zımba seçmek iyi bir fikir değildir.Takım sistemi, makinenin özelliklerine uygun olmalıdır. tonaj, takım yük kapasitesi, malzeme kalınlığı, bükme uzunluğu ve uygulama. Belki bu makale de daha fazla bilgi edinmenize yardımcı olabilir.Ağır Hizmet Tipi Pres Fren Kalıpları Koleksiyonu>  8. Hangisini Seçmelisiniz?İşte pratik cevap. Aşağıdaki durumlarda Avrupa tarzı takım tezgahlarını tercih edin:Modern bir CNC pres bükme makineniz var.Sık sık takım değiştiriyorsunuz.Birçok farklı parça üretiyorsunuz.Segmentli zımba ve kalıplara ihtiyacınız var.Hızlı kurulum ve tekrarlanabilirliğe önem veriyorsunuz.Hidrolik veya hızlı sıkıştırma sistemini düşünüyorsunuz.Geniş bir yelpazede uzmanlaşmış aletlere ihtiyacınız var.Çeşitli ürünlerin üretildiği bir atölye için Avrupa tarzı takım tezgahları çok verimli bir çözüm olabilir.  Aşağıdaki durumlarda Amerikan tarzı aletleri tercih edin:Makineniz zaten Amerikan takımları için yapılandırılmış durumda.Mevcut geniş bir takım ekipmanı stoğunuz var.Üretiminizde nispeten standart ekipmanlar kullanılıyor.Alet değişiklikleri özellikle sık yapılmaz.Basit bir mekanik kurulumu tercih ediyorsunuz.Mevcut ekipman ekosisteminizi korumak, sistemleri değiştirmekten daha ekonomiktir.   9. Makinenin Öncelikli Olduğunu UnutmayınBu muhtemelen en önemli kuraldır:Pres frenine göre takım sistemini seçin, tersini yapmayın. Yeni bir zımba veya kalıp sipariş etmeden önce şunları kontrol edin: Takım sistemiDelme sapı boyutlarıTutucu/sıkıştırma konfigürasyonuYumruk yüksekliğiKalıp boyutlarıÇalışma süresiİzin verilen maksimum yükGerekli bükme açısı ve yarıçapıMakine tonajıMevcut takım envanteri...Ve sadece makine markasına güvenmeyin.  Avrupa'da üretilen bir makinenin otomatik olarak her tür Avrupa aletini kullandığı anlamına gelmez. Benzer şekilde, Amerika'da üretilen bir pres freni, belirli bir tescilli veya uyumlu alet sistemini kullanabilir.Önemli olan arayüzdür.Hangi takım sistemi veya V-kalıp açıklığının uygulamanız için doğru olduğundan emin değil misiniz? Bizimle iletişime geçin. [Pres Freni Takımları Nedir? Üreticiler İçin Nihai Kılavuz] Sipariş vermeden önce dikkate alınması gereken temel faktörleri açıklıyor.Ağır hizmet tipi sac bükme hakkında daha fazla bilgi için kılavuzumuza bakın: [Takımların Makine Kapasitesine Uygun Hale Getirilmesi].  10. Peki… Avrupalı ​​mı, Amerikalı mı?Burada boks maçı yok.Avrupa menşeli aletlerin otomatik olarak daha iyi olduğu anlamına gelmez.Amerikan aletleri otomatik olarak eski moda anlamına gelmez.Bunlar, farklı yaklaşımlar göz önünde bulundurularak tasarlanmışlardı. sıkıştırma, kuvvet aktarımı, takım geometrisi ve üretim iş akışı.Eğer dükkanınızın değerleri Hızlı geçişler, modüler takım tezgahları, hassasiyet ve üretim esnekliğiAvrupa tarzı takım tezgahları genellikle daha cazip bir seçenektir.Önceliğiniz uyumluluk, sadelik, dayanıklılık ve mevcut Amerikan tarzı kurulumdan en iyi şekilde yararlanmaAmerikan yapımı aletler mükemmel bir seçim olabilir.Ve eğer mevcut bir makinenin takımlarını değiştiriyorsanız, en iyi cevap genellikle çok daha az heyecan vericidir:Pres bükme makinenize gerçekten uygun olan aletleri satın alın.Çünkü dünyanın en pahalı pres bükme aleti bile makineye uymuyorsa işe yaramaz.  “Avrupalı ​​mı, Amerikalı mı” ayrımının ötesine geçin. Bendmax'te farklı alanlarda çalışıyoruz. [pres freni takımlama sistemleri], Avrupa/Promecam tarzı, Amerikan tarzı, Trumpf tarzı, WILA tarzı, Amada tarzı ve özel üretim takımlar dahil.Doğru ekipman, yalnızca en etkileyici özelliklere sahip olan değil, aynı zamanda sizin ihtiyaçlarınıza uygun olan ekipmandır. makine, malzeme, bükme işlemi, üretim hacmi ve mevcut kurulum.Bu nedenle sipariş vermeden önce bize bilgilerinizi gönderin. makine modeli, takım çizimi veya fotoğrafları, zımba/kalıp boyutları ve bükme gereksinimleri.Öncelikle doğru takım sistemini belirlemenize yardımcı olacağız, çünkü arayüzü tahmin etmeye çalışmak çok daha pahalıya mal olacak bir hobi.  
  • Maksimum bükme performansı için tasarlanmış hassas Bystronic pres freni takımları
    Jun 05, 2026
    Neden Daha Fazla İmalatçı Bendmax Bystronic Takımlarını Tercih Ediyor? Maksimum bükme performansı için tasarlanmış hassas Bystronic pres freni takımları Bystronic pres bükme makinesine yatırım yaptıysanız, hassasiyetin değerini zaten anlıyorsunuzdur. Modern Bystronic makineleri, olağanüstü bükme doğruluğu, tekrarlanabilirlik ve verimlilik sağlamak üzere üretilmiştir. Ancak dünyanın dört bir yanındaki imalatçılarla çalışma deneyimimize göre, en gelişmiş makine bile ancak üzerine takılan takımlar kadar iyi performans gösterebilir.                           Bendmax'te üretim müdürleri, atölye sahipleri ve bükme operatörleriyle çok zaman geçiriyoruz. Tekrar tekrar gündeme gelen bir konu var: "Kurulum süresini ve takım maliyetlerini azaltırken nasıl daha tutarlı bükümler elde edebiliriz?" Cevap genellikle aletlerle başlar. Piyasada bulunan birçok standart pres bükme aleti, gevşek toleranslarla üretilmektedir. Temel bükme işlemleri için işe yarayabilirler, ancak dar açılar elde etmeye, uzun parçalarda tutarlı boyutlar sağlamaya veya otomatik üretim hücreleri çalıştırmaya çalışırken, küçük alet varyasyonları hızla büyük üretim sorunlarına dönüşür. Bu nedenle Bystronic tarzı pres freni takımlarımızı son derece hassas toleranslarla üretiyoruz. Kritik boyutlar ±0,01 mm hassasiyetle taşlanarak, farklı takım parçalarının karıştırılıp eşleştirilmesine ve tüm makine uzunluğu boyunca homojen bükme kalitesinin korunmasına olanak tanır. Elektrik panoları, mimari paneller, otomotiv bileşenleri veya hassas sac metal parçalar üreten imalatçılar için bu tutarlılık her gün fark edilir bir etki yaratır.   Sıkça duyduğumuz bir diğer soru da, yüksek kaliteli aletlerin gerçekten daha uzun ömürlü olup olmadığıdır. Deneyimlerimize göre, malzeme seçimi işleme hassasiyeti kadar önemlidir. Bendmax takımları yüksek kaliteli 42CrMo alaşımlı çelikten üretilir ve aşınma direncini ve yapısal stabilitesini artırmak için gelişmiş ısıl işlem süreçlerinden geçer. Sonuç olarak, hassasiyetini daha uzun süre koruyan, ağır yükler altında deformasyona direnen ve yıllarca üretim boyunca güvenilir bir şekilde performans göstermeye devam eden takımlar elde edilir. Elbette, günümüzün Bystronic pres frenleri, birçok atölyenin on yıl önce kullandığı makinelerden çok daha gelişmiş durumda. Modern RFA sistemleri, gelişmiş taçlandırma teknolojisi, akıllı açı düzeltme ve giderek daha otomatik hale gelen üretim iş akışlarını bünyesinde barındırmaktadır. Bu makineler olağanüstü hassasiyete sahip olmakla birlikte, takım ekipmanlarına da daha yüksek taleplerde bulunurlar. Düşük kaliteli veya tutarsız takım ekipmanlarının kullanılması, operatörlerin yatırım yaptıkları yeteneklerden tam olarak faydalanmalarını engelleyebilir.     Bu, Bystronic takım yelpazemizi genişletmeye devam etmemizin nedenlerinden biridir. Müşterilerin standart zımba ve kalıplara, kaz boynu zımbalara, kenar kıvırma takımlarına, yarıçap takımlarına, ayarlanabilir kalıplara veya tamamen özel bükme çözümlerine ihtiyacı olsun, amacımız basittir: imalatçıların atölyede daha az deneme yanılma ile daha iyi bükme sonuçları elde etmelerine yardımcı olmak.   Özellikle gurur duyduğumuz şeylerden biri de sunduğumuz çeşitli takım çözümleridir. Bazı müşteriler genel imalat için geleneksel pres freni takımları ararken, diğerleri havacılık, tıp veya üst düzey kasa imalatı için hassas taşlanmış takımlara ihtiyaç duyar. Giderek artan bir şekilde, belirli parçalar, malzemeler veya üretim zorlukları etrafında tasarlanmış özel takımlara ihtiyaç duyan müşterilere de destek veriyoruz. Her imalat atölyesi farklıdır ve aletler de bu gerçeği yansıtmalıdır. Yıllar içinde, en başarılı bükme işlemlerinin en büyük makinelere sahip olanlar olmadığını öğrendik. Bunlar, makine, takım, malzeme ve operatör arasındaki ilişkiyi anlayan atölyelerdir. Bu dört unsur birlikte çalıştığında, verimlilik artar, hurda azalır ve karlılık yükselir. Bendmax'ın ardındaki felsefe budur.     Biz sadece pres freni kalıpları üretmiyoruz. Üreticilerle birlikte çalışarak ekipmanlarından daha fazla verim almalarına, bükme tutarlılığını iyileştirmelerine ve gerçek üretim zorluklarını çözmelerine yardımcı oluyoruz. İster tek bir Bystronic pres freni kullanıyor olun, ister tam otomatik bir bükme departmanını yönetiyor olun, doğru kalıp seçimi sonuçlarınız üzerinde önemli bir etkiye sahip olabilir. Ve eğer mevcut ekipmanlarınızın makinenizin tam potansiyeliyle çalışmasına izin verip vermediğini merak ediyorsanız, bu konuda sizinle her zaman konuşmaktan memnuniyet duyarız. Çünkü sac bükme işleminde hassasiyet makineyle değil, aletlerle başlar.     İlginizi çekebilecek ilgili makaleler: "Kalite sorunları müşterileri Bendmax'e geri döndürüyor."   "Yaygın Pres Freni Takım Standartları ve Arayüz Analizi" "Uzun Parçaların Bükülmesinde Açı Tutarsızlığı mı? Bendmax Manuel Bombeli Sistem, Pres Freni Sapmasını Doğru Bir Şekilde Çözüyor"      
  • U Kalıp mı V Kalıp mı: Sac Bükme İçin Hangi Pres Bükme Kalıbı Daha İyidir?
    May 25, 2026
    U Kalıp mı V Kalıp mı: Sac Bükme İçin Hangi Pres Bükme Kalıbı Daha İyidir?Modern sac metal imalatında, doğru pres freni takımını seçmek, doğru bükme makinesini seçmek kadar önemlidir. Tüm alt takım seçenekleri arasında, V ölür Ve U ölür Pres bükme işlemlerinde en yaygın kullanılan iki çözüm bunlardır.Her ikisi de sac metal bükme için tasarlanmış olsa da, yapıları, uygulamaları, bükme performansları ve şekillendirme yetenekleri çok farklıdır.Birçok üretici sıklıkla aynı soruyla karşı karşıya kalır:Bu parça V şeklinde mi yoksa U şeklinde mi bükülmeli?Bazı durumlarda, standart bir V kalıp, U kalıbın yerini alabilir ve kalıp maliyetlerini düşürebilir. Bununla birlikte, diğer durumlarda, U kalıp yerine V kalıp kullanmak, girişime, deformasyona, zayıf açı tutarlılığına veya hatta bükülme arızasına yol açabilir.Bu makale, aralarındaki farkları açıklamaktadır. Pres freni U kalıpları ve V kalıpları, içermek:Takım sınıflandırmalarıYapısal farklılıklarBaşlıca avantajlarTipik uygulamalarBir V yongası bir U yongasının yerini alabildiğindeU kalıbının kesinlikle gerekli olduğu durumlardaSac bükme, CNC pres freni takım seçimi veya kutu bükme üretimiyle ilgileniyorsanız, bu kılavuz doğru takım çözümünü seçmenize yardımcı olacaktır.Pres freni takımlarında V kalıplarını anlamakA V kalıbı Pres bükme işleminde en yaygın kullanılan alt kalıptır.Çalışma oluğu V şeklinde tasarlanmıştır ve esas olarak standart hava bükme ve taban bükme işlemlerinde kullanılır.Çok yönlülüğü ve düşük üretim maliyeti nedeniyle V kalıp, çoğu sac metal işleme atölyesi için standart kalıp çözümü haline gelmiştir.Yaygın V Kalıp ÇeşitleriTek V KalıpO Tek V Kalıp Bir adet V şeklinde açıklık içerir ve genellikle standart sac metal bükme uygulamalarında kullanılır.Tipik uygulama alanları şunlardır:90 derecelik bükmeHava bükmePaslanmaz çelik bükmeYumuşak çelik imalatıGenel amaçlı şekillendirmeBaşlıca Avantajları:Basit yapıHızlı kurulumDüşük takım maliyetiYüksek bükme hassasiyetiOtomatik üretime uygundur.Tek V profilli kalıplar, yüksek verimli CNC pres frenleme işlemleri için idealdir.Wila-System 86° H100 Tek V Kalıp NO.29336Özel Sertleştirilmiş Bükme V Kalıbı/Alt TakımAmada-system Ağır Hizmet Tipi Pres Freni Büyük V KalıpKalın Plaka Bükme İçin 80°LVD Sistemi 30° R1.2 V12 H130 NO.26253Yüksek Hassasiyetli Pres Freni V KalıbıÇift V KalıpA Çift V Kalıp Farklı boyutlarda iki adet V şeklinde açıklık içerir. Bu tasarım, operatörlerin aletleri sık sık değiştirmeden farklı malzeme kalınlıklarını işlemelerine olanak tanır.Avantajlar:Takım kurulum süresini azaltır.Üretim esnekliğini artırır.Alet envanterinde yer tasarrufu sağlar.Çift V kalıplar, orta ve büyük ölçekli imalat fabrikalarında yaygın olarak kullanılmaktadır.Amada Sistem Abkant Pres 2V Kalıp NO.20.347Hafif Kalibreli Hassas Bükme İçin 85° V12/V20 Çift V KalıpAmada-sistem Abkant Pres 2V-Die NO.20.82085° Çift V 32mm/40mm Üst ve Alt V açıklıklıÇoklu V KalıpA Çoklu V Kalıp Birden fazla V açıklığını tek bir kalıp gövdesine entegre eder.Özellikle şunlar için uygundur:Esnek üretimÇoklu ürün üretim hatlarıOtomatik bükme sistemleriFaydalar:Hızlı iş değiştirmeDaha düşük takım yatırımıÜretim verimliliğinde iyileşmeAmada-system Pres Freni 4 Yönlü V Kalıp NO.28.820Evrensel Çoklu V Blok 20-70mmYarıçap V KalıpA Yarıçap V Kalıp Keskin V taban yerine yuvarlak oluklu bir tabana sahiptir.Genellikle şu amaçlarla kullanılır:Daha büyük bükme yarıçapı gereksinimleriYüzey korumasıPaslanmaz çelik ve alüminyum üzerindeki izleri azaltma Pres freni takımlarında U kalıplarını anlamakA Sen ölürsün Bu, özellikle derin flanşlı veya kutu şeklinde yapılara sahip parçaları bükmek için tasarlanmış derin kanallı bir alt kalıptır.Standart V kalıplara kıyasla, U kalıplar kalıp açıklığı içinde önemli ölçüde daha fazla boşluk alanı sağlar.Bu özellik, girişim olasılığının yüksek olduğu karmaşık bükme işlemleri için onları son derece uygun hale getirir.U harfiyle başlayan yaygın kalıp türleriStandart U KalıpStandart U tipi kalıp esas olarak şu amaçlarla kullanılır:Kutu bükmeDolap bükmeMuhafaza imalatıDerin flanş şekillendirmeÖzellikler:Derin oluklu tasarımArtırılmış eğilme boşluğuAzaltılmış girişim riskiGeniş Açıklıklı U KalıpBu tip U şeklindeki kalıp şu amaçlar için tasarlanmıştır:Büyük dönüş flanşlarıKalın sac levhaGeniş yarıçaplı bükme uygulamalarıAvantajlar:Daha kolay parça konumlandırmaBüyük boyutlu iş parçalarıyla daha iyi uyumlulukİz bırakmayan U kalıbıİz bırakmayan U kalıpları genellikle şunları içerir:Naylon eklerPoliüretan korumaYüzey koruyucu malzemelerBu kalıplar yaygın olarak şu amaçlarla kullanılır:Ayna paslanmaz çelikDekoratif panellerAlüminyum levhalarBoyalı sac metalÖzel U KalıplarıÖzel U şeklindeki kalıplar, benzersiz iş parçası yapıları için özel olarak tasarlanmıştır.Bunlar aşağıdaki gibi sektörlerde yaygındır:Asansör üretimiMutfak ekipmanlarıOtomotiv sac metalElektrik panosu üretimiStandart U KalıpKutu bükme, derin flanşlar ve girişimsiz sac metal şekillendirme için tasarlanmış derin kanallı pres bükme kalıbı.Standart Kanal KalıbıU şeklinde bükme, muhafaza şekillendirme ve çok aşamalı bükme işlemleri için uygun standart kanal tipi alt kalıp.İz bırakmayan kanal kalıplarıPaslanmaz çelik, alüminyum ve dekoratif sac metallerin bükülmesi için yüzey koruma tasarımına sahip, iz bırakmayan kanal kalıpları.İşaretsiz ÖlürsünHassas bükme uygulamaları sırasında çizilmeleri önlemek için PU veya naylon korumalı U şeklinde alt kalıp.Özel U KalıplarıÖzel profiller, derin kutu bükme ve karmaşık sac metal şekillendirme gereksinimleri için özel olarak tasarlanmış U kalıpları.U ve V Kalıpları Arasındaki Başlıca FarklarKarşılaştırmakV DieSen ölürsünAlet YapısıDar V şeklinde olukStandartlaştırılmış yapıGenel bükme işlemleri için uygundur.Derin U şeklinde oyukDaha geniş iç boşlukDerin veya karmaşık bükme işlemleri için tasarlanmıştır.Uygulama AlanıStandart 90° dirseklerHava bükmeYüksek hızlı üretimGenel sac metal imalatıKutu bükmeDerin flanşlı parçalarDönüş bükümleriÇok aşamalı bükme işlemleriGirişim DirenciBu, en büyük farklardan biridir.Derin bükme işlemlerinde, iş parçası şu noktalara çarpabilir:• Omuzları öl• Yan duvarları kalıplamak• Üst delme yapısıU şeklindeki kalıplar, derin bükme işlemleri sırasında paraziti önleyen ek iç alan sağlar.V ve U Kalıpları Arasındaki AvantajlarV Kalıplarının AvantajlarıU Kalıplarının AvantajlarıDaha Yüksek Üretim VerimliliğiV tipi yongaların takılması ve değiştirilmesi daha kolaydır, bu da onları aşağıdaki uygulamalar için ideal hale getirir:CNC pres freni otomasyonuRobot bükme sistemleriSeri üretim ortamlarıDerin Bükme İçin Daha İyi BoşlukBu, U tipi kalıpların en önemli avantajıdır.Derin kutu yapılarının bükülmesinde, standart V kalıplar genellikle girişim sorunlarına yol açar.U şeklindeki kalıplar daha derin bir oyuk sağlayarak bu sorunu çözer.Daha düşük takım maliyetiDaha basit yapıları nedeniyle V tipi yongalar, U tipi yongalara göre daha ekonomiktir.Bu, şunları azaltır:İlk takım yatırımıEnvanter maliyetleriBakım giderleriKutu ve dolap imalatı için daha iyiUygulamalar şunları içerir:Elektrik panolarıKontrol kutularıSunucu kasalarıMutfak ekipmanlarıBu ürünler genellikle birden fazla derin büküm gerektirir.U şeklindeki kalıplar, şekillendirme stabilitesini önemli ölçüde artırır.Daha İyi UyumlulukV tipi kalıplar, çoğu standart pres freni takımlama sistemiyle uyumludur. Örneğin:Avrupa tarzı aletlerAmerikan aletleriWILA sistemleriTrumpf sistemleriYüzey Hasarı Riskinde AzalmaBirçok U tipi kalıp, iz bırakmayan koruma sistemleriyle tasarlanmıştır. Bu, aşağıdakiler için önemlidir:Dekoratif paslanmaz çelikAlüminyum panellerBoyalı yüzeylerHava bükme için idealModern pres bükme işlemlerinde hava bükme teknolojisine olan bağımlılık giderek artmaktadır. V şeklindeki kalıplar, aşağıdaki avantajları sundukları için tercih edilmektedir:Esnek açı kontrolüDaha düşük tonaj gereksinimleriDaha uzun takım ömrüKarmaşık yapılar için uygundur.U tipi kalıplar genellikle şu durumlarda gereklidir:Dönüş bükümleriKapalı kanallarDerin profil bükmeBu yapıların standart V kalıplarıyla işlenmesi zor veya imkansızdır.Bir V tipi yonga, bir U tipi yonganın yerine ne zaman kullanılabilir?Bazı bükme uygulamalarında, V tipi bir kalıp U tipi bir kalıbın yerini başarıyla alabilir.Bu, takım maliyetlerini düşürmeye ve esnekliği artırmaya yardımcı olur. Dolayısıyla, çalışma prensiplerini, avantajlarını ve dezavantajlarını tanıtmanın nihai amacı, ihtiyaçlarımızı karşılamak için bunları makul ve etkili bir şekilde kullanabilmemizi sağlamaktır.Ancak, birkaç önemli koşulun dikkate alınması gerekir.1. Flanş Yüksekliği Nispeten KüçükEğer flanş sığ ise, girişim olasılığı daha düşüktür. Bu durumda, standart bir V kalıp yeterli olabilir.Yaygın örnekler şunlardır:Küçük kanallarSığ kutularIşık dönüşlü bükümler2. Daha Büyük Bir V Açıklığı KullanılırV şeklindeki açıklığın boyutunu artırmak, daha fazla boşluk alanı yaratır. Bu, bazı sığ kutu yapılarının U kalıbı kullanılmadan bükülmesine olanak tanır.Ancak daha büyük V açıklıkları ayrıca şunları da üretir:Daha büyük iç yarıçapDaha fazla geri yaylanmaBükme hassasiyetinde azalma3. Hava Bükme KullanılırHava ile bükme, iş parçası ile kalıp arasındaki teması azaltır. Bu, bazı karmaşık bükme işlemlerinde girişimlerin önlenmesine yardımcı olabilir.Sonuç olarak, birçok modern imalat atölyesi şunları kullanmaktadır:Büyük V kalıplarıHava bükme yöntemleriÖzel U kalıplarına olan ihtiyacı azaltmak için.4. Kazboynu şekilli zımbalar kullanılır.Bazen parazit, alt kalıptan ziyade üst zımbadan kaynaklanır.Kullanım:Kazboynu yumruklarıderin boğaz yumruklarıBu, standart bir V kalıbının daha karmaşık bükümler yapmasını sağlayabilir.U tipi kalıpların V tipi kalıplarla değiştirilmesinde önemli risklerU tipi kalıbı V tipi kalıpla değiştirmek kalıp maliyetlerini düşürebilse de, beraberinde çeşitli riskler de getirir.Girişim SorunlarıEğer flanş çok derin olursa, iş parçası kalıp omuzlarıyla çarpışabilir. Bu durum şunlara yol açabilir:DeformasyonAlet hasarıEksik bükmeDaha Büyük Bükme YarıçapıGeniş V açıklıkları, iç büküm yarıçapını artırır. Bu durum şunları etkileyebilir:Ürün montajıBoyutsal doğrulukGörünüm tutarlılığıArtan geri yaylanmaGeniş V kalıplarla yapılan hava bükme işlemi genellikle daha fazla geri yaylanmaya neden olur. Ek açı telafisi gerekebilir.Yüzey İşaretlemeStandart V kalıpları aşağıdaki yüzeylerde kolayca iz bırakabilir:Paslanmaz çelikAlüminyumDekoratif yüzeylerBu durumlarda, iz bırakmayan U kalıpları daha güvenlidir.Bir V yongası, bir U yongasının yerine ne zaman kullanılamaz?U tipi zarın gerekli olduğu çeşitli durumlar vardır.Derin Kutu BükmeDerin elektrik panoları ve muhafaza parçaları genellikle U tipi kalıplar gerektirir çünkü standart V tipi kalıplar yeterli boşluk sağlamaz.Çok Aşamalı BükmeDaha fazla büküm oluştuğunda, iş parçasının yapısı giderek daha karmaşık hale gelir.U şeklindeki kalıplar, sonraki aşama şekillendirme için gerekli alanı sağlar.Büyük Dönüş FlanşlarıGeniş flanşlar, girişim riskini önemli ölçüde artırır.Özellikle kalın malzemeler için U şeklinde kalıplar sıklıkla gereklidir.Yüksek Kozmetik Yüzey GereksinimleriParlak paslanmaz çelik veya boyalı sac levhalar için, koruyucu ek parçalara sahip U şeklindeki kalıplar çok daha iyi yüzey koruması sağlar.Özel Şekillendirme UygulamalarıŞu gibi uygulamalar:KenarDönüş bükümleriDerin kanal oluşumuGenellikle özel U kalıpları gerektirirler.Doğru Pres Bükme Kalıbını Nasıl Seçersiniz?V Zarını Şu Durumlarda Seçin:Standart bükme işlemini gerçekleştirmeÜretim verimliliğine öncelik vermekOtomatik bükme sistemlerinin kullanımıGenel sac metal parçalarının işlenmesiŞu durumlarda U Ölme Seçin:Derin kutu yapılarının bükülmesiBüyük dönüş flanşlarının oluşturulmasıKarmaşık parçaların işlenmesiMüdahaleyi önlemekDekoratif yüzeylerin korunmasıModern pres bükme işlemlerinde ne U kalıpları ne de V kalıpları evrensel olarak daha iyidir. Bunun yerine:Her takım türü, farklı bükme gereksinimleri için tasarlanmıştır.V tipi yongalar şunlar için idealdir:Standartlaştırılmış üretimYüksek hızlı üretimGenel amaçlı bükmeU bedenleri şunlar için gereklidir:Derin kutu bükmeKarmaşık geometrilerParazitlere duyarlı uygulamalarYüksek kozmetik gereksinimleriGünümüzde birçok sac metal üreticisi, mümkün olan her durumda U şeklindeki kalıpları büyük V şeklindeki kalıplarla değiştirmeye çalışmaktadır; bunun nedenleri şunlardır:Takım maliyetlerini azaltınEsnekliği geliştirinÜretimi basitleştirinAncak, derin ve karmaşık bükme uygulamaları için U profilli kalıplar vazgeçilmezdir.En iyi takım stratejisi genellikle şu unsurların dengeli bir kombinasyonudur:Standart V kalıplarıÇoklu V kalıplarıDeep U ölüyorİşaretsiz U kalıplarıBu, aşağıdaki unsurlar arasında en uygun dengeyi sağlar:Bükme kalitesiÜretim verimliliğiTakım esnekliğiÜretim maliyet kontrolüİlginizi çekebilecek ilgili makaleler:"Yaygın V-açılımlı Pres Fren Kalıp Tipleri ve Uygulamaları""Farklı Takımlar İçin Pres Fren Tonajının Hesaplanması (Kapsamlı Kılavuz 2026)""Bükme Kuvvetine Göre Doğru Pres Bükme Aletini Seçme""Pres Freni Takımları Nedir? Üreticiler İçin Nihai Kılavuz"
  • Sac Metal İmalatında İz Bırakmayan Bükme İşlemi Nasıl Elde Edilir?
    May 23, 2026
    Pres freni iş parçalarında iz bırakmayan bükme işleminin incelenmesiSac Metal İmalatında İz Bırakmayan Bükme İşlemi Nasıl Elde Edilir?İz Bırakmayan Pres Bükme ÇözümleriModern sac metal imalatında, yüzey kalitesi bükme hassasiyeti kadar önemli hale geliyor. Asansör imalatı, mutfak ekipmanları, mimari dekorasyon, tüketici elektroniği ve otomotiv iç mekanları gibi sektörlerin tümü, çizik, basınç izi veya kalıp izi olmayan kusursuz yüzeylere ihtiyaç duyar.Ancak, geleneksel pres bükme yöntemi, paslanmaz çelik, alüminyum, kaplamalı saclar, ayna yüzeyli metaller ve boyalı malzemelerde genellikle görünür bükme izleri bırakır. Bu kusurlar, yeniden işleme maliyetlerini artırır ve ürün değerini düşürür.Bu sorunu çözmek için ve sac levhalarda bükülme izlerini önlemekÜreticiler giderek daha gelişmiş teknolojileri benimsiyor. iz bırakmayan pres freni takım çözümleriBu makale, bükme hassasiyetini ve verimliliğini korurken kusursuz sonuçlar elde etmenin en etkili yöntemlerini açıklamaktadır.Sac metalde bükülme izlerine ne sebep olur?Bir çözüm seçmeden önce, bükülme izlerinin neden oluştuğunu anlamak önemlidir.Bükme işlemi sırasında, sac levha yüksek basınç altında V şeklindeki kalıp yüzeyine kayar ve bastırır. Sürtünme, yoğunlaşmış kuvvet ve kalıp yüzeyinin kötü koşulları şunlara yol açabilir:ÇiziklerBasınç hatlarıYüzey girintisiKaplama hasarıSilindir sürükleme izleriBu sorunlar özellikle şu alanlarda belirgindir:Ayna paslanmaz çelikFırçalanmış paslanmaz çelikAlüminyum levhalarGalvanizli çelikBoyalı veya kaplanmış malzemelerDekoratif sac metal panellerİz bırakmayan bükme işleminin anahtarı, şekillendirme sırasında sürtünmeyi azaltmak ve basıncı eşit şekilde dağıtmaktır.İz Bırakmayan Bükme İçin 6 Profesyonel Çözüm1. İz Bırakmayan Film ve Gerdirme SistemleriEn basit yöntemlerden biri şudur: koruyucu iz bırakmayan film Sac levha ile alt kalıp arasında.Film, bükme sırasında sürtünmeyi emen ve doğrudan metal-metal temasını önleyen koruyucu bir bariyer görevi görür.Nasıl Çalışırİş parçası ile V kalıbı arasına esnek bir koruyucu folyo yerleştirilir. Bükme işlemi sırasında film, levha ile birlikte hareket ederek çizilme ve ezilme riskini azaltır.Bükme işlemleri için pres freninde kullanılan koruyucu filmKoruyucu Film Tutucu ve KonumlandırıcıBaşlıca ÖzelliklerFarklı kalınlıklarda mevcuttur.Kolay kurulum ve değiştirmeDüşük yatırım maliyetiGeçici koruma için uygundur.AvantajlarBasit ve ekonomikÇoğu standart V yongasıyla uyumludur.Hafif kozmetik koruma için etkilidir.SınırlamalarFilm çabuk yıpranıyor.Sık sık değiştirilmesi gerekiyor.Hassas bükme işlemlerinde açı doğruluğunu hafifçe etkileyebilir.Tipik UygulamalarDekoratif paslanmaz çelik panellerFırçalanmış alüminyum levhalarHafif kozmetik bileşenler2. İz Bırakmayan Döner Kalıplar / Kanat Bükme AletleriDöner bükme kalıpları Çiziksiz bükme için en gelişmiş çözümler arasındadırlar.Bendmax Rotabend alt takımlarının kullanımı, sertleştirilmiş rotor kanatlarının bükme sırasında sac yüzeyinde sürüklenmek yerine dönmesi sayesinde iz oluşumunu azaltmaya yardımcı olur.Bu kalıpların alt kısmında dönen bir kanat mekanizması bulunur. Zımba, levhayı yerine bastırırken, kanat dönerek kayma sürtünmesi olmadan yüzey temasını sağlar. Önemli NoktalarÖzellik: Parlatılmış krom yüzey (Ra ≤ 0,4 μm)Avantaj: Neredeyse hiç yüzey sürtünmesi olmadan eşit kuvvet dağılımı.Sonuç: Bükülme basıncı izlerini neredeyse tamamen ortadan kaldırır.AvantajlarMükemmel kozmetik yüzey korumasıŞekillendirme sırasında sürtünmenin azaltılmasıTutarlı bükme açılarıOtomatik üretime uygundur.SınırlamalarStandart kalıplara göre daha yüksek başlangıç ​​maliyetiTipik UygulamalarPaslanmaz çelik tezgahlarAsansör panelleriDekoratif mimari ürünlerÜst düzey cihaz panelleriDöner kalıpların daha iyi çalışmasının nedenleri: Geleneksel V kalıplar kayma sürtünmesi oluşturur. Döner kalıplar ise kayma hareketini dönme hareketine dönüştürerek yüzey hasarını önemli ölçüde azaltır.3. Naylon İç Parçalı Pres Fren KalıplarıNaylon uçlu iz bırakmayan kalıplar Alt kalıbın temas alanına yerleştirilmiş değiştirilebilir naylon malzemeler kullanın. Naylonun yüksek elastikiyeti ve çok düşük sürtünme katsayısı sayesinde, sac yüzeyindeki mekanik izleri büyük ölçüde azaltır.Yapı: Naylon parça, standart çelik kalıplarla aynı V açıklık geometrisini korurken daha yumuşak bir temas yüzeyi sağlar.Başlıca ÖzelliklerDeğiştirilebilir naylon parçalarGeleneksel V kalıplarıyla aynı bükme geometrisi.Düşük sürtünmeli temas yüzeyiAvantajlarHassas yüzeyler için mükemmel korumaTamamen poliüretan sistemlere kıyasla daha düşük kalıp maliyetiİç parça değişimi sayesinde kolay bakım.SınırlamalarAğır yük altında naylon ek parçalar daha hızlı aşınır.Çok kalın malzemeler için ideal değil.Tipik UygulamalarPaslanmaz çelik dekorasyonKaplamalı sac metalAlüminyum muhafaza panelleri4. Silindir Tipi İz Bırakmayan Pres Fren AletleriSilindir tipi iz bırakmayan (iz bırakmayan) kalıplar / İçinde silindir bulunan iz bırakmayan kalıplar Alt kalıba entegre edilmiş dönen sert alaşımlı silindirler kullanın.Bükülme meydana geldiğinde, silindirler sac levhanın hareketiyle senkronize olarak döner. Bu, kayma sürtünmesini yuvarlanma sürtünmesine dönüştürerek çizikleri ve basınç izlerini önemli ölçüde azaltır. Önemli NoktalarÖzellik: Temas yüzeylerinde dönen alaşımlı silindirlerAvantaj: Dinamik yuvarlanma temasıEn uygun kullanım alanı: 0,5 mm'den daha ince ultra ince levhalarAvantajlarSon derece düşük sürtünmeHassas bükme işlemleri için mükemmeldir.Hassas kaplamaları ve cilalı yüzeyleri korur.İnce levha şekillendirmede tutarlılığı artırır.SınırlamalarDaha yüksek takım maliyetiMakara sistemleri için bakım gerektirir.Tipik UygulamalarHassas elektronikGüneş paneli çerçeveleriİnce paslanmaz çelik kapaklarTüketici elektroniği kasaları5. Poliüretan Ekleme Pres Fren AletleriPoliüretan pres freni kalıpları Bükme işlemi sırasında levhayı yastıklamak için yumuşak elastik ek parçalar kullanılır. Bu ek parçalar bükme basıncını eşit şekilde dağıtır ve doğrudan sert temas sonucu oluşabilecek izleri önler.Yumuşak temas uçları şunlardan yapılabilir: PoliüretanNaylon veya Kauçuk bazlı malzemelerPoliüretan insertler, özellikle yuvarlak hatlı profillerin ve hassas dekoratif malzemelerin bükülmesi için uygundur. Önemli NoktalarÖzellik: Poliüretan insert veya yaylı fırlatma sistemiAvantaj: Basınç izlerini tamamen ortadan kaldırır.Sonuç: Düzgün yüzey kalitesine sahip, homojen bükme yarıçapı.Avantajlarİz bırakmayan çözümler arasında en iyi yüzey koruması.Yumuşak metaller için mükemmeldir.Düzgün ve homojen büküm yarıçapları üretir.SınırlamalarKalın ve ağır malzemeler için uygun değildir.Poliüretan insertler yüksek tonaj altında zamanla deforme olur.Tipik UygulamalarParlak alüminyumAyna cilalı paslanmaz çelikAkıllı telefon çerçeveleriDekoratif tüketici ürünleri6. Özel İz Bırakmayan Pres Fren TakımlarıÖzel silme bükmeÖzel U profil bükmeÖzel kanal bükmeKarmaşık geometriler veya son derece hassas yüzeyler için, özel olarak tasarlanmış iz bırakmayan takımlar genellikle en iyi çözümdür.Bu aletler, malzeme türü, malzeme kalınlığı, bükme yarıçapı, yüzey işleme gereksinimleri, ürün geometrisi ve üretim hacmine göre özel olarak tasarlanmıştır.Özel takımlar şunları bir araya getirebilir: döner yapılar, poliüretan ek parçalar, silindir sistemleri, özel yüzey kaplamaları ve çok aşamalı bükme yapıları.AvantajlarMaksimum yüzey korumasıOptimize edilmiş bükme hassasiyetiÜretim verimliliğinde iyileşmeKarmaşık uygulamalar için en iyi çözümTipik UygulamalarHavacılık ve uzay bileşenleriÜstün kaliteli mimari panellerOtomotiv dekoratif kaplamalarıÜst düzey paslanmaz çelik imalatıİz Bırakmayan Bükme Aletlerinin Başlıca AvantajlarıModern, iz bırakmayan pres freni takımları, üretim verimliliği, kalite kontrolü ve maliyet düşürme konularında önemli avantajlar sunmaktadır.1. Yüzey KorumaHassas malzemelerde çizik, ezik ve basınç izlerinin oluşmasını önler.2. Yeniden İşleme ve Hurda Miktarının AzaltılmasıYüzey kusurlarının azalması, daha düşük ret oranları ve daha istikrarlı üretim kalitesi anlamına gelir.3. Geniş Malzeme UyumluluğuŞunlar için uygundur:Paslanmaz çelik, Alüminyum, Galvanizli çelikBoyalı saclar, Dekoratif metaller4. Daha Uzun Alet ÖmrüDeğiştirilebilir uçlar, takım sisteminin genel kullanım ömrünü uzatır.5. Daha Yüksek Üretim VerimliliğiKoruyucu film kullanımına ve ikincil parlatma işlemlerine olan ihtiyacı azaltır. Doğru İz Bırakmayan Pres Bükme Takımını Nasıl Seçersiniz?Doğru iz bırakmayan bükme çözümünü seçmek, çeşitli teknik faktörlere bağlıdır.Yüzey Bitirme GereksinimleriFarklı yüzey işlemleri farklı koruma seviyeleri gerektirir (Ayna yüzey, Fırçalanmış yüzey, Boyalı yüzeyler, Kaplamalı malzemeler). Yüzey ne kadar hassas olursa, alet teması o kadar yumuşak ve pürüzsüz olmalıdır.Malzeme Kalınlığı ve MukavemetiDaha kalın veya yüksek mukavemetli malzemeler, açı hassasiyetini korumak için daha güçlü ek parça sistemleri gerektirir. Yumuşak ek parça sistemleri, aşırı tonaj altında deforme olabilir.Bükme Açısı ve V AçıklığıZımba yarıçapı, V açıklığı, malzeme kalınlığı ve bükme açısı arasında doğru eşleşme, bükme tutarlılığını korumak ve malzeme deformasyonunu önlemek için çok önemlidir.Parça GeometrisiDerin kutular, geniş yarıçaplı bükümler, U şeklindeki profiller ve çok kademeli bükümler gibi karmaşık şekiller genellikle özel, iz bırakmayan takım yapıları gerektirir.Üretim Hacmi ve BütçesiYüksek hacimli üretimde dayanıklı döner veya silindirli sistemler tercih edilir.Küçük ölçekli üretim, modüler ekleme çözümlerinden fayda sağlayabilir.Değiştirilebilir uç sistemleri genellikle ilk takım maliyeti, bakım giderleri ve uzun vadeli kullanım ömrü arasında en iyi dengeyi sağlar.İz bırakmayan bükme çözümlerinden hangisi en iyisidir?Her bükme uygulaması için uygun tek bir çözüm yoktur.ÇözümYüzey KorumaDayanıklılıkMaliyetEn İyi Uygulamaİz Bırakmayan FilmOrtaDüşükDüşükGeçici korumaDöner KalıplarHarikaYüksekOrta-YüksekPaslanmaz dekoratif panellerNaylon Ek ParçalarİyiOrtaOrtaGenel kozmetik bükmeSilindir KalıplarıHarikaYüksekYüksekUltra ince hassas levhalarPoliüretan KalıplarEn iyiOrta-DüşükOrtaAyna yüzeyli malzemelerÖzel TakımlarMaksimumTasarıma bağlıYüksekKarmaşık üst düzey uygulamalarMüşterilerin görünüm kalitesine yönelik beklentileri artmaya devam ederken, bu beklentilerde ustalaşmak giderek önem kazanıyor. çiziksiz sac bükme Modern imalatta giderek daha kritik bir gereklilik haline geliyor.Doğru iz bırakmayan pres freni takımını seçmek şunları sağlayabilir:Ürün görünümünü iyileştirinÜretim hatalarını azaltınBükme tutarlılığını artırınDaha düşük üretim maliyetleriMüşteri memnuniyetini artırınİster paslanmaz çelik asansör panelleri, ister ayna cilalı alüminyum veya dekoratif sac levha büküyor olun, doğru iz bırakmayan bükme çözümüne yatırım yapmak hem ürün kalitesini hem de üretim verimliliğini önemli ölçüde artıracaktır.
  • Pres fren kalıplarının yaygın V açıklıklı tipleri ve uygulamaları
    May 21, 2026
    Tek V, Çift V, 4 Yönlü ve Çoklu V Kalıplarına Dair Kapsamlı Bir Kılavuz  Pres fren kalıplarının yaygın V açıklıklı tipleri ve uygulamaları Sac bükme işlemlerinde, birçok operatör doğru ekipman olmadığı için uygun olmayan ekipmanları kullanmak zorunda kalmaktadır. Ağır Hizmet Tipi Pres Freni Aletleri Hemen temin edilemiyor. Şaşırtıcı bir şekilde, bazen tamamen farklı takım düzenekleri kullanılarak bile kabul edilebilir parçalar üretilebiliyor.Ancak bu yaklaşım şöyledir:VerimsizTekrarlaması zorKalitesi istikrarsızİş akışı verimliliğine zararlıPres freni takımlarının seçiminde en iyi uygulama her zaman tek bir basit amaca odaklanmalıdır:En yüksek kalitede parçaları mümkün olan en kısa sürede üretmek.Bu nedenle, farklı pres freni alt kalıp tiplerini anlamak, verimliliği artırmak, kurulum süresini azaltmak ve bükme tutarlılığını sağlamak için çok önemlidir.  1. Pres Freni Alt Kalıbı Nedir?Pres bükme makinesinin alt kalıbı, pres bükme makinesinin yatağına monte edilen ve sac levhayı şekillendirmek için zımba ile birlikte çalışan bir alettir.Alt kalıp doğrudan şunları etkiler:Bükme açısıİç yarıçapYüzey işaretlemeTonaj gereksinimiBükme hassasiyetiÜretim verimliliği Yaygın alt kalıp kategorileri şunlardır:Tek V KalıplarÇift V Kalıplar4 Yönlü V KalıplarÇoklu V KalıplarıAyarlanabilir V KalıplarıRadius ÖldüDüzleştirme Kalıplarıİşaretsiz Kalıplarİçinde poliüretan pedler bulunan pres fren kalıplarıÖzel Şekillendirme Kalıpları Tek V KalıplarTek V şekilli kalıp, hassas taşlanmış tek bir V açıklığına sahiptir ve standart hava bükme uygulamalarında yaygın olarak kullanılır. Yüksek bükme hassasiyeti, istikrarlı şekillendirme performansı ve hızlı kurulum gerektiren küçük ve orta ölçekli CNC pres fren makineleri için idealdir.Tek bir V oluğu ile operatörler, üretim sırasında tutarlı bükme sonuçları elde edebilir ve takım hizalamasını kolaylaştırabilirler. Tek V kalıplar genellikle paslanmaz çelik, karbon çelik, alüminyum ve diğer sac metal malzemeler için kullanılır. Tek V kalıplar, en geleneksel ve yaygın olarak kullanılan alt kalıplardır.Sık kullanılan kalıp açıları arasında 30°, 60°, 85°, 86° ve 90° bulunur; bu açılar, malzemenin geri yaylanma özelliğine ve bükme yöntemine bağlı olarak 90° ve üzeri bükme açıları üretmek için uygundur.Avantajları şunlardır:Yüksek hassasiyetMükemmel sertlikİstikrarlı bükme performansıMerkezden uzak yüklemeye karşı güçlü dirençYaygın türler şunlardır:T Tipi Tek V KalıplarL Tipi Tek V KalıplarDüz Vücut KalıplarıYüksek Tabanlı KalıplarYarıçap V KalıplarıUygulamalar:Paslanmaz çelik bükmeKarbon çelik bükmeHassas seri üretimDerin kutu bükme Düz Vücut KalıplarıYuva tipi alt kalıpYarıçap V KalıplarıT Tipi Tek V Kalıplar  Çift V KalıplarÇift V kalıp, aynı kalıp gövdesi üzerinde iki farklı V açıklığı içerir ve operatörlerin takım değiştirmeden oluk boyutları arasında geçiş yapmasına olanak tanır. Bu tasarım, üretim verimliliğini büyük ölçüde artırır ve çok katmanlı bükme işlemlerinde makine arıza süresini azaltır.Özellikle farklı malzeme kalınlıklarını işleyen veya tek bir üretim döngüsünde birden fazla bükme gereksinimi duyan sac metal atölyeleri için uygundur. Çift V kalıplar, tek açıklıklı kalıplara kıyasla esneklik, maliyet tasarrufu ve daha hızlı kurulum sağlar.Yaygın olarak kullanılan kalıp açıları arasında 30°, 60°, 85° ve 86° bulunur ve bunlar çeşitli hava bükme ve taban bükme uygulamalarını destekler.Örnekler:V8/V12V10/V16V12/V20Mükemmel esneklik sağlarken, takım envanterini de azaltırlar. Yüksek Mukavemetli Takım Çeliği YapımıYaygın olarak kullanılan malzemeler:42CrMoCr12MoVAlaşımlı takım çeliğiAvantajlar:Daha yüksek aşınma direnciDaha uzun hizmet ömrüDaha iyi çatlama direnci Hızlı Değişim SistemleriModern çift V kalıplar genellikle şunları içerir:Kendini merkeze alan sistemlerHızlı sıkıştırma arayüzleriStandartlaştırılmış konumlandırma sistemleriKurulum süresi şu şekilde azaltılabilir:Geleneksel takım sistemlerinin üçte biri.Karşıt Çift V Pres Fren KalıbıKarşılıklı taraflardaki çift V açıklıkları, farklı bükme gereksinimleri için hızlı çevirme imkanı sağlar ve takım değiştirme süresini azaltır.Bitişik Taraflı Çift V KalıpYan yana bulunan V şeklindeki açıklıklar, çeşitli flanş ve profil bükme gereksinimleri için esnek kalıp konumlandırma ve hızlı erişim sağlar.Simetrik Sıralı Çift V KalıpÖzdeş V şeklindeki açıklıklar, üretim sırasında dengeli kuvvet dağılımı, gelişmiş stabilite ve kalıp kullanım ömrünün uzamasını sağlar.Çok Boyutlu Sıralı Çift V KalıpAynı tarafta bulunan iki farklı V şeklindeki açıklık, tek bir kalıp kullanılarak çeşitli sac kalınlıkları için esnek bükme imkanı sağlar.   4 Yönlü V KalıplarDört V Kalıp, takım gövdesinin dört tarafında dört farklı V oluğu bulunan, çok yönlü, çok açıklıklı bir pres fren kalıbıdır. Operatörler, farklı sac kalınlıkları ve bükme gereksinimleri için farklı V açıklık boyutlarını hızlı bir şekilde seçmek üzere kalıbı döndürebilirler.Bu takım, esneklik, azaltılmış takım değiştirme sıklığı ve verimli makine kurulumunun esas olduğu, çok çeşitli sac metal üretim ortamlarında yaygın olarak kullanılmaktadır. Paslanmaz çelik, yumuşak çelik, galvanizli saclar ve alüminyum malzemelerin bükülmesi için uygundur. Dört adet V kalıp, farklı uygulamalar ve parça geometrileri için hassas bükme işlemlerini desteklemek üzere birden fazla V açıklık kombinasyonu ve açı konfigürasyonunda mevcuttur.Tipik kombinasyonlar:V6V8V10V12Avantajlar:Hızlı takım değiştirmeAzaltılmış takım miktarıDaha iyi otomasyon uyumluluğu     Çoklu V KalıplarıO Çoklu V Pres Freni Alt Kalıbı Bu, tek bir takım gövdesinde birden fazla V açıklığı bulunan, son derece esnek bir pres freni alt kalıbıdır. Operatörlerin sık sık kalıp değiştirmeye gerek kalmadan, farklı malzeme kalınlıkları ve bükme gereksinimleri için uygun V oluk boyutlarını hızlı bir şekilde seçmelerini sağlar.Bu takım, sac metal işleme ortamlarında, çeşitli bükme uygulamaları söz konusu olduğunda, kurulum verimliliğini önemli ölçüde artırır, takım stoğunu azaltır ve üretim esnekliğini artırır.Çoklu V kalıpları, paslanmaz çelik, karbon çelik, alüminyum ve galvanizli sac malzemelerin hava bükme işleminde yaygın olarak kullanılır. Farklı V açıklık kombinasyonları, çeşitli iş parçalarında doğru bükme yarıçapları, kararlı açılar ve tutarlı şekillendirme kalitesi elde etmeye yardımcı olur. 30°, 60°, 85° ve 86° gibi çeşitli açı konfigürasyonlarında bulunan Multi-V kalıpları, yüksek verimli CNC pres fren üretimi ve çok amaçlı bükme işlemleri için idealdir.Şunlar için idealdirler:Esnek üretimOtomatik üretimYüksek çeşitlilikte düşük hacimli üretimAkıllı fabrikalar   2. Özel Pres Fren KalıplarıStandart V-kalıplarının ötesinde, birçok Özel Sac Bükme Kalıpları Karmaşık bükme uygulamaları için geliştirilmiştir.Başlıca örnekler şunlardır:Dar Açılı KalıplarBoncuk KalıplarıKanal KapandıBükme ve Kenar KalıplarıOluklu KalıplarKıvırma KalıplarıDüzleştirme KalıplarıHemming ÖldüDöner KalıplarÜretan boyalarıBoru Şekillendirme KalıplarıDik Dikiş KalıplarıSilme İşlemiZ-Büküm KalıplarıMenteşe bozuluyorİçinde silindir bulunan serbest işaretleme kalıplarıAyarlanabilir Z-Büküm KalıplarıYuvarlak Çubuk KalıplarıHer bir kalıp, verimliliği ve parça tutarlılığını artırırken belirli üretim zorluklarını çözmek üzere tasarlanmıştır.    3. BENDMAX Pres Bükme Kalıp ÇözümleriBENDMAX Resmi Web Sitesi şunları sağlar:Tek V KalıplarÇift V Kalıplar4 Yönlü KalıplarÇoklu V KalıplarıRadius Öldüİşaretsiz KalıplarAyarlanabilir V KalıplarıDüzleştirme KalıplarıÖzel takım çözümleriUyumlu olduğu cihazlar:AmadaTrumpfWilaBystronicLVDAvrupa TarzıAmerikan Hassas Stili4. V-açılış DüşünceleriPres freni alt kalıpları, basit V oluklarından çok daha fazlasıdır.Doğrudan etkiledikleri alanlar:Ürün kalitesiVerimlilikYüzey işlemiOtomasyon uyumluluğuGenel üretim verimliliğiAşağıdaki gibi karmaşık uygulamalarla karşı karşıya kaldığınızda:KenarMenteşe bükülmesiYarıçap bükmeİz bırakmayan bükmeKutu şekillendirmeProfesyonel alet desteği olmazsa olmaz hale geliyor.Bu makale esas olarak pres freninin alt kalıplarına odaklanmaktadır.Ancak, aşağıdakiler de dahil olmak üzere diğer bileşenler de aynı derecede önemlidir:Pres Freni ZımbalarıSıkıştırma SistemleriTaç SistemleriPres Fren Aksesuarları Web sitemizdeki ilgili makaleler aracılığıyla pres freniyle ilgili daha profesyonel bilgilere ulaşabilirsiniz.  İlgilendiğiniz ürünleri aramak için tıklayın: 
  • Farklı Takımlar İçin Pres Bükme Tonajının Hesaplanması (Kapsamlı Kılavuz 2026)
    May 06, 2026
    Farklı Takımlar İçin Pres Fren Tonajı Nasıl Hesaplanır?— Takım Formülü ve Tonaj Tablosu  Pres bükme tonajı, malzeme kalınlığı, malzeme mukavemeti, kalıp açıklığı ve bükme uzunluğuna göre hesaplanır.Hava bükme için standart formül şöyledir: T=1.42×σ×t2VT = \frac{1.42 \times \sigma \times t^2}{V}T=V1.42×σ×t2​Nerede:T = metre başına tonaj (kN/m)σ = Malzemenin çekme dayanımı (N/mm²)t = malzeme kalınlığı (mm)V = kalıp açıklığı (mm)Basitçe ifade etmek gerekirse:Daha kalın malzeme daha fazla tonaj gerektirir.Daha küçük V açıklığı daha fazla tonaj gerektirir.Daha güçlü malzeme daha fazla tonaj gerektirir.Bu formül genellikle şu durumlarda kullanılır:ağır hizmet tipi pres fren kalıplarıçoklu V pres fren kalıplarıbüyük V açıklıklı pres freni kalıbı   Daha küçük kalıp açıklıkları ve daha kalın malzemeler, bükme tonajını önemli ölçüde artırır.Pres Bükme Makinesinin Tonajı Neden Önemlidir?Doğru tonaj hesaplaması üreticilere şu konularda yardımcı olur:Makinenin aşırı yüklenmesini önleyinAlet kırılmasını önleyinBükme doğruluğunu iyileştirinAlet ömrünü uzatınÜretim maliyetini düşürünYanlış tonaj seçimi şunlara neden olabilir:Çatlak yumruklarHasar görmüş olanlar ölür.Makine sapmasıZayıf bükme açıları Pres Bükme Tonaj Formülü Açıklaması1. Malzeme KalınlığıTonaj, kalınlıkla birlikte üstel olarak artar.Örnek:  KalınlıkGöreceli Tonaj1 mm1×2 mm4×3 mm9×4 mm16× Çünkü formülde kalınlığın karesi alınmıştır.2. Kalıp Açma (V Şeklinde Açma)   V şeklindeki açıklık, tonajı doğrudan etkiler. Geniş V şeklinde açıklığa sahip pres bükme kalıbı, bükme kuvvetini ve makine yükünü azaltır.Bu, şunlar için idealdir:alüminyum levhalarince sac metalbüyük yarıçaplı bükme 3. Malzeme TürüFarklı malzemeler farklı tonaj gerektirir.MalzemeGöreceli KuvvetYumuşak Çelik1.0×Paslanmaz çelik1,5×Alüminyum0,5×  Örnek:Yumuşak çelik için 50 ton gerekiyorsa, paslanmaz çelik için 75 ton gerekebilir. Takım Türüne Göre Tonaj FarklılıklarıAğır Hizmet Tipi Pres Fren Kalıpları  En uygun kullanım alanı:kalın levha bükmeyapısal çelikyüksek tonajlı uygulamalarAnahtar kelimeler arasında doğal olarak şunlar yer alır: ağır hizmet tipi pres fren kalıplarıÖzellikler:güçlendirilmiş gövdeyüksek yük kapasitesidaha küçük V seçenekleriAvantajlar:yüksek dayanıklılıkKalın malzemeler için uygundurdaha iyi yük direnciDezavantaj:daha yüksek tonaj talebiTipik uygulamalar:kamyon şasisiinşaat parçalarıendüstriyel dolaplar Çoklu V Pres Fren Kalıpları  Anahtar kelimeler doğal olarak şunları içeriyordu: çoklu V pres fren kalıplarıÇoklu V kalıpları, tek bir alette birden fazla V açıklığı içerir.Faydalar:birden fazla kalınlık için tek kalıpkurulum süresinin azaltılmasıdaha düşük takım envanteri maliyetiUygulamalar:iş atölyeleriesnek üretimküçük ölçekli üretimÖrnek:Tek bir çoklu V yongası şunları içerebilir:16 mm22 mm35 mm50 mm V açıklıklarBu, operatörlerin tonajı hızlı bir şekilde optimize etmelerini sağlar. Geniş V Açıklıklı Pres Fren Kalıbı  Anahtar kelimeler doğal olarak şunları içerir: geniş V açıklıklı pres fren kalıbıBüyük V kalıplar şunlar için idealdir:yumuşak malzemelerkozmetik parçalariz bırakmayan bükmeAvantajlar:daha düşük tonajdaha büyük bükme yarıçapıtakım aşınmasının azaltılmasıEn uygun kullanım alanı:HVAC panellerimuhafazalarcihaz parçaları Örnek Pres Bükme Tonajı HesaplamasıMalzeme: Yumuşak çelikKalınlık: 3 mmV açıklığı: 24 mmFormül:T=1.42×450×3224T = \frac{1.42 \times 450 \times 3^2}{24}T=241.42×450×32​Sonuç:≈ 24 kN/cmBu yaklaşık olarak şuna eşittir:240 ton/metre(Gerçek değerler makine ve takım geometrisine göre değişiklik gösterir.) Önerilen Kalıp Seçim KuralıGenel bir kural:V açıklığı = malzeme kalınlığının 6 ila 8 katıÖrnekler:KalınlıkÖnerilen V Açılımı1 mm6–8 mm2 mm12–16 mm3 mm18–24 mm6 mm36–48 mm  Kalın malzemeler için ağır hizmet tipi pres bükme kalıplarını tercih edin.Esnek üretim için çoklu V pres bükme kalıplarını tercih edin.Daha düşük tonaj ve daha düzgün bükme için, geniş V açıklıklı pres fren kalıbı seçin.  Güvenli ve verimli bükme işlemi için pres freni tonajının doğru hesaplanması şarttır.Doğru aletleri seçmek önemlidir:✅ Yüksek tonajlı ve kalın levhalar için ağır hizmet tipi pres fren kalıpları✅ Esnek üretim için çoklu V pres fren kalıpları✅ Düşük tonajlı ve daha geniş yarıçaplı bükme işlemleri için geniş V açıklıklı pres fren kalıbıBENDMAX olarak, aşağıdaki amaçlar için tasarlanmış yüksek hassasiyetli pres freni takımları tedarik ediyoruz:dayanıklılıkkesinlikbaşlıca pres fren sistemleriyle uyumlulukAlet önerileri ve özel bükme çözümleri için bizimle iletişime geçin. Sıkça Sorulan Sorular: Pres Bükme Makinesi Tonaj HesaplamasıPres bükme makinesinin tonajını nasıl hesaplarım?Şu formülü kullanın:T=1.42×σ×t2VT = \frac{1.42 \times \sigma \times t^2}{V}T=V1.42×σ×t2​Tonaj şunlara bağlıdır:kalınlıkmalzemekalıp açılışı Daha büyük bir V açıklığı tonajı azaltır mı?Evet.Daha büyük bir V açıklığı, gereken bükme kuvvetini azaltır ancak bükme yarıçapını artırır.Bu nedenle düşük kuvvetli bükme işlemleri için geniş V açıklıklı pres bükme kalıbı kullanılır. Kalın levha bükme için en iyi takım hangisidir?Kalın malzemeler için, ağır hizmet tipi pres bükme kalıpları kullanın çünkü bunlar şu avantajları sunar:daha yüksek yük kapasitesidaha iyi yapısal dayanıklılıkazaltılmış deformasyon Çoklu V tipi pres bükme kalıpları neden kullanılır?    Çoklu V tipi pres fren kalıpları, tek bir kalıpta birden fazla V açıklığına izin vererek verimliliği artırır.Faydalar:daha az takım değişikliğidaha düşük takım maliyetidaha yüksek esneklikBendmax, her ürün için tonaj referans verileri sağlar; bu veriler, takım seçimi yaparken kılavuz olarak kullanılabilir. Ayrıca profesyonel yardım için mühendislerimizle iletişime geçebilirsiniz.  
  • Bendmax, pres freni kalıp üretiminde neden sıkı proses kontrolüne odaklanıyor?
    Apr 21, 2026
    Bendmax, pres freni kalıp üretiminde neden sıkı proses kontrolüne odaklanıyor? Sac metal imalatında, Pres freni takımlarının kalitesi, bükme doğruluğunu, üretim verimliliğini ve nihai parçaların yüzey kalitesini doğrudan etkiler.Yüksek hassasiyetli pres bükme makineleri kullanılırken bile, yetersiz takım kullanımı tutarsız açılara, erken aşınmaya veya iş parçasında yüzey izlerine yol açabilir.Tutarlı performans ve uzun kullanım ömrü sağlamak için, Bendmax, 12 aşamalı sıkı bir üretim sürecini uygulamaktadır.Hammadde seçiminden nihai teslimata kadar her aşama, istikrarlı takım kalitesi ve güvenilir bükme sonuçları garanti etmek için dikkatlice kontrol edilir.  Bendmax Pres Bükme Kalıp Üretim Süreci (12 Adım)1. Pres Freni Takım Tasarımı  Üretim süreci şunlarla başlar: profesyonel takım tasarımıBendmax mühendisleri, sac kalınlığı, malzeme türü, bükme yarıçapı ve şekillendirme sırası dahil olmak üzere müşterinin bükme gereksinimlerini değerlendirir.Mühendisler bu faktörlere dayanarak karar verirler. standart takım başvuruyu karşılayabiliyorsa veya eğer özel şekillendirme araçları Bükme verimliliğini ve hassasiyetini artırmak için geliştirilmelidir.    Hızlı Mühendislik Yanıtı15 yıllık deneyimAçık Çizimler24 saat / 6 günÖzel aletler doğru ve güvenilir bir şekildeAdım adım bükme işlemi  2. Hammadde Seçimi  Pres bükme kalıplarının dayanıklılığı, kullanılan hammaddelerin kalitesiyle başlar.Bendmax kullanıyor Dövme 42CrMo alaşımlı çelik (42CrMo4) Çünkü sahip olduğu mükemmel denge sayesinde:yüksek mukavemetgüçlü dayanıklılıkaşınma direnciyorulma direnciMalzeme güvenilirliğini sağlamak için Bendmax şunları sunar: Tedarikçilerden alınan malzeme sertifikaları ve üçüncü taraf test doğrulamaları..  3. Vücut Sertleşmesi  Malzeme hazırlığının ardından, kalıplama işlemi gerçekleştirilir. tuz banyosunda söndürme ve temperleme.Bu kontrollü ısıl işlem süreci, iç yapıyı stabilize eder ve Takım gövdesi sertliği HRC 30–35 aralığındadır.Bu sayede yüksek yapısal dayanıklılık sağlanır ve ağır eğilme yükleri altında çatlama riski azaltılır.  4. CNC Frezeleme  Daha sonra takım ham maddeleri şu yöntemle işlenir: yüksek hassasiyetli CNC işleme merkezleri.Bu süreç şunları sağlar:doğru zımba ve kalıp profilleripartiler arası tekrarlanabilir üretimsıkı boyut toleranslarıCNC frezeleme, sonraki son işlem operasyonları için gerekli temel geometriyi oluşturur.  5. Yüzey Derin Sertleştirme  Takım tezgahlarının çalışma alanları şu işlemlere tabi tutulur: indüksiyonla sertleştirme.Bu işlem sırasında yüzey ısıtılır. 850–950°CBu sayede aşınma direnci önemli ölçüde artar. Çalışma yüzeyinin sertliği belirli bir seviyeye ulaşır. HRC 54–60Bu sayede aletler, aşırı aşınma olmadan tekrarlanan bükme döngülerine dayanabilir.   6. Kum püskürtme  Isıl işlemden sonra, takım yüzeyi şu şekilde işlenir: kum püskürtme.Bu süreç çeşitli avantajlar sağlar:Yüzey çiziklerine karşı geliştirilmiş dirençazaltılmış iç işleme gerilimidaha iyi uzun vadeli istikrarAyrıca, önde gelen uluslararası takım üreticilerinin kullandığına benzer, düzgün bir yüzey kalitesi oluşturur.  7. Hassas CNC Taşlama  Taşlama, pres freni kalıplarının üretimindeki en kritik aşamalardan biridir.Bendmax kullanıyor CNC taşlama makineleri Ana takım yüzeylerini yüksek hassasiyetle tamamlayarak, kesin sonuçlar elde edilmesini sağlamak:bükme açılarıyarıçaplaryüksekliklerV-oluk geometrisiBu hassasiyet, bükme sonuçlarının tutarlılığını doğrudan belirler.     8. Bölümlü Takım Kesimi  Bükme işlemlerinde esnekliği artırmak için birçok alet üretilmektedir. segmentli takım setleri.Standart konfigürasyonlar şunları içerir:835 mm katı aletler415 mm katı aletlersegmentli takım kombinasyonlarıSegmentli takımlar, operatörlerin farklı bükme uygulamaları için takım uzunluklarını hızlı bir şekilde bir araya getirmelerini sağlar.     --Yaygın Avrupa Segmentli Takım Uzunluğu  9. Kalite Kontrolü  Sıkı kalite kontrolü, her aletin doğruluğunu ve güvenilirliğini sağlar.Bendmax aşağıdaki gibi profesyonel muayene ekipmanları kullanmaktadır:Koordinat Ölçme Makineleri (CMM)Kontur ölçüm cihazlarıYükseklik ölçerlerDoğruluk ölçme aletleriÜretimi tamamlanmış takımlar, aşağıdaki boyut toleranslarına ulaşabilir: ±0,02 mmBu sayede istikrarlı bükme hassasiyeti sağlanır. (Denetim yapan personel)  10. Lazer Markalama  Her alet şu şekilde işaretlenmiştir: lazer gravür Aşağıdakiler de dahil olmak üzere temel parametreleri net bir şekilde görüntülemek için:takım kodubükme açısıyarıçaptonaj kapasitesiuzunlukBu, operatörlerin üretim sırasında doğru aletleri kolayca belirlemelerine ve seçmelerine olanak tanır.  11. Koruyucu Ambalaj  Bendmax kullanıyor çok katmanlı ambalaj koruması Güvenli ulaşımı sağlamak için:Pas önleyici yağ kaplamasıYağ geçirmez kağıt ambalajıBireysel plastik ambalajKarton ambalajGüçlendirilmiş ahşap kasalarBu, nakliye sırasında paslanmayı, hasarı veya deformasyonu önler.  —Ambalajlama Süreci Diyagramı   12. Teslimat ve Lojistik  Bendmax, müşteri gereksinimlerine dayalı verimli küresel teslimat çözümleri sunmaktadır.Tipik teslimat süreleri:Standart takımlar: 3-5 günÖzelleştirilmiş takım: 20-25 günŞirket ayrıca müşterilerine en ekonomik ve güvenilir ulaşım yöntemlerini seçme konusunda da yardımcı olmaktadır.   Pres freni takımlarında sıkı proses kontrolünün önemi neden kritiktir?Pres freni takımları aşağıdaki koşullar altında çalışır: yüksek basınç ve tekrarlanan şekillendirme döngüleriUygun proses kontrolü olmadan, takım tezgahlarında aşağıdaki gibi sorunlar ortaya çıkabilir:düzensiz sertlikboyutsal sapmaerken aşınmaalet çatlamasıkararsız bükme açılarıBir uygulamayı hayata geçirerek sıkı bir şekilde kontrol edilen üretim süreciBendmax, tutarlı malzeme kalitesi, hassas geometri ve güvenilir performans sağlar.  Bendmax Pres Bükme Takımları – Küresel Üreticiler İçin Güvenilir KaliteSıkı mühendislik standartları ve kontrollü üretim süreçleri sayesinde, Bendmax, dünya çapındaki sac metal işleme endüstrileri için yüksek hassasiyetli pres bükme makineleri ve kalıpları sağlamaktadır..Sonuç olarak, aşağıdaki avantajları sağlayan bir araç ortaya çıkıyor: tutarlı bükme doğruluğudaha uzun hizmet ömrüüretim verimliliğinde iyileşmeazaltılmış bakım maliyetleri   
  • Bendmax Standart Pres Bükme Aletleri Stokta Mevcut
    Apr 21, 2026
    Bendmax Standart Pres Bükme Aletleri Stokta Mevcut Yüksek Hassas Bükme İçin Kaliteli Zımba ve Kalıplar  Bendmax standart pres fren takımları, küresel sac metal imalatı için güvenilir performans, hassas bükme kalitesi ve uzun süreli dayanıklılık sağlar. Standart takım yelpazemiz, en yaygın kullanılan pres fren zımbalarını içerir; örneğin:düz yumruklar, sivri yumruklar, kaz boynu yumrukları, kenar yumrukları ve yarıçap yumrukları—Basit hava bükme işlemlerinden kutu şekillendirme ve kenar kıvırma işlemlerine kadar yaygın bükme ihtiyaçlarını kapsar.  O Pres frenleri için standart V kalıpları Seçenekler arasında sektörün popüler ürünleri de yer alıyor.tek Vmodellerde85°, 88°, 30° ve 60°Bu ürün, çok çeşitli malzeme ve kalınlıklar için istikrarlı destek ve hassas bükme açıları sunar.  Tüm Bendmax zımba ve kalıpları birinci sınıf malzemelerden üretilmiştir.42CrMoAlaşımlı çelik, üstün mukavemet, tokluk ve aşınma direnci sağlamak için tam sertleştirme ve su verme işlemine tabi tutulur. Dayanıklılığı daha da artırmak için, takım kenarları ve sac levha ile temas eden alanlar lazerle sertleştirilebilir veya koruyucu siyah bir kaplama ile kaplanabilir; bu da yüzey sertliğini önemli ölçüde artırır ve sürekli üretimde bile kullanım ömrünü uzatır. Boyutsal doğruluk ve tutarlılığı garanti etmek için, her bir takım parçası sıkı bir kalite kontrolünden geçirilmektedir. Geometriyi inceleyebilen yükseklik ölçerler, kontur ölçüm cihazları ve koordinat ölçüm makineleri, Doğruluk, açı hassasiyeti, yarıçap toleransları ve genel sertlik.  Bu metroloji tabanlı denetim süreci, her birinin standart araçUluslararası işleme standartlarını karşılar ve dünya çapındaki pres frenleriyle sorunsuz bir şekilde entegre olur. Bendmax standart takımları rekabetçi fiyatlarla ve büyük miktarlarda stoklanarak hızlı teslimat sağlar ve müşteri arıza süresini en aza indirir. Ürün güncellemeleri ve satış ayarlamaları nedeniyle gerçek zımba modelleri, kalıp açıları ve stok seviyeleri değişebileceğinden, en güncel özellikler ve stok bilgileri için müşterilerimizin doğrudan bizimle iletişime geçmelerini öneririz. Yüksek kaliteli ürünlerin ötesinde, Bendmax, takım tezgahları, silindirler, sıkıştırma sistemleri, taçlandırma üniteleri ve aksesuarlar için danışmanlık, teknik tasarım, üretim, kurulum, kalibrasyon, eğitim, yedek parça ve küresel satış sonrası desteği kapsayan eksiksiz bir müşteri hizmeti sunmaktadır. Müşteri memnuniyeti en büyük önceliğimizdir ve biz de bu doğrultuda hizmet sunuyoruz.7/24 teknik destekEsnek özelleştirme seçenekleri ve hızlı global kargo ile her türlü bükme uygulamasında güvenilir performans sağlanır. Bendmax standart pres fren takımları, tutarlı açılar, istikrarlı sonuçlar ve uzun ömürlü değer sunmak üzere tasarlanmıştır; bu da onu atölyeler, OEM'ler ve diğer firmalar için güvenilir bir tercih haline getirmektedir. Sac Metal Üreticileri dünya çapında. Bendmax İpuçları:Sürekli güncellenen ürünler ve satış ayarlamaları nedeniyle, mevcut zımba tipleri, kalıp açıları ve stok seviyeleri değişiklik gösterebilir. En güncel özellikler ve stok bilgileri için lütfen doğrudan bizimle iletişime geçin.
1 2
Leave A Message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

leave a message

leave a message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

EV

ÜRÜNLER

WhatsApp

Bize Ulaşın